


Při výrobě keramického substrátu Active Metal Brazing (AMB) čelí výrobci jedinečným technickým překážkám. Silné měděné vrstvy a aktivní kovy, jako je titan nebo stříbro, vytvářejí výrazné chemické problémy. Tyto materiály činí proces leptání vysoce náchylným k bočnímu podříznutí. Nekontrolované leptací faktory rychle vedou k vážným tepelným překážkám. Snižují proudovou kapacitu a zvyšují zmetkovitost. Tyto poruchy kriticky ovlivňují vysoce spolehlivé aplikace. Mezi běžné příklady patří napájecí moduly EV a vysokofrekvenční systémy pro ukládání energie.
Chcete-li to vyřešit, PTC nasadit specializované Zařízení pro kontrolu leptacího faktoru AMB . Tato technologie posouvá operace od třídění podle reaktivní kvality přímo k proaktivnímu řízení procesu. Náš průvodce poskytuje výrobním ředitelům a procesním inženýrům rámec vysoce založený na důkazech. Naučíte se vyhodnocovat, implementovat a optimalizovat tyto klíčové kontrolní systémy. Uživatelé mohou s jistotou maximalizovat produkční výnos a zaručit přísnou shodu spolu se standardními protokoly testování polovodičů.
Ochrana proti průtažnosti: Monitorování faktoru leptání (poměr hloubky leptání k bočnímu podříznutí) zabraňuje katastrofickým tepelným a elektrickým poruchám v substrátech AMB.
Hodnocení zařízení: Skutečná kontrola AMB vyžaduje 3D profilování s vysokým rozlišením, které je schopné zvládnout vysoce reflexní měděné povrchy a deformaci substrátu, nad rámec možností standardního 2D AOI.
Integrace procesu: Nejvyšší návratnost investic pochází z integrace inspekčních dat přímo do výrobního zpětnovazebního cyklu pro úpravu koncentrace leptadla a tlaku spreje v reálném čase.
Výběr dodavatele: Do užšího výběru zařízení na základě opakovatelnosti měření (Gauge R&R), rychlosti propustnosti a integrace se stávajícími systémy kontroly void rate a SPC (Statistical Process Control).
Zvládnutí faktoru leptání určuje maximální spolehlivost vašeho produktu. Výrobci lepí extrémně silné měděné vrstvy na keramické základny. Tyto báze se obvykle skládají z nitridu křemíku (Si3N4) nebo nitridu hliníku (AlN). Proces lepení se opírá o velmi tenkou aktivní kovovou vrstvu. Leptání této kompozitní struktury zavádí silnou chemickou dynamiku. Leptací kapalina snadno napadá obnaženou měď směrem dolů. Boční stěny však útočí i bočně. Silná měď vyžaduje delší dobu uvnitř chemické lázně. Tato prodloužená expozice dramaticky zvyšuje riziko boční eroze.
Inženýři definují faktor leptání matematicky. Představuje přesný poměr celkové hloubky leptání dělené bočním podřezem. Vyšší číselný faktor znamená rovnější, svislejší boční stěnu. Rovnější boční stěny se přímo promítají do vynikajícího výkonu produktu. Dokonale udržují zamýšlenou geometrii stopy. Nízký faktor znamená silné podřezání. Měděná stopa vypadá jako houba. Horní šířka zůstává široká, ale základna se nebezpečně zužuje.
Neschopnost kontrolovat tento poměr má zničující fyzické následky. Nízký faktor leptání snižuje plochu horního povrchu, která je k dispozici pro lepení drátu. Zařízení má potíže s bezpečným připojením vodičů ke kompromitovaným stopám. Ještě důležitější je, že podřezávání vytváří nebezpečné body koncentrace stresu. Tyto body sedí přímo na křehkém rozhraní keramika-kov.
Mezi běžné poruchy spojené se závažným podbízením patří:
Delaminace během tepelného cyklování: Ostré podříznutí působí jako klínové body. Opakované zahřívání a ochlazování odtrhává měď od keramiky.
Současná úzká hrdla: Zúžené základny omezují tok elektronů. Stopa se při velkém zatížení neočekávaně zahřívá.
Rizika oblouku: Nepředvídatelné geometrie snižují efektivní dielektrickou vzdálenost mezi paralelními trasami.
Zajištění smluv pro automobilový průmysl a polovodiče Tier-1 vyžaduje bezchybné řízení procesů. Uživatelé již neakceptují základní třídění na konci řádku. Požadují doloženou statistickou stabilitu. Provádění přísných Etching Factor Inspection funguje jako povinná schopnost. Dokazuje, že vaše výrobní linka proaktivně omezuje odchylky. Proměňuje jednoduchou bránu kvality na silnou konkurenční výhodu.
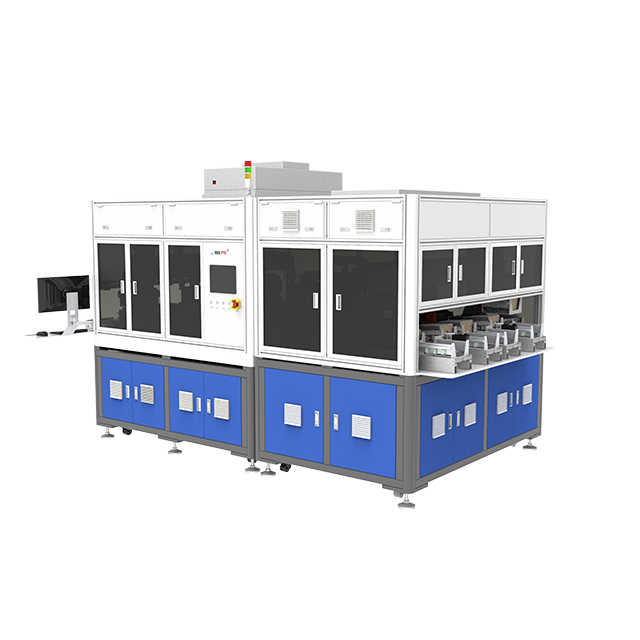
Výběr správného hardwaru vyžaduje hluboké porozumění optické fyzice. Tradiční metody zde velkolepě selhávají. Musíte vyhodnotit technologie schopné přesného topografického mapování.
Standardní 2D automatizovaná optická kontrola (AOI) zásadně postrádá vnímání hloubky. Zachycuje ploché snímky přímo nad substrátem. 2D AOI vyniká při hledání povrchových škrábanců nebo měření šířky horních čar. Nevidí skryté boční podříznutí. Nemůže přesně změřit vertikální profil boční stěny. Skutečná kontrola kvality AMB vyžaduje 3D profilování. Pokročilé systémy využívají konfokální mikroskopii, laserovou triangulaci nebo projekci strukturovaného světla. Tyto technologie měří přesnou hloubku a přesný úhel boční stěny současně.
Srovnávací tabulka: 2D AOI vs. 3D profilování pro AMB substráty |
||
Funkce |
Standardní 2D AOI |
Kontrola 3D profilování |
|---|---|---|
Typ měření |
Zobrazování plochého povrchu (osa X, Y) |
Topografické mapování (osa X, Y, Z) |
Detekce podříznutí |
Nemožné (skryté z pohledu shora) |
Vysoká přesnost pomocí úhlové optiky/laserů |
Měření hloubky |
Vyžaduje destruktivní průřez |
Okamžité, nedestruktivní inline měření |
Primární případ použití |
Povrchové škrábance, oxidace, skvrny |
Faktor leptání, objemová analýza, deformace |
Čerstvě naleptaná měď představuje masivní překážky odrazivosti. Lesklý povrch působí jako složité zrcadlo. Lasery a LED se nepředvídatelně odrážejí od krystalické struktury zrna. Tento zrcadlový odraz vytváří oslepující odlesky. Špatně navržená optika registruje tento odlesk jako falešné topografické hroty. Pojistné Inspekční zařízení AMB využívá specializované osvětlovací algoritmy. Víceúhlová osvětlovací pole osvětlují stopu z různých vektorů. Software pak tyto expozice spojí dohromady. To zcela eliminuje falešné datové body způsobené oslněním.
Vysoce spolehlivé obvody vyžadují extrémní přesnost. Hardware musí zaručovat submikronové tolerance rozlišení. Operátoři potřebují souběžná měření šířky horní čáry, šířky spodní čáry a přesné hloubky příkopu. Chybějící pouze jeden rozměr ničí výpočet faktoru leptání.
Dále musí systém detekovat specifické zbytky materiálu. Aktivní kovy jako titan nebo stříbro se v chemických lázních chovají jinak než měď. Někdy leptadlo dokonale odstraní měď, ale zanechá za sebou mikroskopické zbytky aktivního kovu. Tyto vodivé zbytky sedí přímo na holé keramice mezi stopami. Později způsobují katastrofální zkraty. Špičkové systémy okamžitě identifikují a označí tyto specifické kovové anomálie.
Integrace nových metrologických nástrojů vyžaduje pečlivé logistické plánování. Hardware musíte hladce zařadit do stávajícího pracovního postupu.
Inženýři se musí nejprve rozhodnout, kde zařízení fyzicky sedí. Obě strategie umístění nabízejí výrazné výhody a kompromisy.
Offline vzorkování: Stroj umístíte do vyhrazené laboratoře. Technici ručně nosí šarže k měření. Offline jednotky často poskytují nejvyšší možné rozlišení. Fungují perfektně pro fáze výzkumu a vývoje nebo počáteční ověřování šarží. Přinášejí však značnou latenci.
Inline integrace: Senzor nainstalujete přímo na dopravní pás ihned po leptacím a čisticím modulu. Inline umísťování poskytuje okamžitou zpětnou vazbu k procesu, která je vysoce účinná. Hlavní výzvou je přizpůsobení rychlosti. Skenovací modul musí odpovídat přesné rychlosti průchodu linky mokrého procesu.
Hardware poskytuje data, ale inženýři musí definovat pravidla. Pro váš faktor leptání potřebujete přísné horní a dolní kontrolní limity.
Definujte aplikační požadavky: Různé produkty vyžadují různé geometrie. Vysokofrekvenční komunikační moduly potřebují výjimečně ostré horní hrany pro integritu signálu. Vysokoproudé moduly EV upřednostňují masivní spodní šířky pro odvod tepla.
Nastavení kontrolního pásma: Stanovte cílový poměr faktoru leptání. Inženýři se obvykle zaměřují na faktor vyšší než 3,0. Nastavte varovné limity mírně pod ideální cíl. Nastavte pevné limity odmítnutí tam, kde strukturální integrita selže.
Monitorování odchylky: Sledujte základní linii během několika směn. Všimněte si, jak chemická degradace dynamicky ovlivňuje poměr.
Data se stanou cennými pouze tehdy, když spustí nápravná opatření. Inspekční systém musí komunikovat přímo s kontrolérem leptací linky.
Identify Drifts: Software detekuje pomalý, trvalý pokles faktoru leptání na 50 panelech. To znamená, že chemická lázeň ztrácí účinnost.
přesnost je nejdůležitější na celém světě, nevíte, že to je vždy strom? Nevíte, že si vašich názorů moc vážíme, ceníme si vašich názorů díky za vaši objednávku jste vždy naším oblíbeným zákazníkem
Nastavení spouštění: Systém odešle automatický signál proti proudu. Linkový regulátor reaguje úpravou specifických parametrů.
Proveďte změny: Ovladač může mírně zvýšit teplotu leptadla. Může upravit specifickou hmotnost nebo vstřikovat čerstvé ionty Cu. Alternativně může měnit tlak rozprašovací trysky mechanicky. Tato uzavřená smyčka zabraňuje zmetku dříve, než k němu dojde.
Zavedení vysoce citlivého optického zařízení na robustní výrobní podlahu představuje přirozené výzvy. Předvídání těchto rizik zajišťuje hladkou fázi nasazení.
Pokřivení substrátu představuje nejběžnější fyzickou překážku. Keramické substráty AMB jsou vystaveny extrémnímu tepelnému namáhání během fáze pájecí pece. Chlazení vytváří nepřizpůsobivé rychlosti smršťování mezi tlustým měděným a keramickým jádrem. To způsobí, že se celý panel mírně prohne. Dokonce i 50mikronový luk ničí 3D sken s pevným ohniskem. Moderní Systémy pro kontrolu keramických substrátů využívají dynamické ohniskové sledování. Optická hlava jezdí na mikroskopickém vzduchovém polštáři nebo využívá rychlé motory automatického ostření. Dokonale jezdí na 'vlně' pokřiveného panelu. Některé systémy také používají během kontrolního cyklu jemné mechanické zplošťovací svorky, aby byla zaručena přísná přesnost měření.
Správa falešně pozitivních a negativních výsledků vyžaduje pečlivé vyladění softwaru. Přecitlivělý stroj odmítá dokonale použitelné substráty. To uměle zvyšuje vaši zmetkovost a ničí ziskovost. Naopak falešně negativní zasílají vadné jednotky kritickým zákazníkům. Důrazně doporučujeme provést přísné testování Gauge R&R (Opakovatelnost a reprodukovatelnost). Tento protokol provádějte opakovaně během počáteční zkušební fáze. Třicetkrát projeďte stejným zkrouceným panelem strojem. Rozptyl v hlášeném faktoru leptání musí zůstat matematicky zanedbatelný.
Datová sila představují velké organizační riziko. Samostatné kontrolní stanice nutí operátory exportovat data ručně přes USB disky. Tento přístup ničí sledovatelnost. Moderní chytré továrny vyžadují plně integrované ekosystémy. Při hodnocení softwaru zdůrazněte shodu se SECS/GEM. Ujistěte se, že stroj nabízí robustní dostupnost API. Snímač musí dodávat nezpracovaná rozměrová data přímo do zastřešujícího systému výroby (MES) továrny. Tato integrace umožňuje inženýrům korelovat trendy leptání s teplotami pece z předchozích tří dnů.
Nákupy kapitálového vybavení vyžadují objektivní hodnocení založené na důkazech. Marketingové brožury často zveličují optické schopnosti na vysoce reflexních površích.
Přísný Proof of Concept (PoC) představuje vaši nejsilnější ochranu. Nikdy nekupujte metrologický hardware pouze na základě specifikace. Musíte požadovat živý srovnávací test. Pošlete dodavateli své nejobtížnější vzorky substrátu AMB. Zahrnujte panely se známými variacemi leptání, agresivním pokřivením a záludnými zbytky aktivních kovů. Požádejte dodavatele, aby naskenoval vzorky a vytvořil 3D topografické mapy. Pokud jejich software nedokáže přesně rozlišit měděnou bočnici od keramické základny, vyřaďte je ze svého seznamu.
Důkladně vyhodnoťte jejich nativní software a možnosti SPC. Nezpracovaná data mraku bodů mají pro operátora linky nulovou hodnotu. Systém musí okamžitě syntetizovat miliony datových bodů do čitelných řídicích panelů. Software by měl nativně generovat automatizované statistické regulační diagramy. Musí průběžně na pozadí počítat CPK (process capability index). Kromě toho manažeři kvality potřebují funkce exportu na jedno kliknutí, aby mohli vytvářet zprávy o shodě připravené pro audit pro klienty z automobilového průmyslu.
Zvažte synergii mezi navrhovaným hardwarem a vašimi dalšími testovacími metodami. Spolehlivost substrátu závisí na několika různých metrikách. Prodejci nabízející jednotné softwarové ekosystémy poskytují nesmírnou hodnotu. Jejich software může korelovat vaše nové údaje o faktoru leptání přímo s downstreamem testování polovodičového substrátu . Například porovnání přesných geometrií podříznutí s ultrazvukovými mapami míry pórovitosti poskytuje komplexní tepelný profil. Tato úroveň sledovatelnosti dramaticky zjednodušuje analýzu hlavních příčin, když modul neprojde zátěžovým testem tepelného cyklování.
Zvládnutí faktoru leptání je přísným a nesmlouvavým požadavkem pro výrobu AMB substrátu s vysokou výtěžností. Silná měď a aktivní kovy trestají nepřesné chemické kontroly. Musíte přejít za základní 2D kontroly povrchu. Implementace správného 3D topografického skenování chrání vaše následné klienty před katastrofálními tepelnými poruchami.
Produkční týmy by měly upřednostňovat extrémní opakovatelnost měření před nezpracovanou rychlostí skenování. Rychlý stroj generující hlučná data plná oslnění nakonec zpomaluje inženýrská rozhodnutí. Zaměřte se na dynamické sledování ohniska, víceúhlové osvětlení a bezproblémovou integraci MES.
Vyzýváme technické týmy, aby okamžitě provedly audit svých aktuálních zmetkovitostí. Izolujte poruchy výslovně související s defekty leptání nebo delaminací. Kontaktujte specializovaného prodejce metrologie ještě dnes. Vyžádejte si vlastní vzorovou inspekční zprávu pomocí vlastních pokřivených panelů, abyste viděli skrytou topografii vašich tras.
Odpověď: Univerzální číslo neexistuje, protože závisí na tloušťce mědi a požadavcích na rozteč čar. U výkonových modulů s vysokou hustotou se však obecně cílí na leptací faktor vyšší než 3,0, aby se zajistilo minimální podříznutí a přiměřená plocha pro připojení drátu.
Odpověď: Ne. Standardní AOI je omezena na 2D detekci defektů povrchu (škrábance, oxidace, šířka horní čáry). Kontrola faktoru leptání vyžaduje 3D topografická data k měření hloubky a skrytého podříznutí na rozhraní substrátu.
Odpověď: Oba jsou kritické pro řízení teploty. Zatímco kontrola pórovitosti (typicky pomocí skenovací akustické mikroskopie) detekuje nespojené oblasti pod mědí, kontrola faktoru leptání zajišťuje, že okraje mědi jsou strukturálně zdravé. Společně tvoří kompletní profil spolehlivosti pro výkonové polovodičové substráty.


