


Nella produzione di substrati ceramici Active Metal Brazing (AMB), i produttori devono affrontare ostacoli tecnici unici. Spessi strati di rame e metalli attivi come il titanio o l’argento creano sfide chimiche distinte. Questi materiali rendono il processo di incisione altamente suscettibile al sottosquadro laterale. Fattori di attacco incontrollati portano rapidamente a gravi colli di bottiglia termici. Riducono la capacità di trasporto di corrente e aumentano il tasso di scarto. Questi errori hanno un impatto critico sulle applicazioni ad alta affidabilità. Esempi comuni includono moduli di potenza per veicoli elettrici e sistemi di accumulo di energia ad alta frequenza.
Per risolvere questo problema, PTC distribuisce soluzioni specializzate Attrezzatura per l'ispezione del fattore di incisione AMB . Questa tecnologia sposta le operazioni direttamente dallo smistamento reattivo della qualità al controllo proattivo del processo. La nostra guida fornisce ai direttori di produzione e agli ingegneri di processo un quadro altamente basato sull'evidenza. Imparerai a valutare, implementare e ottimizzare questi sistemi di ispezione cruciali. Gli utenti possono massimizzare con sicurezza la resa produttiva e garantire una rigorosa conformità insieme ai protocolli di test standard dei semiconduttori.
Protezione della resa: il monitoraggio del fattore di incisione (il rapporto tra la profondità di incisione e il sottosquadro laterale) previene catastrofici guasti termici ed elettrici nei substrati AMB.
Valutazione delle apparecchiature: la vera ispezione AMB richiede una profilazione 3D ad alta risoluzione in grado di gestire superfici in rame altamente riflettenti e deformazioni del substrato, oltre le capacità dell'AOI 2D standard.
Integrazione del processo: il ROI più elevato deriva dall'integrazione dei dati di ispezione direttamente nel ciclo di feedback della produzione per regolare la concentrazione del mordenzante e la pressione di spruzzatura in tempo reale.
Selezione del fornitore: selezione delle apparecchiature in base alla ripetibilità della misurazione (Gauge R&R), alla velocità di produzione e all'integrazione con i sistemi esistenti di ispezione del tasso di vuoto e SPC (controllo statistico del processo).
Padroneggiare il fattore di incisione determina la massima affidabilità del tuo prodotto. I produttori legano strati di rame estremamente spessi a basi ceramiche. Queste basi sono tipicamente costituite da nitruro di silicio (Si3N4) o nitruro di alluminio (AlN). Il processo di incollaggio si basa su uno strato di metallo attivo molto sottile. L'incisione di questa struttura composita introduce gravi dinamiche chimiche. Il fluido mordenzante attacca facilmente il rame esposto verso il basso. Tuttavia attacca anche i fianchi lateralmente. Il rame spesso richiede un tempo prolungato all'interno del bagno chimico. Questa esposizione prolungata aumenta notevolmente il rischio di erosione laterale.
Gli ingegneri definiscono matematicamente il fattore di incisione. Rappresenta il rapporto stretto tra la profondità totale dell'incisione divisa per il sottosquadro laterale. Un fattore numerico più alto indica un fianco più dritto e verticale. I fianchi più dritti si traducono direttamente in prestazioni superiori del prodotto. Mantengono perfettamente la geometria della traccia prevista. Un fattore basso indica una forte sottoquotazione. La traccia di rame sembra un fungo. La larghezza superiore rimane ampia, ma la base diventa pericolosamente stretta.
Non riuscire a controllare questo rapporto crea conseguenze fisiche devastanti. Un basso fattore di attacco riduce la superficie superiore disponibile per l'incollaggio del filo. Le apparecchiature faticano a collegare saldamente i cavi alle tracce compromesse. Ancora più importante, la sottoquotazione crea pericolosi punti di concentrazione dello stress. Questi punti si trovano direttamente sulla fragile interfaccia ceramica-metallo.
I guasti comuni legati a gravi sottoquotazioni includono:
Delaminazione durante il ciclo termico: i sottosquadri netti agiscono come punti di cuneo. Il riscaldamento e il raffreddamento ripetuti strappano il rame dalla ceramica.
Colli di bottiglia attuali: le basi ristrette limitano il flusso di elettroni. La traccia si riscalda inaspettatamente sotto carichi pesanti.
Rischi di arco: geometrie imprevedibili riducono la spaziatura dielettrica effettiva tra tracce parallele.
Per garantire contratti Tier-1 nel settore automobilistico e dei semiconduttori è necessario un controllo impeccabile dei processi. Gli utenti non accettano più l'ordinamento di base di fine riga. Chiedono stabilità statistica documentata. Attuazione rigorosa L'ispezione del fattore di attacco funge da funzionalità obbligatoria. Dimostra che la tua linea di produzione limita la varianza in modo proattivo. Trasforma un semplice cancello di qualità in un potente vantaggio competitivo.
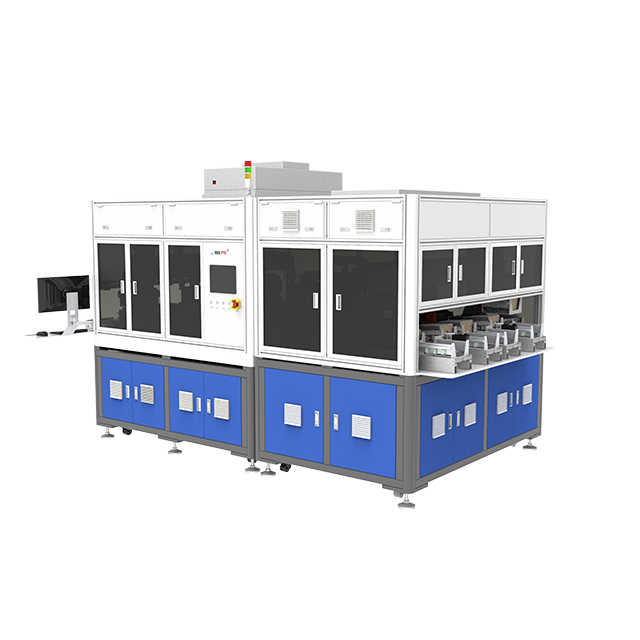
La scelta dell'hardware giusto richiede una profonda conoscenza della fisica ottica. Qui i metodi tradizionali falliscono clamorosamente. È necessario valutare tecnologie in grado di effettuare una cartografia topografica precisa.
L’ispezione ottica automatizzata (AOI) 2D standard è fondamentalmente priva di percezione della profondità. Cattura immagini piatte direttamente sopra il substrato. L'AOI 2D eccelle nel trovare graffi superficiali o nel misurare la larghezza della linea superiore. Non può vedere il sottosquadro laterale nascosto. Non è in grado di misurare con precisione il profilo verticale della parete laterale. Il vero controllo qualità AMB richiede la profilazione 3D. I sistemi avanzati utilizzano la microscopia confocale, la triangolazione laser o la proiezione di luce strutturata. Queste tecnologie misurano simultaneamente la profondità esatta e l'angolo preciso del fianco.
Tabella comparativa: AOI 2D e profilazione 3D per substrati AMB |
||
Caratteristica |
AOI 2D standard |
Ispezione della profilazione 3D |
|---|---|---|
Tipo di misurazione |
Imaging di superfici piane (asse X, Y) |
Mappatura topografica (assi X, Y, Z) |
Rilevamento sottosquadro |
Impossibile (nascosto dalla vista dall'alto) |
Elevata precisione grazie all'utilizzo di ottiche/laser angolati |
Misurazione della profondità |
Richiede una sezione trasversale distruttiva |
Misurazione in linea istantanea e non distruttiva |
Caso d'uso primario |
Graffi superficiali, ossidazioni, macchie |
Fattore di attacco, analisi volumetrica, deformazione |
Il rame appena inciso introduce enormi ostacoli alla riflettività. La superficie lucida agisce come uno specchio complesso. Laser e LED rimbalzano in modo imprevedibile sulla struttura a grana cristallina. Questa riflessione speculare genera un bagliore accecante. Ottiche mal progettate registrano questo bagliore come falsi picchi topografici. Premio Le apparecchiature di ispezione AMB utilizzano algoritmi di illuminazione specializzati. Le serie di luci multiangolo illuminano la traccia da vari vettori. Il software quindi unisce queste esposizioni. Ciò elimina completamente i falsi punti dati causati dall'abbagliamento.
I circuiti ad alta affidabilità richiedono estrema precisione. L'hardware deve garantire tolleranze di risoluzione inferiori al micron. Gli operatori necessitano di misurazioni simultanee per la larghezza della linea superiore, la larghezza della linea inferiore e l'esatta profondità della trincea. La mancanza di una sola dimensione rovina il calcolo del fattore di incisione.
Inoltre il sistema deve rilevare specifici residui di materiale. I metalli attivi come il titanio o l'argento si comportano diversamente rispetto al rame nei bagni chimici. A volte, il mordenzante rimuove perfettamente il rame ma lascia dietro di sé microscopici residui di metallo attivo. Questi residui conduttivi si trovano direttamente sulla ceramica nuda tra le tracce. Causano successivamente cortocircuiti catastrofici. I sistemi di alto livello identificano e segnalano istantaneamente queste specifiche anomalie metalliche.
L'integrazione di nuovi strumenti metrologici richiede un'attenta pianificazione logistica. È necessario allineare perfettamente l'hardware al flusso di lavoro esistente.
Gli ingegneri devono prima decidere dove posizionare fisicamente l'attrezzatura. Entrambe le strategie di posizionamento offrono vantaggi e compromessi distinti.
Campionamento offline: posizioni la macchina in un laboratorio dedicato. I tecnici trasportano manualmente i lotti per la misurazione. Le unità offline spesso forniscono la massima risoluzione possibile. Funzionano perfettamente per le fasi di ricerca e sviluppo o per la convalida iniziale dei lotti. Tuttavia, introducono una latenza significativa.
Integrazione in linea: si installa il sensore direttamente sul nastro trasportatore immediatamente dopo i moduli di incisione e pulizia. Il posizionamento in linea fornisce un feedback immediato e altamente utilizzabile sul processo. La sfida principale riguarda la corrispondenza della velocità. Il modulo di scansione deve corrispondere esattamente alla velocità di produzione della linea di processo a umido.
L'hardware fornisce i dati, ma gli ingegneri devono definire le regole. Sono necessari limiti di controllo superiori e inferiori rigorosi per il fattore di incisione.
Definire i requisiti dell'applicazione: prodotti diversi richiedono geometrie diverse. I moduli di comunicazione ad alta frequenza necessitano di bordi superiori eccezionalmente nitidi per l'integrità del segnale. I moduli EV ad alta corrente danno priorità alle ampie larghezze del fondo per la dissipazione termica.
Impostare la banda di controllo: stabilire il rapporto del fattore di attacco target. In genere, gli ingegneri puntano a un fattore superiore a 3,0. Imposta i limiti di avviso leggermente al di sotto del target ideale. Stabilire limiti rigidi di rifiuto laddove l’integrità strutturale fallisce.
Monitorare la varianza: tenere traccia della linea di base su diversi turni. Nota come la degradazione chimica influisce dinamicamente sul rapporto.
I dati diventano preziosi solo quando attivano azioni correttive. Il sistema di ispezione deve comunicare direttamente con il controllore della linea di incisione.
Identificazione delle derive: il software rileva un calo lento e costante del fattore di incisione su 50 pannelli. Ciò indica che il bagno chimico sta perdendo efficacia.
la precisione è la più importante in tutto il mondo, non sai che questo è sempre un albero. Non sai che apprezziamo molto le tue opinioni, apprezziamo le tue opinioni, grazie per il tuo ordine, sei sempre il nostro cliente preferito
Regolazioni del trigger: il sistema invia un segnale automatizzato a monte. Il controller di linea risponde modificando parametri specifici.
Esegui modifiche: il controller potrebbe aumentare leggermente la temperatura del mordenzante. Potrebbe regolare il peso specifico o iniettare ioni Cu freschi. In alternativa può modificare meccanicamente la pressione dell'ugello di spruzzatura. Questo circuito chiuso previene gli scarti prima che si verifichino.
L'introduzione di apparecchiature ottiche altamente sensibili in un ambiente produttivo robusto presenta sfide naturali. Anticipare questi rischi garantisce una fase di implementazione regolare.
La deformazione del substrato rappresenta l’ostacolo fisico più comune. I substrati ceramici AMB subiscono uno stress termico estremo durante la fase di brasatura nel forno. Il raffreddamento crea tassi di contrazione non corrispondenti tra il rame spesso e il nucleo ceramico. Ciò fa sì che l'intero pannello si pieghi leggermente. Anche un arco da 50 micron rovina una scansione 3D a fuoco fisso. Avanzato i sistemi di ispezione del substrato ceramico utilizzano il tracciamento focale dinamico. La testa ottica viaggia su un microscopico cuscino d'aria o utilizza rapidi motori di messa a fuoco automatica. Cavalca perfettamente l''onda' del pannello deformato. Alcuni sistemi utilizzano anche pinze di appiattimento meccaniche delicate durante il ciclo di ispezione per garantire una rigorosa precisione di misurazione.
La gestione dei falsi positivi e negativi richiede un'attenta messa a punto del software. Una macchina troppo sensibile rifiuta substrati perfettamente utilizzabili. Ciò gonfia artificialmente i tassi di scarto e distrugge la redditività. Al contrario, i falsi negativi spediscono unità difettose a clienti critici. Consigliamo vivamente di condurre test rigorosi di Gauge R&R (ripetibilità e riproducibilità). Eseguire questo protocollo ripetutamente durante la fase di prova iniziale. Fai passare lo stesso identico pannello deformato attraverso la macchina trenta volte. La varianza nel fattore di attacco riportato deve rimanere matematicamente trascurabile.
I silos di dati rappresentano un grave rischio organizzativo. Le stazioni di ispezione autonome costringono gli operatori a esportare manualmente i dati tramite unità USB. Questo approccio rovina la tracciabilità. Le moderne fabbriche intelligenti richiedono ecosistemi completamente integrati. Enfatizzare la conformità SECS/GEM durante la valutazione del software. Assicurati che la macchina offra una solida disponibilità API. Il sensore deve fornire i dati dimensionali grezzi direttamente al Manufacturing Execution System (MES) generale della fabbrica. Questa integrazione consente agli ingegneri di correlare le tendenze dell'incisione con le temperature del forno di tre giorni prima.
Gli acquisti di beni strumentali richiedono una valutazione obiettiva e basata sull’evidenza. Le brochure di marketing spesso esagerano le capacità ottiche su superfici altamente riflettenti.
Una rigorosa Proof of Concept (PoC) rappresenta la tua più forte salvaguardia. Non acquistare mai hardware metrologico basandosi esclusivamente su una scheda tecnica. È necessario richiedere un test di benchmark dal vivo. Invia al fornitore i campioni di substrato AMB più difficili. Includono pannelli che presentano variazioni di incisione note, deformazioni aggressive e residui metallici attivi difficili. Chiedi al venditore di scansionare i campioni e produrre le mappe topografiche 3D. Se il loro software non è in grado di distinguere accuratamente la parete laterale in rame dalla base in ceramica, eliminali dall'elenco.
Valutare attentamente il loro software nativo e le capacità SPC. I dati grezzi della nuvola di punti hanno valore zero per un operatore di linea. Il sistema deve sintetizzare milioni di punti dati in dashboard leggibili all'istante. Il software dovrebbe generare grafici di controllo statistico automatizzati in modo nativo. Deve calcolare continuamente in background il CPK (indice di capacità di processo). Inoltre, i responsabili della qualità necessitano di funzioni di esportazione con un solo clic per produrre report di conformità pronti per l'audit per i clienti del settore automobilistico.
Considera la sinergia tra l'hardware proposto e gli altri metodi di test. L'affidabilità del substrato si basa su più parametri distinti. I fornitori che offrono ecosistemi software unificati forniscono un valore immenso. Il loro software può correlare i dati del nuovo fattore di incisione direttamente con il downstream test del substrato semiconduttore . Ad esempio, il confronto tra geometrie di sottosquadro precise e mappe di velocità dei vuoti ultrasoniche fornisce un profilo termico completo. Questo livello di tracciabilità semplifica notevolmente l'analisi delle cause principali quando un modulo non supera uno stress test del ciclo termico.
Padroneggiare il fattore di incisione costituisce un requisito rigoroso e non negoziabile per la produzione di substrati AMB ad alto rendimento. Il rame spesso e i metalli attivi penalizzano i controlli chimici imprecisi. È necessario superare i controlli di base della superficie 2D. L'implementazione di una corretta scansione topografica 3D protegge i clienti a valle da catastrofici guasti termici.
I team di produzione dovrebbero dare priorità alla ripetibilità estrema delle misurazioni rispetto alla velocità di scansione grezza. Una macchina veloce che genera dati rumorosi e pieni di abbagliamento alla fine rallenta le decisioni ingegneristiche. Concentrati sul tracciamento focale dinamico, sull'illuminazione multiangolo e sulla perfetta integrazione MES.
Incoraggiamo i team di ingegneri a verificare immediatamente i loro attuali tassi di scarto. Isolare i guasti esplicitamente correlati a difetti di incisione o delaminazione. Contatta oggi stesso un fornitore specializzato in metrologia. Richiedi un rapporto di ispezione del campione personalizzato utilizzando i tuoi pannelli deformati per vedere la topografia nascosta delle tue tracce.
R: Non esiste un numero universale, poiché dipende dallo spessore del rame e dai requisiti di interlinea. Tuttavia, nei moduli di potenza ad alta densità viene generalmente scelto un fattore di attacco superiore a 3,0 per garantire un sottosquadro minimo e un'adeguata area di giunzione del filo.
R: No. L'AOI standard è limitata al rilevamento dei difetti superficiali 2D (graffi, ossidazione, larghezza della linea superiore). L'ispezione del fattore di incisione richiede dati topografici 3D per misurare la profondità e il sottosquadro nascosto nell'interfaccia del substrato.
R: Entrambi sono fondamentali per la gestione termica. Mentre l'ispezione del tasso di vuoto (tipicamente tramite microscopia acustica a scansione) rileva le aree non legate sotto il rame, l'ispezione del fattore di incisione garantisce che i bordi del rame siano strutturalmente sani. Insieme, formano un profilo di affidabilità completo per i substrati dei semiconduttori di potenza.


