


Bei der Produktion von Keramiksubstraten mit aktivem Metalllöten (AMB) stehen Hersteller vor einzigartigen technischen Hürden. Dicke Kupferschichten und aktive Metalle wie Titan oder Silber stellen besondere chemische Herausforderungen dar. Diese Materialien machen den Ätzprozess sehr anfällig für seitliche Unterätzungen. Unkontrollierte Ätzfaktoren führen schnell zu gravierenden thermischen Engpässen. Sie reduzieren die Strombelastbarkeit und treiben die Ausschussquote in die Höhe. Diese Ausfälle wirken sich entscheidend auf hochzuverlässige Anwendungen aus. Gängige Beispiele sind EV-Leistungsmodule und Hochfrequenz-Energiespeichersysteme.
Um dieses Problem zu lösen, setzt PTC spezialisierte Lösungen ein AMB-Ätzfaktor-Inspektionsausrüstung . Diese Technologie verlagert den Betrieb von der reaktiven Qualitätssortierung direkt auf die proaktive Prozesskontrolle. Unser Leitfaden bietet Produktionsleitern und Prozessingenieuren einen äußerst evidenzbasierten Rahmen. Sie lernen, diese wichtigen Inspektionssysteme zu bewerten, zu implementieren und zu optimieren. Benutzer können die Produktionsausbeute sicher maximieren und eine strikte Einhaltung der Standardprotokolle für Halbleitertests gewährleisten.
Ertragsschutz: Die Überwachung des Ätzfaktors (das Verhältnis von Ätztiefe zu seitlicher Unterätzung) verhindert katastrophale thermische und elektrische Ausfälle in AMB-Substraten.
Gerätebewertung: Eine echte AMB-Inspektion erfordert eine hochauflösende 3D-Profilierung, die in der Lage ist, stark reflektierende Kupferoberflächen und Substratverwerfungen zu bewältigen, die über die Möglichkeiten der standardmäßigen 2D-AOI hinausgehen.
Prozessintegration: Der höchste ROI ergibt sich aus der direkten Integration von Inspektionsdaten in die Produktionsrückkopplungsschleife, um die Ätzmittelkonzentration und den Sprühdruck in Echtzeit anzupassen.
Anbieterauswahl: Nehmen Sie die Ausrüstung in die engere Auswahl, basierend auf der Wiederholbarkeit der Messungen (Gauge R&R), den Durchsatzgeschwindigkeiten und der Integration mit vorhandenen Systemen zur Prüfung der Hohlraumrate und SPC (Statistical Process Control).
Die Beherrschung des Ätzfaktors bestimmt die ultimative Zuverlässigkeit Ihres Produkts. Hersteller kleben extrem dicke Kupferschichten auf Keramikbasen. Diese Basen bestehen typischerweise aus Siliziumnitrid (Si3N4) oder Aluminiumnitrid (AlN). Der Bondprozess basiert auf einer sehr dünnen aktiven Metallschicht. Das Ätzen dieser Verbundstruktur führt zu einer starken chemischen Dynamik. Die Ätzflüssigkeit greift das freigelegte Kupfer leicht nach unten an. Allerdings greift es auch seitlich die Seitenwände an. Dickkupfer benötigt längere Zeit im chemischen Bad. Diese längere Exposition erhöht das Risiko einer seitlichen Erosion dramatisch.
Ingenieure definieren den Ätzfaktor mathematisch. Es stellt das strenge Verhältnis der gesamten Ätztiefe dividiert durch die seitliche Unterätzung dar. Ein höherer numerischer Faktor weist auf eine geradere, vertikalere Seitenwand hin. Geradere Seitenwände führen direkt zu einer überlegenen Produktleistung. Sie behalten die vorgesehene Leiterbahngeometrie perfekt bei. Ein niedriger Faktor weist auf eine starke Unterbietung hin. Die Kupferspur sieht aus wie ein Pilz. Die obere Breite bleibt breit, aber die Basis wird gefährlich schmal.
Gelingt es nicht, dieses Verhältnis zu kontrollieren, hat dies verheerende körperliche Folgen. Ein niedriger Ätzfaktor verringert die für das Drahtbonden verfügbare Oberfläche. Geräte haben Schwierigkeiten, Drähte sicher an beeinträchtigten Leiterbahnen zu befestigen. Noch wichtiger ist, dass durch Unterbietung gefährliche Spannungskonzentrationspunkte entstehen. Diese Punkte liegen direkt an der fragilen Grenzfläche zwischen Keramik und Metall.
Zu den häufigsten Ausfällen im Zusammenhang mit einer starken Unterbietung gehören:
Delamination bei Temperaturwechsel: Scharfe Hinterschneidungen wirken als Keilpunkte. Durch wiederholtes Erhitzen und Abkühlen wird das Kupfer von der Keramik gelöst.
Aktuelle Engpässe: Verengte Basen schränken den Elektronenfluss ein. Unter starker Belastung erwärmt sich die Leiterbahn unerwartet.
Lichtbogenrisiken: Unvorhersehbare Geometrien verringern den effektiven dielektrischen Abstand zwischen parallelen Leiterbahnen.
Die Sicherung von Tier-1-Verträgen im Automobil- und Halbleiterbereich erfordert eine einwandfreie Prozesskontrolle. Benutzer akzeptieren die einfache End-of-Line-Sortierung nicht mehr. Sie verlangen eine dokumentierte statistische Stabilität. Strenge Umsetzung Die Prüfung des Ätzfaktors ist eine obligatorische Fähigkeit. Es beweist, dass Ihre Fertigungslinie die Varianz proaktiv einschränkt. Es verwandelt ein einfaches Qualitätstor in einen starken Wettbewerbsvorteil.
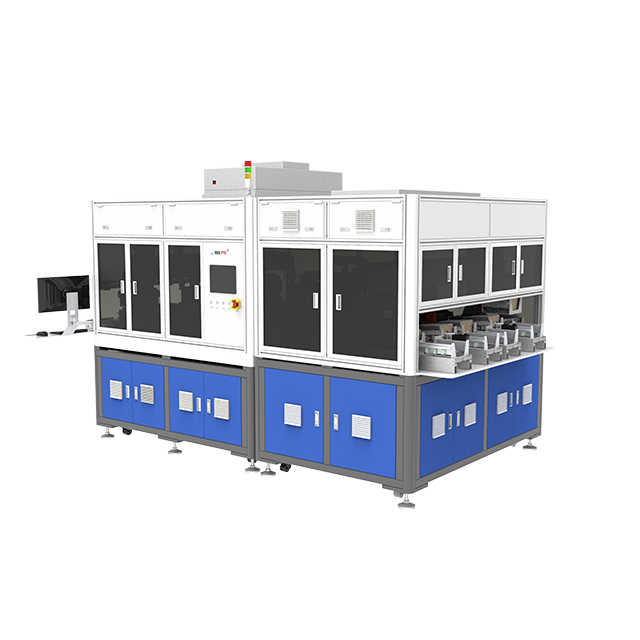
Die Auswahl der richtigen Hardware erfordert ein tiefes Verständnis der optischen Physik. Traditionelle Methoden scheitern hier spektakulär. Sie müssen Technologien bewerten, die eine präzise topografische Kartierung ermöglichen.
Der standardmäßigen automatisierten optischen 2D-Inspektion (AOI) fehlt grundsätzlich die Tiefenwahrnehmung. Es erfasst flache Bilder direkt über dem Substrat. 2D AOI eignet sich hervorragend zum Auffinden von Oberflächenkratzern oder zum Messen der Breite der oberen Linie. Der verborgene seitliche Unterschnitt ist nicht zu erkennen. Das vertikale Seitenwandprofil kann nicht genau gemessen werden. Eine echte AMB-Qualitätskontrolle erfordert eine 3D-Profilierung. Fortschrittliche Systeme nutzen konfokale Mikroskopie, Lasertriangulation oder strukturierte Lichtprojektion. Diese Technologien messen gleichzeitig die genaue Tiefe und den präzisen Seitenwandwinkel.
Vergleichstabelle: 2D-AOI vs. 3D-Profiling für AMB-Substrate |
||
Besonderheit |
Standard-2D-AOI |
3D-Profilinspektion |
|---|---|---|
Messtyp |
Abbildung flacher Oberflächen (X-, Y-Achse) |
Topografische Kartierung (X-, Y-, Z-Achse) |
Unterschnitterkennung |
Unmöglich (in der Draufsicht verborgen) |
Hohe Genauigkeit durch abgewinkelte Optik/Laser |
Tiefenmessung |
Erfordert destruktive Querschnittsbildung |
Sofortige, zerstörungsfreie Inline-Messung |
Primärer Anwendungsfall |
Oberflächenkratzer, Oxidation, Flecken |
Ätzfaktor, volumetrische Analyse, Verzug |
Frisch geätztes Kupfer führt zu massiven Reflexionshürden. Die glänzende Oberfläche wirkt wie ein komplexer Spiegel. Laser und LEDs prallen unvorhersehbar von der kristallinen Kornstruktur ab. Diese spiegelnde Reflexion erzeugt blendendes Blenden. Schlecht konstruierte Optiken registrieren diese Blendung als falsche topografische Spitzen. Prämie AMB-Inspektionsgeräte nutzen spezielle Beleuchtungsalgorithmen. Mehrwinkel-Beleuchtungsfelder beleuchten die Spur aus verschiedenen Vektoren. Die Software fügt diese Aufnahmen dann zusammen. Dadurch werden durch Blendung verursachte falsche Datenpunkte vollständig eliminiert.
Hochzuverlässige Schaltkreise erfordern höchste Präzision. Die Hardware muss Auflösungstoleranzen im Submikrometerbereich gewährleisten. Bediener benötigen gleichzeitige Messungen der oberen Linienbreite, der unteren Linienbreite und der genauen Grabentiefe. Das Fehlen nur einer Dimension macht die Berechnung des Ätzfaktors zunichte.
Darüber hinaus muss das System bestimmte Materialrückstände erkennen. Aktive Metalle wie Titan oder Silber verhalten sich in chemischen Bädern anders als Kupfer. Manchmal entfernt das Ätzmittel das Kupfer perfekt, hinterlässt jedoch mikroskopisch kleine aktive Metallrückstände. Diese leitfähigen Rückstände sitzen direkt auf der blanken Keramik zwischen den Leiterbahnen. Sie verursachen später katastrophale Kurzschlüsse. Erstklassige Systeme identifizieren und kennzeichnen diese spezifischen metallischen Anomalien sofort.
Die Integration neuer Messwerkzeuge erfordert eine sorgfältige logistische Planung. Sie müssen die Hardware nahtlos in Ihren bestehenden Workflow integrieren.
Ingenieure müssen zunächst entscheiden, wo sich die Ausrüstung physisch befindet. Beide Platzierungsstrategien bieten deutliche Vorteile und Kompromisse.
Offline-Probenahme: Sie platzieren die Maschine in einem speziellen Labor. Techniker tragen Chargen manuell zur Messung. Offline-Geräte bieten oft die höchstmögliche Auflösung. Sie eignen sich perfekt für Forschungs- und Entwicklungsphasen oder die erste Chargenvalidierung. Allerdings führen sie zu einer erheblichen Latenz.
Inline-Integration: Sie installieren den Sensor direkt über dem Förderband unmittelbar nach den Ätz- und Reinigungsmodulen. Die Inline-Platzierung bietet sofortiges, äußerst umsetzbares Prozess-Feedback. Die größte Herausforderung besteht in der Geschwindigkeitsanpassung. Das Scanmodul muss exakt zur Durchlaufgeschwindigkeit der Nassprozesslinie passen.
Hardware liefert Daten, aber Ingenieure müssen die Regeln definieren. Sie benötigen strenge obere und untere Kontrollgrenzen für Ihren Ätzfaktor.
Anwendungsanforderungen definieren: Unterschiedliche Produkte erfordern unterschiedliche Geometrien. Hochfrequenz-Kommunikationsmodule benötigen für die Signalintegrität außergewöhnlich scharfe Oberkanten. Hochstrom-EV-Module legen großen Wert auf große Bodenbreiten zur Wärmeableitung.
Legen Sie das Kontrollband fest: Legen Sie das angestrebte Ätzfaktorverhältnis fest. Typischerweise streben Ingenieure einen Faktor über 3,0 an. Legen Sie Warngrenzen fest, die leicht unter dem idealen Ziel liegen. Legen Sie harte Ablehnungsgrenzen fest, wenn die strukturelle Integrität versagt.
Abweichung überwachen: Verfolgen Sie die Grundlinie über mehrere Schichten hinweg. Beachten Sie, wie sich der chemische Abbau dynamisch auf das Verhältnis auswirkt.
Daten werden erst dann wertvoll, wenn sie Korrekturmaßnahmen auslösen. Das Inspektionssystem muss direkt mit der Ätzliniensteuerung kommunizieren.
Drifts identifizieren: Die Software erkennt einen langsamen, stetigen Rückgang des Ätzfaktors über 50 Panels hinweg. Dies weist darauf hin, dass das chemische Bad an Wirksamkeit verliert.
Genauigkeit ist auf der ganzen Welt das Wichtigste. Wissen Sie nicht, dass dies immer der Baum ist? Sie wissen nicht, dass wir Ihre Meinung sehr schätzen. Wir schätzen Ihre Meinung. Vielen Dank für Ihre Bestellung. Sie sind immer unser Lieblingskunde
Trigger-Anpassungen: Das System sendet ein automatisiertes Signal stromaufwärts. Der Liniencontroller reagiert, indem er bestimmte Parameter ändert.
Änderungen durchführen: Der Controller erhöht möglicherweise die Ätzmitteltemperatur leicht. Es könnte das spezifische Gewicht anpassen oder frische Cu-Ionen injizieren. Alternativ kann der Sprühdüsendruck mechanisch verändert werden. Dieser geschlossene Kreislauf verhindert Ausschuss, bevor er entsteht.
Die Einführung hochempfindlicher optischer Geräte in einer rauen Produktionsumgebung stellt natürliche Herausforderungen dar. Die Antizipation dieser Risiken gewährleistet eine reibungslose Bereitstellungsphase.
Die Verformung des Substrats stellt die häufigste physikalische Hürde dar. AMB-Keramiksubstrate unterliegen während der Lötofenphase einer extremen thermischen Belastung. Durch die Kühlung entstehen ungleiche Kontraktionsraten zwischen dem dicken Kupfer und dem Keramikkern. Dadurch verbiegt sich die gesamte Platte leicht. Sogar ein 50-Mikrometer-Bogen ruiniert einen 3D-Scan mit festem Fokus. Fortschrittlich Inspektionssysteme für Keramiksubstrate nutzen eine dynamische Fokusverfolgung. Der optische Kopf ruht auf einem mikroskopisch kleinen Luftkissen oder nutzt schnelle Autofokus-Motoren. Es reitet perfekt auf der „Welle“ der verzogenen Platte. Einige Systeme verwenden während des Inspektionszyklus auch sanfte mechanische Abflachungsklemmen, um eine hohe Messgenauigkeit zu gewährleisten.
Der Umgang mit falsch positiven und negativen Ergebnissen erfordert eine sorgfältige Softwareoptimierung. Eine überempfindliche Maschine weist einwandfrei verwendbare Bedruckstoffe zurück. Dadurch werden Ihre Ausschussraten künstlich in die Höhe getrieben und die Rentabilität zerstört. Umgekehrt versenden falsche Negative defekte Geräte an kritische Kunden. Wir empfehlen dringend, strenge Gauge R&R-Tests (Wiederholbarkeit und Reproduzierbarkeit) durchzuführen. Führen Sie dieses Protokoll während der ersten Testphase wiederholt aus. Lassen Sie die exakt gleiche verzogene Platte dreißig Mal durch die Maschine laufen. Die Abweichung des gemeldeten Ätzfaktors muss mathematisch vernachlässigbar bleiben.
Datensilos stellen ein großes organisatorisches Risiko dar. Eigenständige Prüfstationen zwingen Bediener dazu, Daten manuell über USB-Laufwerke zu exportieren. Dieser Ansatz ruiniert die Rückverfolgbarkeit. Moderne intelligente Fabriken erfordern vollständig integrierte Ökosysteme. Betonen Sie bei der Bewertung von Software die SECS/GEM-Konformität. Stellen Sie sicher, dass die Maschine eine robuste API-Verfügbarkeit bietet. Der Sensor muss rohe Dimensionsdaten direkt in das übergreifende Manufacturing Execution System (MES) der Fabrik einspeisen. Diese Integration ermöglicht es Ingenieuren, Ätztrends mit den Ofentemperaturen von drei Tagen zuvor zu korrelieren.
Der Kauf von Investitionsgütern erfordert eine objektive, evidenzbasierte Bewertung. In Marketingbroschüren werden die optischen Eigenschaften auf stark reflektierenden Oberflächen oft überbewertet.
Ein strenger Proof of Concept (PoC) stellt Ihren stärksten Schutz dar. Kaufen Sie Messtechnik-Hardware niemals ausschließlich auf der Grundlage eines Spezifikationsblatts. Sie müssen einen Live-Benchmark-Test verlangen. Senden Sie dem Anbieter Ihre schwierigsten AMB-Substratproben. Beziehen Sie Platten mit bekannten Ätzvarianten, aggressivem Verzug und schwierigen aktiven Metallrückständen ein. Bitten Sie den Anbieter, die Proben zu scannen und die topografischen 3D-Karten zu erstellen. Wenn ihre Software die Kupferseitenwand nicht genau von der Keramikbasis unterscheiden kann, streichen Sie sie aus Ihrer Liste.
Bewerten Sie ihre native Software und SPC-Funktionen gründlich. Rohe Punktwolkendaten haben für einen Linienoperator keinen Wert. Das System muss Millionen von Datenpunkten sofort in lesbaren Dashboards zusammenfassen. Die Software sollte nativ automatisierte statistische Kontrolldiagramme generieren. Es muss den CPK (Prozessfähigkeitsindex) kontinuierlich im Hintergrund berechnen. Darüber hinaus benötigen Qualitätsmanager Exportfunktionen mit nur einem Klick, um revisionssichere Compliance-Berichte für Automobilkunden zu erstellen.
Berücksichtigen Sie die Synergie zwischen der vorgeschlagenen Hardware und Ihren anderen Testmethoden. Die Substratzuverlässigkeit hängt von mehreren unterschiedlichen Metriken ab. Anbieter, die einheitliche Software-Ökosysteme anbieten, bieten einen enormen Mehrwert. Ihre Software kann Ihre neuen Ätzfaktordaten direkt mit den nachgelagerten Daten korrelieren Prüfung von Halbleitersubstraten . Beispielsweise liefert der Vergleich präziser Hinterschneidungsgeometrien mit Ultraschall-Hohlraumratenkarten ein umfassendes thermisches Profil. Dieses Maß an Rückverfolgbarkeit vereinfacht die Ursachenanalyse erheblich, wenn ein Modul einen Temperaturwechsel-Stresstest nicht besteht.
Die Beherrschung des Ätzfaktors ist eine strikte, nicht verhandelbare Voraussetzung für die Herstellung von AMB-Substraten mit hoher Ausbeute. Dickkupfer und aktive Metalle bestrafen ungenaue chemische Kontrollen. Sie müssen über grundlegende 2D-Oberflächenprüfungen hinausgehen. Die Implementierung eines ordnungsgemäßen topografischen 3D-Scans schützt Ihre nachgelagerten Kunden vor katastrophalen thermischen Ausfällen.
Produktionsteams sollten der extremen Messwiederholbarkeit Vorrang vor der reinen Scangeschwindigkeit geben. Eine schnelle Maschine, die verrauschte, blendende Daten erzeugt, verlangsamt letztendlich technische Entscheidungen. Konzentrieren Sie sich auf dynamische Fokusverfolgung, Mehrwinkelbeleuchtung und nahtlose MES-Integration.
Wir ermutigen Ingenieurteams, ihre aktuellen Ausschussquoten sofort zu prüfen. Isolieren Sie die Fehler, die explizit auf Ätzfehler oder Delaminierung zurückzuführen sind. Kontaktieren Sie noch heute einen spezialisierten Messtechnikanbieter. Fordern Sie einen individuellen Musterinspektionsbericht mit Ihren eigenen verzogenen Platten an, um die verborgene Topographie Ihrer Leiterbahnen zu sehen.
A: Es gibt keine allgemeingültige Zahl, da diese von der Kupferdicke und den Anforderungen an den Leitungsabstand abhängt. Bei Leistungsmodulen mit hoher Dichte wird jedoch im Allgemeinen ein Ätzfaktor von mehr als 3,0 angestrebt, um eine minimale Unterätzung und eine ausreichende Drahtbondfläche sicherzustellen.
A: Nein. Standard-AOI ist auf die Erkennung von 2D-Oberflächenfehlern (Kratzer, Oxidation, Breite der oberen Linie) beschränkt. Für die Prüfung des Ätzfaktors sind topografische 3D-Daten erforderlich, um die Tiefe und die verborgene Unterätzung an der Substratschnittstelle zu messen.
A: Beide sind für das Wärmemanagement von entscheidender Bedeutung. Während die Porenratenprüfung (typischerweise mittels Rasterakustikmikroskopie) ungebundene Bereiche unter dem Kupfer erkennt, stellt die Ätzfaktorprüfung sicher, dass die Kanten des Kupfers strukturell intakt sind. Zusammen bilden sie ein vollständiges Zuverlässigkeitsprofil für Leistungshalbleitersubstrate.


