


Aktif Metal Lehimleme (AMB) seramik alt tabaka üretiminde üreticiler benzersiz teknik engellerle karşı karşıyadır. Kalın bakır katmanları ve titanyum veya gümüş gibi aktif metaller belirgin kimyasal zorluklar yaratır. Bu malzemeler aşındırma işlemini yanal alttan kesmeye karşı oldukça duyarlı hale getirir. Kontrolsüz aşındırma faktörleri hızla ciddi termal darboğazlara yol açar. Akım taşıma kapasitesini azaltırlar ve hurda oranlarını artırırlar. Bu hatalar, yüksek güvenilirliğe sahip uygulamaları kritik biçimde etkiler. Yaygın örnekler arasında EV güç modülleri ve yüksek frekanslı enerji depolama sistemleri yer alır.
Bunu çözmek için PTC dağıtımı uzmanlaştı AMB Aşındırma Faktörü Kontrol Ekipmanı . Bu teknoloji, operasyonları reaktif kalite ayıklamadan doğrudan proaktif süreç kontrolüne kaydırır. Kılavuzumuz üretim direktörlerine ve süreç mühendislerine son derece kanıta dayalı bir çerçeve sağlar. Bu önemli denetim sistemlerini değerlendirmeyi, uygulamayı ve optimize etmeyi öğreneceksiniz. Kullanıcılar üretim verimini güvenle en üst düzeye çıkarabilir ve standart yarı iletken test protokollerinin yanı sıra sıkı uyumu garanti edebilir.
Verim Koruması: Aşındırma faktörünün (aşılama derinliğinin yanal alt kesime oranı) izlenmesi, AMB alt katmanlarında ciddi termal ve elektrik arızalarını önler.
Ekipman Değerlendirmesi: Gerçek AMB denetimi, standart 2D AOI'nin yeteneklerinin ötesinde, son derece yansıtıcı bakır yüzeyleri ve alt tabaka çarpıklığını işleyebilen yüksek çözünürlüklü 3D profil oluşturmayı gerektirir.
Proses Entegrasyonu: En yüksek yatırım getirisi, asitleme konsantrasyonunu ve püskürtme basıncını gerçek zamanlı olarak ayarlamak için denetim verilerinin doğrudan üretim geri bildirim döngüsüne entegre edilmesinden elde edilir.
Satıcı Seçimi: Ölçüm tekrarlanabilirliğine (Gösterge R&R), üretim hızlarına ve mevcut boşluk oranı denetimi ve SPC (İstatistiksel Proses Kontrolü) sistemleriyle entegrasyona dayalı kısa ekipman listesi.
Aşındırma faktörüne hakim olmak, ürününüzün nihai güvenilirliğini belirler. Üreticiler son derece kalın bakır katmanları seramik tabanlara yapıştırıyor. Bu bazlar tipik olarak Silisyum Nitrür (Si3N4) veya Alüminyum Nitrürden (AlN) oluşur. Bağlama işlemi çok ince bir aktif metal katmana dayanır. Bu kompozit yapının aşındırılması ciddi kimyasal dinamikler ortaya çıkarır. Aşındırıcı sıvı, açıkta kalan bakıra kolayca aşağıya doğru saldırır. Ancak yan duvarlara da yanal olarak saldırır. Kalın bakır, kimyasal banyoda uzun süre kalmayı gerektirir. Bu uzun süreli maruz kalma, yanal erozyon riskini önemli ölçüde artırır.
Mühendisler aşındırma faktörünü matematiksel olarak tanımlar. Toplam aşındırma derinliğinin yanal alttan kesmeye bölünmesinin kesin oranını temsil eder. Daha yüksek bir sayısal faktör daha düz, daha dikey bir yan duvarı gösterir. Daha düz yan duvarlar doğrudan üstün ürün performansına dönüşür. Amaçlanan iz geometrisini mükemmel şekilde korurlar. Düşük bir faktör ciddi alttan kesmeyi gösterir. Bakır izi mantara benziyor. Üst genişlik geniş kalırken taban tehlikeli derecede daralır.
Bu oranın kontrol edilememesi yıkıcı fiziksel sonuçlar doğurur. Düşük aşındırma faktörü, tel bağlama için mevcut üst yüzey alanını azaltır. Ekipman, telleri tehlikeye atılmış izlere güvenli bir şekilde bağlamakta zorlanıyor. Daha da önemlisi, alttan kesme tehlikeli stres yoğunlaşma noktaları yaratır. Bu noktalar doğrudan kırılgan seramik-metal arayüzünde bulunur.
Şiddetli alttan kesmeyle bağlantılı yaygın arızalar şunları içerir:
Termal döngü sırasında katmanlara ayrılma: Keskin alttan kesikler kama noktaları görevi görür. Tekrarlanan ısıtma ve soğutma, bakırın seramikten kopmasına neden olur.
Mevcut darboğazlar: Daraltılmış bazlar elektron akışını kısıtlar. Ağır yükler altında iz beklenmedik şekilde ısınıyor.
Arklanma riskleri: Tahmin edilemeyen geometriler paralel izler arasındaki etkili dielektrik aralığını azaltır.
Tier-1 otomotiv ve yarı iletken sözleşmelerinin güvence altına alınması kusursuz süreç kontrolü gerektirir. Kullanıcılar artık temel satır sonu sıralamasını kabul etmiyor. Belgelenmiş istatistiksel istikrar talep ediyorlar. Sıkı uygulama Aşındırma Faktörü Denetimi zorunlu bir yetenek olarak hareket eder. Üretim hattınızın farklılıkları proaktif olarak sınırladığını kanıtlar. Basit bir kalite kapısını güçlü bir rekabet avantajına dönüştürür.
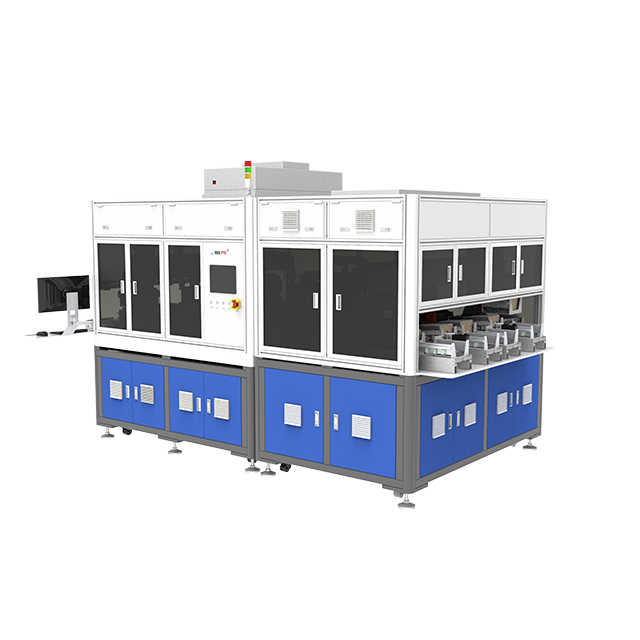
Doğru donanımı seçmek, optik fiziğin derinlemesine anlaşılmasını gerektirir. Geleneksel yöntemler burada olağanüstü bir şekilde başarısız oluyor. Hassas topografik haritalama yapabilen teknolojileri değerlendirmelisiniz.
Standart 2D Otomatik Optik İnceleme (AOI), temelde derinlik algısından yoksundur. Doğrudan alt tabakanın üzerinden düz görüntüler yakalar. 2D AOI, yüzeydeki çizikleri bulmada veya üst çizgi genişliklerini ölçmede mükemmeldir. Gizli yanal alt kesimi göremez. Dikey yan duvar profilini doğru bir şekilde ölçemez. Gerçek AMB kalite kontrolü 3D profil oluşturmayı gerektirir. Gelişmiş sistemler eş odaklı mikroskopi, lazer üçgenleme veya yapılandırılmış ışık projeksiyonunu kullanır. Bu teknolojiler tam derinliği ve hassas yan duvar açısını aynı anda ölçer.
Karşılaştırma Tablosu: AMB Yüzeyleri için 2D AOI ve 3D Profil Oluşturma |
||
Özellik |
Standart 2D AOI |
3D Profil Oluşturma Denetimi |
|---|---|---|
Ölçüm Türü |
Düz yüzey görüntüleme (X, Y ekseni) |
Topografik haritalama (X, Y, Z ekseni) |
Alttan Kesme Tespiti |
İmkansız (üstten görünümde gizli) |
Açılı optikler/lazerler kullanarak yüksek doğruluk |
Derinlik Ölçümü |
Yıkıcı enine kesit gerektirir |
Anında, tahribatsız hat içi ölçüm |
Birincil Kullanım Durumu |
Yüzey çizikleri, oksidasyon, lekeler |
Aşındırma faktörü, hacimsel analiz, çarpıklık |
Yeni kazınmış bakır, büyük yansıma engelleri yaratır. Parlak yüzey karmaşık bir ayna gibi davranır. Lazerler ve LED'ler, kristal tanecik yapısından tahmin edilemeyecek şekilde yansıyor. Bu aynasal yansıma kör edici bir parıltı yaratır. Kötü tasarlanmış optikler bu parlamayı sahte topografik sivri uçlar olarak kaydeder. prim AMB denetim ekipmanı özel aydınlatma algoritmaları kullanır. Çok açılı aydınlatma dizileri çeşitli vektörlerden gelen izleri aydınlatır. Yazılım daha sonra bu pozları bir araya getiriyor. Bu, parlamanın neden olduğu yanlış veri noktalarını tamamen ortadan kaldırır.
Yüksek güvenilirliğe sahip devreler aşırı hassasiyet gerektirir. Donanım mikron altı çözünürlük toleranslarını garanti etmelidir. Operatörlerin üst çizgi genişliği, alt çizgi genişliği ve tam hendek derinliği için eşzamanlı ölçümlere ihtiyacı vardır. Yalnızca bir boyutun eksik olması aşındırma faktörü hesaplamasını bozar.
Ayrıca sistemin belirli malzeme kalıntılarını tespit etmesi gerekir. Titanyum veya gümüş gibi aktif metaller, kimyasal banyolarda bakırdan farklı davranır. Bazen aşındırıcı bakırı mükemmel bir şekilde çıkarır ancak arkasında mikroskobik aktif metal kalıntıları bırakır. Bu iletken kalıntılar, izler arasında doğrudan çıplak seramik üzerine oturur. Daha sonra yıkıcı kısa devrelere neden olurlar. Üst düzey sistemler bu spesifik metalik anormallikleri anında tespit edip işaretler.
Yeni metroloji araçlarının entegre edilmesi dikkatli bir lojistik planlama gerektirir. Donanımı mevcut iş akışınıza kusursuz bir şekilde hizalamalısınız.
Mühendisler öncelikle ekipmanın fiziksel olarak nereye yerleştirileceğine karar vermelidir. Her iki yerleştirme stratejisi de farklı avantajlar ve ödünleşimler sunar.
Çevrimdışı Örnekleme: Makineyi özel bir laboratuvara yerleştirirsiniz. Teknisyenler ölçüm için partileri manuel olarak taşırlar. Çevrimdışı birimler genellikle mümkün olan en yüksek çözünürlüğü sağlar. Ar-Ge aşamaları veya ilk parti doğrulaması için mükemmel çalışırlar. Ancak önemli bir gecikmeye neden olurlar.
Hat İçi Entegrasyon: Sensörü, aşındırma ve temizleme modüllerinin hemen ardından doğrudan konveyör bandının üzerine monte edersiniz. Satır içi yerleştirme anında, son derece eyleme dönüştürülebilir süreç geri bildirimi sağlar. Birincil zorluk hız eşleştirmeyi içerir. Tarama modülü, ıslak proses hattının üretim hızıyla tam olarak eşleşmelidir.
Donanım veri sağlar ancak mühendislerin kuralları tanımlaması gerekir. Aşındırma faktörünüz için katı üst ve alt kontrol sınırlarına ihtiyacınız vardır.
Uygulama Gereksinimlerini Tanımlayın: Farklı ürünler farklı geometriler gerektirir. Yüksek frekanslı iletişim modülleri, sinyal bütünlüğü için olağanüstü net üst kenarlara ihtiyaç duyar. Yüksek akımlı EV modülleri, termal dağılım için devasa alt genişliklere öncelik verir.
Kontrol Bandını Ayarlayın: Hedef aşındırma faktörü oranını belirleyin. Tipik olarak mühendisler 3,0'ın üzerinde bir faktörü hedefler. Uyarı sınırlarını ideal hedefin biraz altına ayarlayın. Yapısal bütünlüğün başarısız olduğu durumlarda katı reddetme sınırları belirleyin.
Varyansı İzle: Birkaç vardiya boyunca taban çizgisini takip edin. Kimyasal bozunmanın oranı dinamik olarak nasıl etkilediğine dikkat edin.
Veriler yalnızca düzeltici eylemi tetiklediğinde değerli hale gelir. Denetim sistemi, aşındırma hattı kontrolörü ile doğrudan iletişim kurmalıdır.
Sürüklenmeleri Tanımlayın: Yazılım, 50 panelde aşındırma faktöründe yavaş ve istikrarlı bir düşüş tespit eder. Bu, kimyasal banyonun gücünü kaybettiğini gösterir.
Dünya çapında en önemli şey doğruluktur, bilmiyor musunuz ki bu her zaman ağaçtır. Görüşlerinize çok değer verdiğimizi bilemezsiniz. Görüşlerinize değer veriyoruz. Siparişiniz için teşekkürler, her zaman favori müşterimizsiniz.
Tetikleme Ayarlamaları: Sistem yukarı yönde otomatik bir sinyal gönderir. Hat denetleyicisi belirli parametreleri değiştirerek yanıt verir.
Değişiklikleri Yürüt: Kontrol cihazı dağlama sıcaklığını biraz artırabilir. Özgül ağırlığı ayarlayabilir veya taze Cu iyonları enjekte edebilir. Alternatif olarak püskürtme memesi basıncını mekanik olarak değiştirebilir. Bu kapalı döngü, hurdanın oluşmadan önce önlenmesini sağlar.
Son derece hassas optik ekipmanların dayanıklı bir üretim zeminine yerleştirilmesi doğal zorluklara yol açar. Bu risklerin öngörülmesi sorunsuz bir dağıtım aşaması sağlar.
Substrat çarpıklığı en yaygın fiziksel engeli temsil eder. AMB seramik yüzeyleri lehimleme fırını aşamasında aşırı termal strese maruz kalır. Soğutma, kalın bakır ile seramik çekirdek arasında uyumsuz büzülme oranları yaratır. Bu, tüm panelin hafifçe eğilmesine neden olur. 50 mikronluk bir yay bile sabit odaklı bir 3D taramayı bozar. Gelişmiş seramik alt tabaka inceleme sistemleri dinamik odak izlemeyi kullanır. Optik kafa mikroskobik bir hava yastığını hareket ettirir veya hızlı otomatik odaklama motorları kullanır. Çarpık panelin 'dalgasını' mükemmel bir şekilde sürdürür. Bazı sistemlerde, sıkı ölçüm doğruluğunu garanti etmek için denetim döngüsü sırasında yumuşak mekanik düzleştirme kelepçeleri de kullanılır.
Yanlış pozitifleri ve negatifleri yönetmek dikkatli bir yazılım ayarlaması gerektirir. Aşırı hassas bir makine mükemmel şekilde kullanılabilen alt tabakaları reddeder. Bu, hurda oranlarınızı yapay olarak şişirir ve karlılığı yok eder. Tersine, yanlış negatifler kusurlu birimleri kritik müşterilere gönderir. Titiz bir Gösterge R&R (Tekrarlanabilirlik ve Tekrar Üretilebilirlik) testi gerçekleştirmenizi önemle tavsiye ederiz. Bu protokolü ilk deneme aşamasında tekrar tekrar yürütün. Aynı çarpık paneli makineden otuz kez geçirin. Bildirilen aşındırma faktöründeki varyans matematiksel olarak ihmal edilebilir düzeyde kalmalıdır.
Veri siloları büyük bir organizasyonel riski temsil eder. Bağımsız denetim istasyonları, operatörleri verileri USB sürücüleri aracılığıyla manuel olarak dışarı aktarmaya zorlar. Bu yaklaşım izlenebilirliği bozar. Modern akıllı fabrikalar tamamen entegre ekosistemler talep ediyor. Yazılımı değerlendirirken SECS/GEM uyumluluğunu vurgulayın. Makinenin güçlü API kullanılabilirliği sunduğundan emin olun. Sensör, ham boyutsal verileri doğrudan fabrikanın kapsamlı Üretim Yürütme Sistemine (MES) beslemelidir. Bu entegrasyon, mühendislerin aşındırma eğilimlerini üç gün önceki fırın sıcaklıklarıyla ilişkilendirmesine olanak tanır.
Sermaye ekipmanı satın alımları objektif, kanıta dayalı değerlendirme gerektirir. Pazarlama broşürleri genellikle yüksek derecede yansıtıcı yüzeylerdeki optik yetenekleri abartır.
Titiz bir Kavram Kanıtı (PoC), en güçlü korumanızı temsil eder. Metroloji donanımını asla yalnızca teknik özellikler sayfasına dayanarak satın almayın. Canlı bir kıyaslama testi talep etmelisiniz. Satıcıya en zor AMB substrat örneklerinizi gönderin. Bilinen gravür varyasyonlarını, agresif çarpıklıkları ve zorlu aktif metal kalıntılarını içeren panelleri ekleyin. Satıcıdan numuneleri taramasını ve 3 boyutlu topoğrafik haritalar üretmesini isteyin. Yazılımları bakır yan duvarı seramik tabandan doğru bir şekilde ayırt edemiyorsa, onları listenizden çıkarın.
Yerel yazılımlarını ve SPC yeteneklerini yoğun bir şekilde değerlendirin. Ham nokta bulutu verileri bir hat operatörü için sıfır değere sahiptir. Sistemin milyonlarca veri noktasını anında okunabilir kontrol panellerinde sentezlemesi gerekiyor. Yazılım yerel olarak otomatik istatistiksel kontrol grafikleri oluşturmalıdır. Arka planda sürekli olarak CPK'yı (süreç yetenek indeksi) hesaplamalıdır. Ayrıca kalite yöneticilerinin, otomotiv müşterileri için denetime hazır uyumluluk raporları üretmek amacıyla tek tıklamayla dışa aktarma işlevlerine ihtiyacı vardır.
Önerilen donanım ile diğer test yöntemleriniz arasındaki sinerjiyi göz önünde bulundurun. Substrat güvenilirliği birden fazla farklı ölçüme dayanır. Birleşik yazılım ekosistemleri sunan satıcılar muazzam değer sağlar. Yazılımları, yeni aşındırma faktörü verilerinizi doğrudan aşağı akışla ilişkilendirebilir yarı iletken substrat testi . Örneğin, hassas alttan kesme geometrilerinin ultrasonik boşluk oranı haritalarıyla karşılaştırılması, kapsamlı bir termal profil sağlar. Bu izlenebilirlik düzeyi, bir modülün termal döngü stres testinde başarısız olması durumunda temel neden analizini önemli ölçüde basitleştirir.
Aşındırma faktöründe ustalaşmak, yüksek verimli AMB alt tabaka üretimi için katı ve tartışılamaz bir gerekliliktir. Kalın bakır ve aktif metaller, hassas olmayan kimyasal kontrolleri cezalandırır. Temel 2 boyutlu yüzey kontrollerini geçmelisiniz. Uygun 3D topografik taramanın uygulanması, aşağı yöndeki istemcilerinizi yıkıcı termal arızalardan korur.
Üretim ekipleri, ham tarama hızı yerine aşırı ölçüm tekrarlanabilirliğine öncelik vermelidir. Gürültülü, parıltılı veriler üreten hızlı bir makine, sonuçta mühendislik kararlarını yavaşlatır. Dinamik odak takibine, çok açılı aydınlatmaya ve kusursuz MES entegrasyonuna odaklanın.
Mühendislik ekiplerini mevcut hurda oranlarını derhal denetlemeye teşvik ediyoruz. Açıkça aşındırma kusurları veya delaminasyonla ilgili arızaları izole edin. Bugün uzman bir metroloji satıcısıyla iletişime geçin. İzlerinizin gizli topoğrafyasını görmek için kendi çarpık panellerinizi kullanarak özel bir numune inceleme raporu isteyin.
C: Bakır kalınlığına ve satır aralığı gereksinimlerine bağlı olduğundan evrensel bir sayı yoktur. Bununla birlikte, yüksek yoğunluklu güç modüllerinde minimum alttan kesme ve yeterli kablo bağlama alanı sağlamak için genellikle 3,0'dan büyük bir aşındırma faktörü hedeflenir.
C: Hayır. Standart AOI, 2 boyutlu yüzey kusurlarının tespiti (çizikler, oksidasyon, üst çizgi genişliği) ile sınırlıdır. Aşındırma faktörü incelemesi, alt tabaka arayüzündeki derinliği ve gizli alt kesimi ölçmek için 3 boyutlu topografik verilere ihtiyaç duyar.
C: Her ikisi de termal yönetim açısından kritik öneme sahiptir. Boşluk oranı denetimi (tipik olarak Taramalı Akustik Mikroskobu yoluyla) bakırın altındaki bağlanmamış alanları tespit ederken, aşındırma faktörü denetimi bakırın kenarlarının yapısal olarak sağlam olmasını sağlar. Birlikte, güç yarı iletken alt tabakaları için eksiksiz bir güvenilirlik profili oluştururlar.


