


Тэрмарэзістары і іншыя кампаненты, якія адчуваюць тэмпературу, невялікія, але якасць іх паверхні мае непасрэдны ўплыў на далейшую зборку, электрычныя характарыстыкі і надзейнасць прадукту. Пасля паяння і нанясення пакрыцця дэфекты можа быць цяжка паслядоўна ідэнтыфікаваць шляхам толькі ручнога назірання. Практычным рашэннем з'яўляецца размяшчэнне спецыяльнага аўтаматызаванага абсталявання для кантролю гледжання на неабходных станцыях кантролю існуючай вытворчай лініі заказчыка.
У гэтым дадатку, Інспекцыйнае абсталяванне Matsuba Component AOI выкарыстоўваецца для праверкі дэфектаў паверхні тэрмістара, а не ў якасці поўнай зборачнай вытворчай лініі, якая пастаўляецца PTC. Інспекцыйнае рашэнне можна падключыць да лініі заказчыка, каб праверыць знешні выгляд паяння, крытычныя памеры, знешні выгляд пакрыцця і памеры пакрыцця. У гэтым артыкуле тлумачацца асноўныя перавагі гэтага падыходу і задачы праверкі, якія ён можа падтрымліваць.
Аб'ём мэтанакіраванага кантролю: рашэнне распрацавана вакол аўтаматычнай праверкі дэфектаў паверхні і памераў пасля паяння тэрмістара і нанясення пакрыцця.
Сумяшчальнасць з вытворчай лініяй: Абсталяванне AOI можна інтэграваць з існуючай сістэмай кантролю матэрыяльных патокаў заказчыка замест замены зборачнай лініі заказчыка.
Паслядоўная ацэнка дэфектаў: машыннае зрок памяншае варыяцыі, якія могуць узнікнуць, калі розныя аператары ацэньваюць невялікія дэфекты прыпоя і пакрыцця.
Дадзеныя аб якасці, якія можна прасачыць: вынікі праверкі, інфармацыя аб партыі, дадзеныя аб ураджайнасці і выявы дэфектаў могуць падтрымліваць аналіз якасці і паляпшэнне працэсу.
Абсталяванне лепш за ўсё разумець як рашэнне для праверкі дэфектаў паверхні тэрмістара, якое працуе з вытворчым працэсам заказчыка. Для стварэння каштоўнасці не патрабуецца зборка кампанентаў. Яго асноўная роля заключаецца ў аўтаматычнай праверцы дэталяў у крытычных кропках кантролю якасці, выяўленні бачных дэфектаў, праверцы памераў і адпраўцы вынікаў праверкі на вытворчасць або ў сістэму кіравання якасцю.
У PTC серыі інтэлектуальнага інспекцыйнага абсталявання , кампанентнае рашэнне Matsuba факусуюць на двух асноўных этапах: праверка дэфектаў паверхні паяння і праверка дэфектаў паверхні пакрыцця. Гэтыя этапы важныя, таму што дэфект, які пазбягае паяльнай станцыі, можа быць схаваны або зрабіць яго складаней для ацэнкі пасля нанясення пакрыцця. Сапраўды гэтак жа праблема з пакрыццём можа паўплываць на абарону, памеры, апрацоўку або наступную ўстаноўку.
Кантрольнае абсталяванне можа быць размешчана пасля паяння, пасля нанясення пакрыцця і отвержденія або ў абедзвюх кропках, у залежнасці ад працэсу заказчыка. Дэталі лінейнага інтэрфейсу, такія як кірунак загрузкі, прадстаўленне дэталяў, трыгерныя сігналы, апрацоўка адмоваў, пратакол сувязі і абмен дадзенымі, павінны быць пацверджаны падчас ацэнкі праекта.
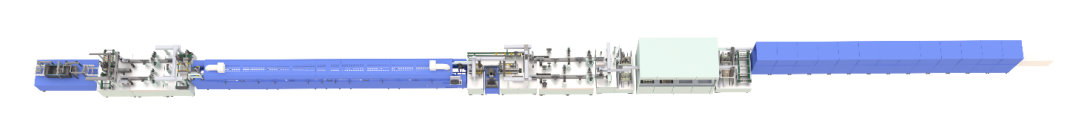
Пайка стварае як электрычныя, так і механічныя злучэнні, таму пры праверцы знешняга выгляду трэба шукаць не толькі простае ўмова «прысутнасць або адсутнасць». Невялікія кампаненты тэрмістара могуць быць прымацаваны да правадоў або носьбітаў, і нават нязначнае змяненне пазіцыі можа паўплываць на наступны этап нанясення пакрыцця, фармоўкі або зборкі. Сістэма AOI выкарыстоўвае кіраванае асвятленне, прамысловыя камеры, праграмнае забеспячэнне для апрацоўкі малюнкаў і рэцэпты праверкі канкрэтнага прадукту для праверкі кожнага кампанента ў паўтаральных умовах.
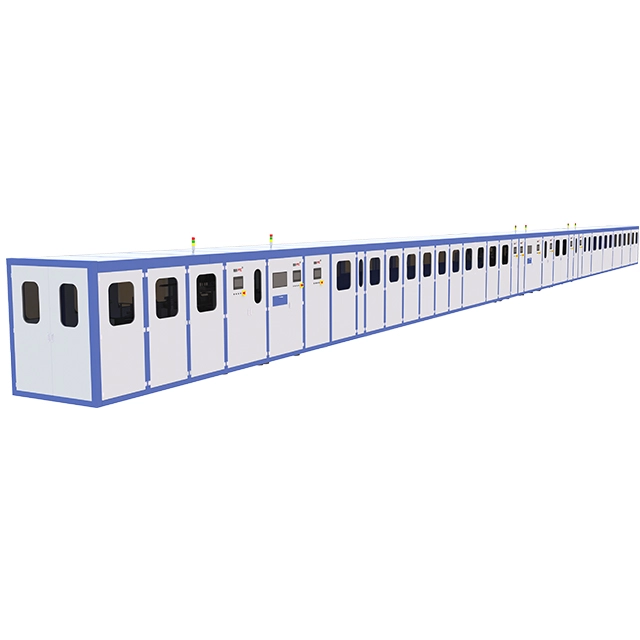
У адпаведнасці з прымяненнем прадукту, на які спасылаецца, элементы праверкі могуць уключаць бакавое або вертыкальнае зрушэнне, кручэнне мікрасхемы, праблемы змочвання прыпоя, шарыкі прыпоя і перамыканне прыпоя. Дакладная бібліятэка дэфектаў павінна быць пацверджана ўзорамі заказчыка, крытэрыямі прыёмкі і абмежаваннямі працэсу. Падчас наладжвання праекта кваліфікаваныя і дэфектныя ўзоры выкарыстоўваюцца для ўстанаўлення візуальных межаў паміж прымальным паяным злучэннем і станам адбракоўкі.
Зрушэнне: выяўляе кампанент, які зрушаны, нахілены або павернуты за межы дазволенага становішча.
Дэфекты змочвання прыпоем: вызначае ненармальнае пакрыццё або знешні выгляд злучэння, што можа сведчыць аб нестабільным працэсе.
Шарыкі для прыпоя: знаходзіць непажаданыя часціцы прыпоя побач з кампанентам або свінцовай зонай.
Паяная перамычка: выяўляе ненаўмысныя паяныя злучэнні паміж суседнімі токаправоднымі ўчасткамі.
Адхіленне памераў: правярае выбраныя адлегласці, пазіцыі або геаметрыю кампанентаў на адпаведнасць зацверджанаму рэцэпце кантролю.
Кампаненты тэрмістара кампактныя, і розніца паміж кваліфікаваным злучэннем і маргінальным можа быць нязначнай. На ручную праверку можа паўплываць стомленасць аператара, кут агляду, змены асвятлення і розныя інтэрпрэтацыі стандарту. Аўтаматызаваная праверка прымяняе адну і тую ж логіку рашэння да кожнай правяранай дэталі. Гэта падтрымлівае стабільную ацэнку якасці падчас працяглых вытворчых серый і палягчае параўнанне дэфектаў паміж зменамі і партыямі.
Пасля праверкі паяння многія кампаненты, якія адчуваюць тэмпературу, атрымліваюць ахоўнае пакрыццё. Пакрыццё павінна пакрываць прызначаную плошчу, не ствараючы недапушчальных расколін, сколаў, выступаў, забруджванняў або змены памераў. Паколькі пакрыццё змяняе знешні профіль кампанента, важны як касметычны агляд, так і праверка памераў.
Прыкладанне Matsuba для кантролю кампанентаў можа ацаніць даўжыню пакрыцця і крытычны дыяметр, адначасова правяраючы бачныя дэфекты паверхні. Тыповыя пункты праверкі, пералічаныя для прадукту, уключаюць расколіны, сколы, выступы, адгезію забруджванняў і недастатковае пакрыццё. Гэтыя праверкі дапамагаюць заказчыку прадухіліць пераход дэталяў з бачнымі дэфектамі або непрыдатных па памерах на наступны этап вытворчасці.
Пункт агляду |
Што ацэньвае сістэма Vision System |
Чаму гэта важна |
|---|---|---|
Даўжыня пакрыцця |
Ці знаходзіцца вобласць з пакрыццём у вызначаных верхніх і ніжніх межах |
Падтрымлівае стабільнае пакрыццё і падганянне ўніз па плыні |
Крытычны дыяметр |
Ці перавышае або ніжэйшы за дазволены памер профіль кампанента з пакрыццём |
Дапамагае кантраляваць ўстаноўку і сумяшчальнасць упакоўкі |
Расколіны або сколы |
Пабітыя, расколатыя або адсутныя ўчасткі пакрыцця |
Прадухіляе бачна пашкоджаныя часткі ад працягу ўніз па плыні |
Выпінанне або дэфармацыя |
Ненармальная форма матэрыялу па-за зацверджаным контурам |
Памяншае перашкоды падчас наступнай апрацоўкі або зборкі |
Адгезія забруджванняў |
Іншародныя часціцы або ненармальныя плямы на паверхні |
Паляпшае кансістэнцыю вонкавага выгляду і кантроль чысціні працэсу |
Недастатковае пакрыццё |
Участкі, дзе чаканае пакрыццё няпоўнае |
Падтрымлівае стабільнае ахоўнае пакрыццё |
Вызначаны рэцэпт праверкі прымяняе аднолькавыя ўмовы выявы, правілы вымярэнняў і парогі дэфектаў для кожнай дэталі. Гэта зніжае залежнасць ад суб'ектыўнага візуальнага меркавання і дапамагае падтрымліваць паслядоўныя крытэрыі праверкі ў розныя змены.
Размяшчэнне AOI непасрэдна пасля паяння дазваляе кліенту вызначыць звязаныя з пайкай дэфекты перад нанясеннем пакрыцця або далейшай апрацоўкай. Ранняе стрымліванне прадухіляе дадатковую працу з часткай, якая ўжо няспраўная. Другая праверка пасля нанясення пакрыцця можа засяродзіцца на якасці паверхні і адпаведнасці памераў.
Кліенту не трэба разглядаць станцыю тэхагляду як асобную афлайн-дзейнасць. Абсталяванне можа быць спраектавана для прыёму дэталяў з існуючай лініі кліента, іх праверкі, перадачы вынікаў праходжання/недапушчэння і падтрымкі абранага кліентам спосабу адмовы або перадачы. Дакладны механічны і электрычны інтэрфейс вызначаецца ў адпаведнасці з умовамі вытворчасці заказчыка.
Праграмнае забеспячэнне для праверкі можа адлюстроўваць вынікі ў рэжыме рэальнага часу і падтрымліваць запыт даных, экспарт і аналіз. Вытворчыя даныя, інфармацыя аб партыі прадукту, статыстыка ўраджаю, катэгорыі дэфектаў і выбраныя выявы могуць даць больш дакладны запіс таго, што адбылося падчас вытворчасці. Пры падключэнні да MES або сістэмы якасці кліента гэтыя запісы могуць падтрымліваць прасочванне і аналіз асноўных прычын.
Тэрмарэзістары могуць адрознівацца памерам корпуса, геаметрыяй вываду, профілем пакрыцця або дапушчальнымі межамі дэфектаў. Канфігурацыя шаблонаў і параметраў дазваляе сістэме праверкі падтрымліваць некалькі мадэляў прадуктаў. Перад выпускам новай мадэлі яе рэцэпт павінен быць правераны з выкарыстаннем рэпрэзентатыўных кваліфікаваных узораў і ўзораў з вядомымі дэфектамі.
Даныя AOI робяць больш, чым раздзяляюць добрыя і няспраўныя дэталі. Паўторнае павышэнне пэўнага тыпу дэфекту можа паказваць на тэмпературу паяння, выгляд матэрыялу, кантроль пакрыцця, стан прыстасавання або праблемы з выраўноўваннем уверх. Дадзеныя Trend дапамагаюць інжынерам-тэхнолагам засяродзіць сваё даследаванне на найбольш частых або новых праблемах.
Фактар |
Ручная праверка знешняга выгляду |
Аўтаматызаваны агляд зроку |
|---|---|---|
Паслядоўнасць меркаванняў |
Можа адрознівацца ў залежнасці ад аператара і змены |
Выкарыстоўвае паўтаральныя рэцэпты і парогі |
Невялікі дэфект бачнасці |
Залежыць ад павелічэння, асвятлення і ўвагі |
Выкарыстоўвае кантраляваныя выявы і мэтанакіраваныя алгарытмы |
Вымярэнне памераў |
Часта патрабуюцца асобныя датчыкі або выбарка |
Можа камбінаваць знешні выгляд і выбраныя праверкі памераў |
Збор дадзеных |
Можа разлічваць на ручныя запісы |
Можа запісваць вынікі праверкі і статыстыку дэфектаў аўтаматычна |
Лінейная інтэграцыя |
Можа стварыць асобны этап праверкі |
Можна падключыць да вытворчай лініі заказчыка |
Паспяховы праект пачынаецца з мэты праверкі, а не з агульнай канфігурацыі машыны. PTC і кліент павінны вызначыць, дзе дэталь паступае на станцыю агляду, як яна размешчана, як камера бачыць кожную неабходную паверхню і што адбываецца пасля таго, як вынік пройдзе або не пройдзе. Абсталяванне можа абменьвацца сігналамі гатоўнасці, занятасці, завяршэння, праходжання, адмовы, сігналізацыі і скіду з лініяй кіравання кліента.
Для праектаў, звязаных з рознымі структурамі датчыкаў тэмпературы Датчык чып рашэнне AOI дае яшчэ адзін арыенцір для чыпа пайкі і праверкі вонкавага выгляду пакрыцця. Аднак канчатковая канфігурацыя заўсёды павінна грунтавацца на фактычнай мадэлі тэрмістара, тактным часе, стандарты праверкі і інтэрфейсе сайта.
Кваліфікаваныя ўзоры і рэпрэзентатыўныя ўзоры дэфектаў
Чарцяжы з допускамі памераў і кантрольнымі пазіцыямі
Пісьмовыя азначэнні дэфектаў з межамі праходжання/непраходжання
Бягучая хуткасць лініі, час такта і інтэрвал дэталяў
Напрамак загрузкі дэталяў і метад пазіцыянавання
Абавязковыя сігналы сувязі і палі даных
Патрабаванні да апрацоўкі і паўторнай праверкі адмовы
Патрабаванні да MES, штрых-кода, партыі або адсочвання
Інспекцыйнае абсталяванне перад канчатковай прыёмкай павінна быць праверана з фактычнай прадукцыяй заказчыка. План праверкі павінен уключаць кваліфікаваныя дэталі, відавочныя дэфекты, памежныя ўзоры, паўторныя прагоны, тэсты на замену мадэлі і праверкі лінейнага інтэрфейсу. Карэляцыя вымярэнняў таксама можа спатрэбіцца для памерных прадметаў.
Рызыкі ілжывай адмовы і невыяўлення неабходна ацэньваць разам. Надзвычай строгія парогі могуць выявіць больш сумніўныя функцыі, але могуць таксама павялічыць непатрэбныя адмовы. Занадта свабодныя парогі могуць дазволіць прайсці значныя дэфекты. Збалансаваны рэцэпт усталёўваецца шляхам тэставання ўзораў, аналізу дэфектаў і ўзгаднення стандарту якасці кліента.
Не. PTC забяспечвае абсталяванне для праверкі дэфектаў паверхні, прызначанае для падлучэння да існуючай вытворчай лініі заказчыка. Асноўная сфера прымянення - аўтаматызаваны кантроль пасля паяння і нанясення пакрыцця.
У залежнасці ад зацверджанага стандарту праверкі элементы могуць уключаць зрушэнне кампанентаў, кручэнне мікрасхемы, праблемы змочвання прыпоя, шарыкі прыпоя, перамыканне прыпоя і выбраныя адхіленні памераў.
Сістэма можа правяраць дэфекты і памеры паверхні пакрыцця, уключаючы даўжыню пакрыцця, крытычны дыяметр, расколіны, сколы, выступы, забруджванне і недастатковае пакрыццё.
так. Розныя мадэлі могуць падтрымлівацца з дапамогай асобных шаблонаў праверкі і рэцэптаў параметраў пры ўмове праверкі ўзораў і любых неабходных прыстасаванняў або аптычных налад.
Згаданае абсталяванне падтрымлівае функцыі запыту, экспарту і аналізу даных. Канчатковы фармат дадзеных і падключэнне MES павінны быць пацверджаны падчас тэхнічнай сувязі.
Карысныя ўваходныя дадзеныя ўключаюць узоры прадуктаў, крытэрыі дэфектаў, час такту, размяшчэнне лініі, спосаб загрузкі, патрабаванні да сувязі і чаканыя функцыі адсочвання даных.
Асноўная вартасць аўтаматызаванага абсталявання Matsuba кампанента ў гэтым дадатку не пастаўка зборачнай лініі. Гэта надзейная аўтаматызацыя кантролю дэфектаў паверхні тэрмістара ў тых месцах, дзе неабходна кантраляваць якасць паяння і пакрыцця. Аб'ядноўваючы паўторныя выявы, распазнаванне дэфектаў, праверку памераў, кіраванне рэцэптамі і вытворчыя даныя, інспекцыйнае абсталяванне можа дапамагчы кліентам палепшыць узгодненасць і ўзмацніць прасочвальнасць, працягваючы пры гэтым выкарыстоўваць існуючую вытворчую лінію.
Для рашэння, заснаванага на фактычных узорах тэрмістараў, хуткасці лініі, стандартах дэфектаў і патрабаваннях да інтэрфейсу, кліенты могуць абмеркаваць з PTC рашэнне для праверкі тэрмістара.


