


Termistorid ja muud temperatuuritundlikud komponendid on väikesed, kuid nende pinnakvaliteedil on otsene mõju allavoolu kokkupanekule, elektrilisele jõudlusele ja toote töökindlusele. Pärast jootmist ja katmist võib defekte olla raske järjepidevalt tuvastada ainult käsitsi jälgimise teel. Praktiline lahendus on paigutada spetsiaalsed automatiseeritud nägemiskontrolli seadmed kliendi olemasoleva tootmisliini nõutavatesse kontrollpunktidesse.
Selles rakenduses on Matsuba Component AOI kontrollseadmeid kasutatakse termistori pinnadefektide kontrollimiseks, mitte PTC tarnitava täieliku montaaži tootmisliinina. Kontrolllahenduse saab ühendada kliendi liiniga, et kontrollida joote välimust, kriitilisi mõõtmeid, katte välimust ja katte mõõtmeid. Selles artiklis selgitatakse selle lähenemisviisi peamisi eeliseid ja kontrollimisülesandeid, mida see võib toetada.
Fokuseeritud kontrolli ulatus: lahendus on loodud automaatse pinnadefektide ja mõõtmete kontrollimiseks pärast termistori jootmist ja katmist.
Tootmisliinide ühilduvus: AOI seadmeid saab kliendi koosteliini asendamise asemel integreerida kliendi olemasoleva materjalivoo ja juhtimissüsteemiga.
Järjepidev defektide hindamine: masinnägemine vähendab erinevusi, mis võivad tekkida, kui erinevad operaatorid hindavad väikeseid joote- ja kattedefekte.
Jälgitavad kvaliteediandmed: kontrolli tulemused, partiiteave, saagiseandmed ja defektipildid võivad toetada kvaliteedianalüüsi ja protsesside täiustamist.
Seadmeid mõistetakse kõige paremini termistori pinnadefektide kontrollimise lahendusena, mis töötab koos kliendi tootmisprotsessiga. Väärtuse loomiseks ei pea see komponente kokku panema. Selle peamine ülesanne on kontrollida osi automaatselt kriitilistes kvaliteedikontrolli punktides, tuvastada nähtavaid defekte, kontrollida mõõtmeid ja saata kontrolli tulemused tootmis- või kvaliteedijuhtimissüsteemi.
PTC piires intelligentsete kontrolliseadmete valik, Matsuba komponentlahendus keskendub kahele olulisele etapile: jootepinna defektide kontroll ja kattepinna defektide kontroll. Need etapid on olulised, kuna jootejaamast välja pääsenud defekt võib pärast katmist olla peidetud või raskendada selle hindamist. Samuti võib katteprobleem mõjutada kaitset, mõõtmeid, käsitsemist või hilisemat paigaldamist.
Kontrollseadmeid saab paigutada peale jootmist, peale katmist ja kõvenemist või mõlemasse punkti, olenevalt kliendi protsessist. Liiniliidese üksikasjad, nagu laadimissuund, osa esitus, käivitussignaalid, tagasilükkamise käsitlemine, sideprotokoll ja andmevahetus, tuleks projekti hindamise käigus kinnitada.
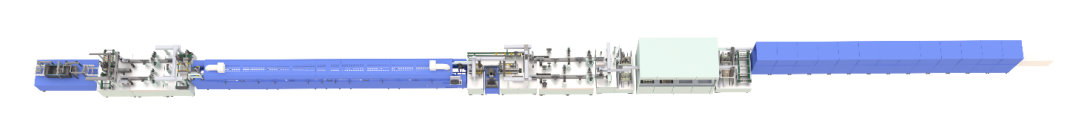
Jootmine loob nii elektrilisi kui ka mehaanilisi ühendusi, nii et välimuse kontrollimisel tuleb otsida enamat kui lihtsalt 'olemas või puuduv' tingimus. Väikesed termistori komponendid võivad olla kinnitatud juhtmetele või kanduritele ja isegi väike asendi nihe võib mõjutada järgmist katmise, vormimise või kokkupaneku etappi. AOI-süsteem kasutab kontrollitud valgustust, tööstuslikke kaameraid, pilditöötlustarkvara ja tootespetsiifilisi kontrolliretsepte, et uurida iga komponenti korratavates tingimustes.
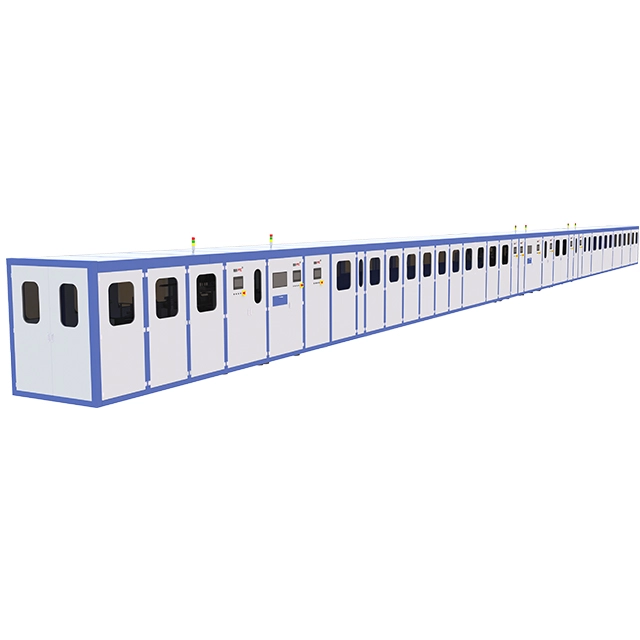
Vastavalt viidatud tooterakendusele võivad kontrollielemendid hõlmata külgmisi või vertikaalseid kõrvalekaldeid, laastu pöörlemist, jootemärgumise probleeme, jootekuule ja jootesilda. Täpne defektide kogu tuleks kinnitada kliendi näidiste, vastuvõtukriteeriumide ja protsessipiirangutega. Projekti seadistamise ajal kasutatakse kvalifitseeritud ja defektseid näidiseid, et määrata visuaalsed piirid vastuvõetava jooteühenduse ja tagasilükkamistingimuste vahel.
Vale joondamine: tuvastab komponendi, mis on nihkunud, kallutatud või pööratud lubatud asendist kaugemale.
Jootemärgumise defektid: tuvastab ebanormaalse jootekatte või vuugi välimuse, mis võib viidata ebastabiilsele protsessile.
Jootekuulid: otsib soovimatud jooteosakesed komponendi või pliipiirkonna lähedalt.
Jootesild: tuvastab tahtmatud jooteühendused külgnevate juhtivate alade vahel.
Mõõtmete kõrvalekalle: kontrollib valitud vahemaid, asukohti või komponendi geomeetriat kinnitatud kontrolliretseptiga võrreldes.
Termistori komponendid on kompaktsed ning erinevus kvalifitseeritud ja marginaalse liigendi vahel võib olla väike. Käsitsi kontrolli võivad mõjutada operaatori väsimus, vaatenurk, valgustuse muutused ja standardi erinevad tõlgendused. Automaatne kontroll rakendab sama otsustusloogikat iga kontrollitava osa puhul. See toetab stabiilset kvaliteediotsust pikkade tootmisperioodide ajal ja muudab defektide suundumuste vahetuste ja partiide lõikes hõlpsamini võrreldavaks.
Pärast jootmise kontrollimist saavad paljud temperatuuritundlikud komponendid kaitsekatte. Kate peab katma ettenähtud ala, tekitamata vastuvõetamatuid pragusid, kiipe, eendeid, saastumist või mõõtmete muutusi. Kuna kate muudab komponendi välisprofiili, on oluline nii kosmeetiline kontroll kui ka mõõtmete kontrollimine.
Matsuba komponentide kontrollimise rakendus suudab hinnata katte pikkust ja kriitilist läbimõõtu, kontrollides samal ajal ka nähtavaid pinnadefekte. Tüüpilised toote jaoks loetletud kontrollielemendid hõlmavad pragusid, mõrasid, väljaulatuvaid osasid, saasteainete nakkumist ja ebapiisavat kattekihti. Need kontrollid aitavad kliendil vältida nähtavalt defektsete või mõõtmetelt sobimatute osade liikumist järgmisse tootmisfaasi.
Ülevaatus üksus |
Mida visioonisüsteem hindab |
Miks see on oluline |
|---|---|---|
Katte pikkus |
Kas kaetud piirkond jääb määratletud ülemisse ja alumisse piiridesse |
Toetab ühtlast katvust ja allavoolu sobivust |
Kriitiline läbimõõt |
Kas kaetud komponendi profiil ületab või langeb alla lubatud mõõtme |
Aitab kontrollida paigalduse ja pakendamise ühilduvust |
Pragu või mõranemine |
Katkised, lõhenenud või puuduvad kattealad |
Takistab nähtavalt kahjustatud osade edasiliikumist allavoolu |
Väljaulatuvus või deformatsioon |
Materjali ebanormaalne kuju väljaspool kinnitatud kontuuri |
Vähendab häireid hilisemal käsitsemisel või kokkupanekul |
Saasteainete adhesioon |
Võõrosakesed või ebanormaalsed laigud pinnal |
Parandab välimuse ühtlust ja protsessi puhtuse kontrolli |
Ebapiisav kate |
Piirkonnad, kus katte eeldatav katvus on puudulik |
Toetab stabiilset kaitsekatet |
Määratletud kontrolliretsept rakendab igale osale samu pilditingimusi, mõõtmisreegleid ja defektiläve. See vähendab sõltuvust subjektiivsest visuaalsest hinnangust ja aitab säilitada ühtsed kontrollikriteeriumid erinevates vahetustes.
AOI paigaldamine vahetult pärast jootmist võimaldab kliendil enne katmist või edasist töötlemist tuvastada joodisega seotud defektid. Varajane piiramine hoiab ära lisatöö lisamise osale, mis on juba defektne. Teine kontroll pärast katmist võib seejärel keskenduda pinna kvaliteedile ja mõõtmete vastavusele.
Klient ei pea käsitlema ülevaatusjaama kui eraldiseisvat offline tegevust. Seadmeid saab konstrueerida nii, et need võtaksid vastu osi kliendi olemasolevalt liinilt, kontrolliksid neid, edastaksid läbimise/ebaõnnestumise tulemusi ja toetaksid kliendi valitud tagasilükkamise või ülekande meetodit. Täpne mehaaniline ja elektriline liides määratakse vastavalt kliendi tootmistingimustele.
Kontrollitarkvara saab kuvada reaalajas tulemusi ning toetada andmete päringuid, eksporti ja analüüsi. Tootmisandmed, tootepartii teave, saagistatistika, defektikategooriad ja valitud pildid võivad anda selgema ülevaate tootmise ajal juhtunust. Kui need kirjed on ühendatud kliendi MES-i või kvaliteedisüsteemiga, võivad need toetada jälgitavust ja algpõhjuste analüüsi.
Termistorid võivad varieeruda korpuse suuruse, plii geomeetria, katteprofiili või vastuvõetavate defektide piiride poolest. Mallide ja parameetrite konfiguratsioon võimaldab kontrollisüsteemil toetada mitut tootemudelit. Enne uue mudeli väljalaskmist tuleks selle retsept kinnitada tüüpiliste kvalifitseeritud proovide ja teadaolevate defektide näidistega.
AOI andmed teevad enamat kui heade ja defektsete osade eraldamine. Teatud defektitüübi korduv suurenemine võib viidata jootetemperatuurile, materjali esitusviisile, katte juhtimisele, kinnituse seisukorrale või ülesvoolu joondamise probleemidele. Trendiandmed aitavad protsessiinseneridel keskenduda oma uurimisel kõige sagedasematele või äsja esilekerkivatele probleemidele.
tegur |
Käsitsi välimuse kontroll |
Automatiseeritud nägemiskontroll |
|---|---|---|
Kohtuotsuse järjekindlus |
Võib operaatori ja vahetuse lõikes erineda |
Kasutab korduvaid retsepte ja lävendeid |
Väikese defektiga nähtavus |
Oleneb suurendusest, valgustusest ja tähelepanust |
Kasutab kontrollitud pildistamist ja sihitud algoritme |
Mõõtmete mõõtmine |
Sageli on vaja eraldi mõõtureid või proovivõttu |
Saab kombineerida välimuse ja valitud mõõtmete kontrolli |
Andmete kogumine |
Võib tugineda käsitsi tehtud kirjetele |
Saab automaatselt registreerida kontrolli tulemused ja defektide statistika |
Liini integreerimine |
Võib luua eraldi kontrollietapi |
Saab ühendada kliendi tootmisliiniga |
Edukas projekt algab kontrolli eesmärgist, mitte masina üldisest konfiguratsioonist. PTC ja klient peavad määratlema, kus detail ülevaatusjaama siseneb, kuidas see on paigutatud, kuidas kaamera iga vajalikku pinda näeb ja mis juhtub pärast läbimist või ebaõnnestumist. Seadmed võivad kliendi liinijuhtimisega vahetada valmis-, hõivatud-, lõpetatud-, läbitud-, ebaõnnestunud-, häire- ja lähtestussignaale.
Projektide puhul, mis hõlmavad erinevaid temperatuurianduri struktuure, seotud sensorkiibi AOI lahendus pakub veel üht viidet kiibi jootmise ja katte välimuse kontrollimiseks. Lõplik konfiguratsioon peaks siiski alati põhinema tegelikul termistori mudelil, taktiajal, kontrollistandardil ja saidi liidesel.
Kvalifitseeritud proovid ja esinduslikud defektiproovid
Joonised mõõtmete tolerantside ja kontrollasenditega
Kirjalikud defektide määratlused koos läbitud/mitteäratavate piiridega
Praegune rea kiirus, taktiaeg ja osade vahe
Osade laadimise suund ja positsioneerimismeetod
Nõutavad sidesignaalid ja andmeväljad
Keelduda käitlemise ja korduskontrolli nõuetest
MES-i, vöötkoodi, partii või jälgitavuse nõuded
Enne lõplikku vastuvõtmist tuleks kontrolliseadmed kinnitada kliendi tegelike toodetega. Valideerimiskava peaks sisaldama kvalifitseeritud osi, selgeid defekte, piiripealseid näidiseid, korduvaid töid, mudelivahetusteste ja liiniliidese kontrolle. Mõõtmiste korrelatsioon võib olla vajalik ka mõõtmetega üksuste puhul.
Vale tagasilükkamise ja tuvastamata jätmise riske tuleb hinnata koos. Äärmiselt ranged künnised võivad tabada küsitavamaid funktsioone, kuid võivad suurendada ka tarbetute tagasilükkamiste arvu. Liiga lõdvad läved võivad lubada olulistest defektidest mööduda. Tasakaalustatud retsept luuakse näidistestimise, defektide ülevaatuse ja kliendi kvaliteedistandardi kokkuleppega.
Ei. PTC pakub pinnadefektide kontrollimise seadmeid, mis on loodud ühendama kliendi olemasoleva tootmisliiniga. Esmane ulatus on automaatne kontroll pärast jootmist ja pärast katmist.
Olenevalt kinnitatud kontrollistandardist võivad elemendid hõlmata komponentide ebaühtlust, kiibi pöörlemist, jootemärgumise probleeme, jootekuule, jootesilda ja valitud mõõtmete kõrvalekaldeid.
Süsteem suudab kontrollida katte pinna defekte ja mõõtmeid, sealhulgas katte pikkust, kriitilist läbimõõtu, pragusid, mõrasid, eendeid, saastumist ja ebapiisavat kattekihti.
Jah. Erinevaid mudeleid saab toetada eraldi kontrollimallide ja parameetriretseptide abil, mis sõltuvad näidise valideerimisest ja mis tahes nõutavatest kinnitustest või optilistest seadistustest.
Viidatud seadmed toetavad andmepäringu, ekspordi ja analüüsi funktsioone. Lõplik andmevorming ja MES-ühendus tuleks kinnitada tehnilise suhtluse käigus.
Kasulikud sisendid hõlmavad tootenäidiseid, defektikriteeriume, takti aega, rea paigutust, laadimismeetodit, sidenõudeid ja eeldatavaid andmete jälgitavuse funktsioone.
Matsuba komponentide automatiseeritud seadmete peamine väärtus selles rakenduses ei ole koosteliini tarnimine. See on termistori pinnadefektide kontrollimise usaldusväärne automatiseerimine kohtades, kus tuleb kontrollida jootmise ja katte kvaliteeti. Kombineerides korduvat kujutist, defektide tuvastamist, mõõtmete kontrollimist, retseptihaldust ja tootmisandmeid, võivad kontrolliseadmed aidata klientidel parandada järjepidevust ja tugevdada jälgitavust, jätkates samal ajal oma olemasoleva tootmisliini kasutamist.
Kliendid saavad tegelikel termistori näidistel, liini kiirusel, defektistandarditel ja liidesenõuetel põhineva lahenduse jaoks arutage PTC-ga termistori kontrollimise lahendust.


