


Termistorji in druge komponente za zaznavanje temperature so majhne, vendar kakovost njihove površine neposredno vpliva na nadaljnjo montažo, električno zmogljivost in zanesljivost izdelka. Po spajkanju in premazovanju je napake težko dosledno prepoznati samo z ročnim opazovanjem. Praktična rešitev je namestitev namenske avtomatizirane opreme za nadzor vida na zahtevanih kontrolnih postajah obstoječe proizvodne linije kupca.
V tej aplikaciji je Oprema za inšpekcijo Matsuba Component AOI se uporablja za inšpekcijo površinskih napak termistorja in ne kot celotna proizvodna linija za sestavljanje, ki jo dobavlja PTC. Inšpekcijska rešitev se lahko poveže z linijo stranke, da se preveri videz spajkanja, kritične dimenzije, videz prevleke in dimenzije prevleke. Ta članek pojasnjuje glavne prednosti tega pristopa in inšpekcijske naloge, ki jih lahko podpira.
Osredotočeni obseg pregleda: Rešitev je zasnovana okoli samodejnega pregleda površinskih napak in dimenzij po termistorskem spajkanju in premazovanju.
Združljivost s proizvodno linijo: Opremo AOI je mogoče integrirati s strankinim obstoječim sistemom pretoka materiala in nadzora, namesto da bi zamenjala strankino tekočo linijo.
Dosledna presoja napak: strojni vid zmanjša variacije, do katerih lahko pride, ko različni operaterji ocenijo majhne napake pri spajkanju in prevleki.
Sledljivi podatki o kakovosti: rezultati pregledov, informacije o serijah, podatki o izkoristku in slike napak lahko podpirajo analizo kakovosti in izboljšanje procesa.
Opremo je najbolje razumeti kot rešitev za pregled površinskih napak termistorja, ki deluje s proizvodnim procesom stranke. Za ustvarjanje vrednosti mu ni treba izvajati sestave komponent. Njegova glavna vloga je avtomatsko pregledovanje delov na kritičnih točkah nadzora kakovosti, prepoznavanje vidnih napak, preverjanje dimenzij in pošiljanje rezultatov pregleda v proizvodnjo ali sistem vodenja kakovosti.
Znotraj PTC-jev Inteligentna oprema za inšpekcijo se rešitev komponent Matsuba osredotoča na dve bistveni stopnji: pregled napak na površini spajkanja in pregled napak na površini prevleke. Te stopnje so pomembne, ker se lahko napaka, ki uide spajkalni postaji, skrije ali jo je težje oceniti po nanosu. Podobno lahko težava s premazom vpliva na zaščito, dimenzije, rokovanje ali kasnejšo namestitev.
Opremo za pregled je mogoče namestiti po spajkanju, po nanosu in strjevanju ali na obeh točkah, odvisno od postopka stranke. Podrobnosti linijskega vmesnika, kot so smer nalaganja, predstavitev dela, sprožilni signali, ravnanje z zavrnitvijo, komunikacijski protokol in izmenjava podatkov, je treba potrditi med vrednotenjem projekta.
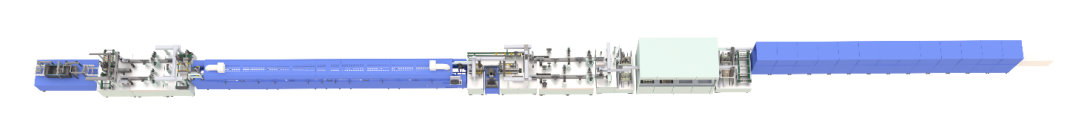
Spajkanje ustvari tako električne kot mehanske povezave, zato je treba pri pregledu videza iskati več kot preprosto stanje 'prisotno ali odsotno'. Majhne komponente termistorja so lahko pritrjene na kable ali nosilce in celo rahel položajni premik lahko vpliva na naslednji korak premazovanja, oblikovanja ali sestavljanja. Sistem AOI uporablja nadzorovano razsvetljavo, industrijske kamere, programsko opremo za obdelavo slik in recepte za inšpekcijo, specifične za izdelek, za pregled vsake komponente v ponovljivih pogojih.
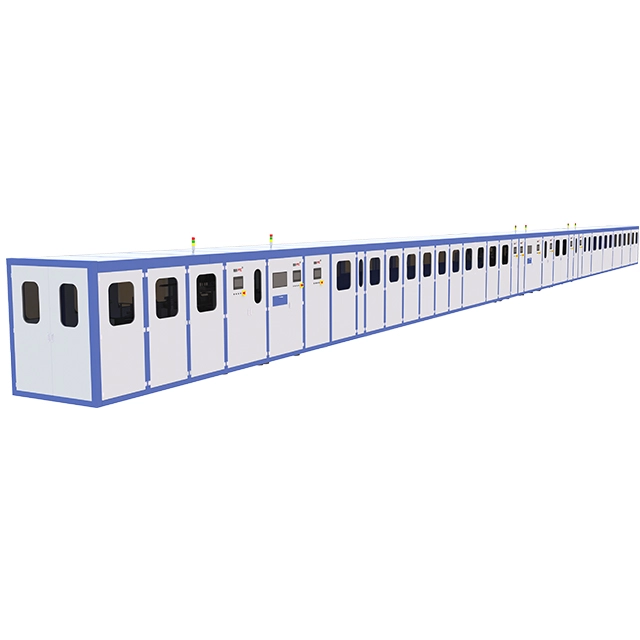
V skladu z referenčno aplikacijo izdelka lahko predmeti pregleda vključujejo stransko ali navpično neusklajenost, rotacijo čipa, težave z omočenjem spajk, spajkalne kroglice in spajkalne premostitve. Natančno knjižnico napak je treba potrditi z vzorci stranke, merili sprejemljivosti in omejitvami postopka. Med nastavitvijo projekta se kvalificirani in okvarjeni vzorci uporabijo za določitev vizualnih meja med sprejemljivim spajkalnim spojem in zavrnjenim stanjem.
Neusklajenost: zazna komponento, ki je premaknjena, nagnjena ali zasukana preko dovoljenega položaja.
Napake zaradi omočenja spajke: identificira nenormalno pokritost spajke ali videz spoja, ki lahko kaže na nestabilen proces.
Spajkalne kroglice: Najde neželene delce spajke v bližini komponente ali svinčenega območja.
Spajkalni most: zazna nenamerne spajkalne povezave med sosednjimi prevodnimi območji.
Dimenzijsko odstopanje: preveri izbrane razdalje, položaje ali geometrijo komponent glede na odobren recept za pregled.
Komponente termistorja so kompaktne in razlika med kvalificiranim in obrobnim spojem je lahko subtilna. Na ročni pregled lahko vplivajo utrujenost operaterja, kot gledanja, spremembe osvetlitve in različne interpretacije standarda. Avtomatski pregled uporablja isto logiko odločanja za vsak pregledani del. To podpira stabilno presojo kakovosti med dolgimi proizvodnimi serijami in olajša primerjavo trendov napak med izmenami in serijami.
Po pregledu spajkanja veliko komponent, ki zaznavajo temperaturo, prejme zaščitno prevleko. Prevleka mora prekrivati predvideno površino brez ustvarjanja nesprejemljivih razpok, odrezkov, izboklin, kontaminacije ali dimenzijskih sprememb. Ker prevleka spremeni zunanji profil komponente, sta pomembna tako kozmetični pregled kot preverjanje dimenzij.
Aplikacija za pregled komponent Matsuba lahko oceni dolžino prevleke in kritični premer ter hkrati preveri vidne površinske napake. Tipični predmeti pregleda, navedeni za izdelek, vključujejo razpoke, odkruške, izbokline, oprijem onesnaževal in nezadosten premaz. Ti pregledi kupcu pomagajo preprečiti, da bi vidno okvarjeni ali dimenzijsko neustrezni deli prešli v naslednjo fazo proizvodnje.
Inšpekcijski predmet |
Kaj ocenjuje sistem Vision |
Zakaj je pomembno |
|---|---|---|
Dolžina premaza |
Ali prevlečena regija ostane znotraj definiranih zgornjih in spodnjih meja |
Podpira dosledno pokritost in prileganje navzdol |
Kritični premer |
Ali profil prevlečene komponente presega ali pade pod dovoljeno dimenzijo |
Pomaga nadzorovati združljivost namestitve in pakiranja |
Razpoka ali odkrušenje |
Zlomljena, razcepljena ali manjkajoča območja premaza |
Preprečuje nadaljevanje vidno poškodovanih delov navzdol |
Protruzija ali deformacija |
Nenormalna oblika materiala zunaj odobrene konture |
Zmanjša motnje med poznejšim rokovanjem ali sestavljanjem |
Adhezija onesnaževalcev |
Tujki ali neobičajne lise na površini |
Izboljša doslednost videza in nadzor čistoče procesa |
Nezadosten premaz |
Območja, kjer je pričakovana pokritost s premazom nepopolna |
Podpira stabilno zaščitno pokritost |
Določen inšpekcijski recept uporablja enake pogoje slike, merilna pravila in pragove napak za vsak del. To zmanjša odvisnost od subjektivne vizualne presoje in pomaga vzdrževati dosledna merila pregledovanja v različnih izmenah.
Namestitev AOI neposredno po spajkanju omogoča stranki, da prepozna napake, povezane s spajkanjem, pred nanosom ali nadaljnjo obdelavo. Zgodnje zadrževanje preprečuje dodajanje dodatnega dela delu, ki je že okvarjen. Drugi pregled po premazu se lahko nato osredotoči na kakovost površine in skladnost dimenzij.
Stranki ni treba pregledovalne postaje obravnavati kot ločeno dejavnost brez povezave. Opremo je mogoče oblikovati tako, da sprejema dele iz strankine obstoječe linije, jih pregleduje, sporoča rezultate uspešnosti/neuspešnosti in podpira strankino izbrano metodo zavrnitve ali prenosa. Natančen mehanski in električni vmesnik je določen glede na proizvodne pogoje kupca.
Programska oprema za inšpekcijo lahko prikaže rezultate v realnem času in podpira poizvedovanje, izvoz in analizo podatkov. Podatki o proizvodnji, informacije o serijah izdelkov, statistika izkoristka, kategorije napak in izbrane slike lahko zagotovijo jasnejši zapis o tem, kaj se je zgodilo med proizvodnjo. Ko so povezani s strankinim MES ali sistemom kakovosti, lahko ti zapisi podpirajo sledljivost in analizo vzroka.
Termistorji se lahko razlikujejo glede na velikost ohišja, geometrijo vodila, profil prevleke ali sprejemljive meje napak. Konfiguracija predloge in parametrov omogoča sistemu nadzora, da podpira več modelov izdelkov. Pred izdajo novega modela je treba njegov recept potrditi z uporabo reprezentativnih kvalificiranih vzorcev in vzorcev z znanimi napakami.
Podatki AOI ne ločujejo dobrih in okvarjenih delov. Ponavljajoča se povečanja določene vrste napake lahko kažejo na temperaturo spajkanja, predstavitev materiala, kontrolo prevleke, stanje vpenjala ali težave s poravnavo navzgor. Podatki o trendih pomagajo procesnim inženirjem, da svojo preiskavo osredotočijo na najpogostejše ali na novo nastajajoče težave.
Faktor |
Ročni pregled videza |
Avtomatiziran pregled vida |
|---|---|---|
Doslednost sodbe |
Lahko se razlikuje glede na operaterja in izmeno |
Uporablja ponovljive recepte in pragove |
Vidnost majhnih napak |
Odvisno od povečave, osvetlitve in pozornosti |
Uporablja nadzorovano slikanje in ciljne algoritme |
Merjenje dimenzij |
Pogosto so potrebni ločeni merilniki ali vzorčenje |
Lahko kombinira videz in izbrane preglede dimenzij |
Zbiranje podatkov |
Lahko se zanese na ročne zapise |
Lahko samodejno beleži rezultate pregledov in statistiko napak |
Integracija linije |
Lahko ustvari ločen korak pregleda |
Lahko se poveže s proizvodno linijo stranke |
Uspešen projekt se začne s ciljem pregleda, ne z generično konfiguracijo stroja. PTC in stranka morata določiti, kje del vstopi v inšpekcijsko postajo, kako je nameščen, kako kamera vidi vsako zahtevano površino in kaj se zgodi po rezultatu uspešnega ali neuspešnega. Oprema si lahko izmenjuje signale o pripravljenosti, zasedenosti, dokončanju, prehodu, neuspehu, alarmu in ponastavitvi s strankino kontrolno linijo.
Za projekte, ki vključujejo različne strukture temperaturnih senzorjev, sorodni Rešitev senzorskega čipa AOI zagotavlja še eno referenco za spajkanje čipov in pregled videza prevleke. Vendar mora končna konfiguracija vedno temeljiti na dejanskem modelu termistorja, taktnem času, standardu pregleda in vmesniku mesta.
Kvalificirani vzorci in reprezentativni vzorci napak
Risbe z dimenzijskimi tolerancami in kontrolnimi položaji
Pisne definicije napak z mejami uspešno/neuspešno
Trenutna hitrost črte, taktni čas in razmik delov
Smer nalaganja delov in način pozicioniranja
Zahtevani komunikacijski signali in podatkovna polja
Zahteve za zavrnitev ravnanja in ponovnega pregleda
Zahteve glede MES, črtne kode, serije ali sledljivosti
Opremo za inšpekcijo je treba pred končnim sprejemom potrditi z dejanskimi izdelki stranke. Načrt validacije mora vključevati kvalificirane dele, očitne napake, mejne vzorce, ponavljajoče se poteke, preskuse zamenjave modela in preverjanja linijskega vmesnika. Korelacija meritev se lahko zahteva tudi za dimenzije.
Tveganja lažne zavrnitve in zgrešenega odkrivanja je treba ovrednotiti skupaj. Izjemno strogi pragovi lahko ujamejo več vprašljivih lastnosti, lahko pa tudi povečajo število nepotrebnih zavrnitev. Pragi, ki so preveč ohlapni, lahko dovolijo prehod pomembnih napak. Uravnotežen recept se vzpostavi s testiranjem vzorcev, pregledom napak in dogovorom o standardu kakovosti kupca.
Ne. PTC zagotavlja opremo za pregled površinskih napak, ki je zasnovana za povezavo z obstoječo proizvodno linijo stranke. Primarni obseg je avtomatiziran pregled po spajkanju in po nanosu premaza.
Odvisno od potrjenega inšpekcijskega standarda lahko predmeti vključujejo neporavnanost komponent, rotacijo čipa, težave z omočenjem spajk, spajkalne kroglice, spajkalne premostitve in izbrana odstopanja dimenzij.
Sistem lahko pregleda površinske napake in dimenzije premaza, vključno z dolžino premaza, kritičnim premerom, razpokami, odkruški, izboklinami, kontaminacijo in nezadostnim premazom.
ja Različni modeli so lahko podprti z ločenimi pregledovalnimi predlogami in recepti parametrov, odvisno od validacije vzorca in morebitnih zahtevanih vpenjal ali optičnih prilagoditev.
Referenčna oprema podpira funkcije poizvedovanja, izvoza in analize podatkov. Končni format podatkov in povezavo MES je treba potrditi med tehnično komunikacijo.
Uporabni vložki vključujejo vzorce izdelkov, merila za napake, taktni čas, postavitev linije, način nalaganja, komunikacijske zahteve in pričakovane funkcije sledljivosti podatkov.
Glavna vrednost avtomatizirane opreme komponent Matsuba v tej aplikaciji ni dobava tekočega traku. Je zanesljiva avtomatizacija pregleda površinskih napak termistorjev na mestih, kjer je potrebno nadzorovati kakovost spajkanja in prevleke. S kombinacijo ponovljivega slikanja, prepoznavanja napak, preverjanja dimenzij, upravljanja receptov in proizvodnih podatkov lahko oprema za pregledovanje strankam pomaga izboljšati doslednost in okrepiti sledljivost, medtem ko še naprej uporabljajo svojo obstoječo proizvodno linijo.
Za rešitev, ki temelji na dejanskih vzorcih termistorjev, hitrosti linije, standardih napak in zahtevah vmesnika, lahko stranke razpravljajte o rešitvi za pregled termistorja s PTC.


