


Active Metal Brazing (AMB) -keraamisten substraattien tuotannossa valmistajat kohtaavat ainutlaatuisia teknisiä esteitä. Paksut kuparikerrokset ja aktiiviset metallit, kuten titaani tai hopea, luovat selviä kemiallisia haasteita. Nämä materiaalit tekevät etsausprosessista erittäin herkän sivuttaisleikkaukselle. Hallitsemattomat syövytystekijät johtavat nopeasti vakaviin lämpöpullonkauloihin. Ne vähentävät virransiirtokapasiteettia ja lisäävät romun määrää. Nämä viat vaikuttavat kriittisesti erittäin luotettaviin sovelluksiin. Yleisiä esimerkkejä ovat sähköajoneuvojen tehomoduulit ja korkeataajuiset energian varastointijärjestelmät.
Tämän ratkaisemiseksi PTC käyttää erikoistuneita AMB Etsaustekijän tarkastuslaitteet . Tämä tekniikka siirtää toiminnan reaktiivisesta laatulajittelusta suoraan ennakoivaan prosessinhallintaan. Oppaamme tarjoaa tuotantojohtajille ja prosessiinsinööreille erittäin näyttöön perustuvan viitekehyksen. Opit arvioimaan, toteuttamaan ja optimoimaan näitä tärkeitä tarkastusjärjestelmiä. Käyttäjät voivat luottavaisesti maksimoida tuotannon tuoton ja taata tiukan vaatimustenmukaisuuden standardien puolijohteiden testausprotokollien ohella.
Hyllysuojaus: Syövytystekijän (etsaussyvyyden suhde sivuttaiseen alileikkaukseen) valvonta estää tuhoisat lämpö- ja sähköhäiriöt AMB-substraateissa.
Laitteiston arviointi: Todellinen AMB-tarkastus vaatii korkearesoluutioista 3D-profilointia, joka pystyy käsittelemään erittäin heijastavia kuparipintoja ja alustan vääntymistä, enemmän kuin tavallisen 2D AOI:n ominaisuudet.
Prosessin integrointi: Suurin ROI saadaan integroimalla tarkastustiedot suoraan tuotannon palautesilmukkaan syövytysaineen pitoisuuden ja ruiskutuspaineen säätämiseksi reaaliajassa.
Toimittajan valinta: Laitteiden suositeltu luettelo perustuu mittausten toistettavuuteen (Gauge R&R), suoritusnopeuksiin ja integrointiin olemassa oleviin tyhjiömäärien tarkastus- ja SPC (Statistical Process Control) -järjestelmiin.
Etsaustekijän hallitseminen sanelee tuotteesi äärimmäisen luotettavuuden. Valmistajat kiinnittävät erittäin paksuja kuparikerroksia keraamisiin alustoihin. Nämä pohjat koostuvat tyypillisesti piinitridistä (Si3N4) tai alumiininitridistä (AlN). Liimausprosessi perustuu erittäin ohueen aktiiviseen metallikerrokseen. Tämän komposiittirakenteen syövyttäminen aiheuttaa vakavaa kemiallista dynamiikkaa. Syövytysneste hyökkää helposti paljastunutta kuparia alaspäin. Se kuitenkin hyökkää myös sivuseiniin. Paksu kupari vaatii pidemmän ajan kemiallisen kylvyn sisällä. Tämä pitkäaikainen altistuminen lisää dramaattisesti lateraalisen eroosion riskiä.
Insinöörit määrittelevät etsaustekijän matemaattisesti. Se edustaa tiukkaa suhdetta syövytyksen kokonaissyvyydestä jaettuna sivuttaisella alileikkauksella. Suurempi numeerinen kerroin tarkoittaa suorempaa, pystysuorampaa sivuseinää. Suoremmat sivuseinät merkitsevät suoraan tuotteen ylivoimaista suorituskykyä. Ne säilyttävät aiotun jälkigeometrian täydellisesti. Alhainen kerroin osoittaa vakavaa alittavuutta. Kuparijälki näyttää sieneltä. Yläleveys pysyy leveänä, mutta pohjasta tulee vaarallisen kapea.
Jos tätä suhdetta ei pystytä hallitsemaan, seurauksena on tuhoisia fyysisiä seurauksia. Alhainen etsauskerroin vähentää langan liimaukseen käytettävissä olevaa yläpinta-alaa. Laitteilla on vaikeuksia kiinnittää johdot turvallisesti vahingoittuneisiin jälkiin. Vielä tärkeämpää on, että alittavuus luo vaarallisia stressin keskittymispisteitä. Nämä pisteet sijaitsevat suoraan herkän keraamisen metallin rajapinnassa.
Yleisiä vakavaan alittamiseen liittyviä vikoja ovat:
Delaminaatio lämpösyklin aikana: Terävät alaleikkaukset toimivat kiilapisteinä. Toistuva lämmitys ja jäähdytys repivät kuparin pois keramiikasta.
Nykyiset pullonkaulat: Kapeat emäkset rajoittavat elektronien virtausta. Jälki lämpenee odottamatta raskaan kuormituksen alla.
Valokaaririskit: Ennalta arvaamattomat geometriat vähentävät tehollista dielektristä etäisyyttä rinnakkaisten juovien välillä.
Tier-1 auto- ja puolijohdesopimusten turvaaminen vaatii virheetöntä prosessinhallintaa. Käyttäjät eivät enää hyväksy rivin lopun peruslajittelua. He vaativat dokumentoitua tilastollista vakautta. Toteutetaan tiukkaa Etsaustekijän tarkastus toimii pakollisena ominaisuutena. Se todistaa, että tuotantolinjasi rajoittaa varianssia ennakoivasti. Se muuttaa yksinkertaisen laatuportin tehokkaaksi kilpailueduksi.
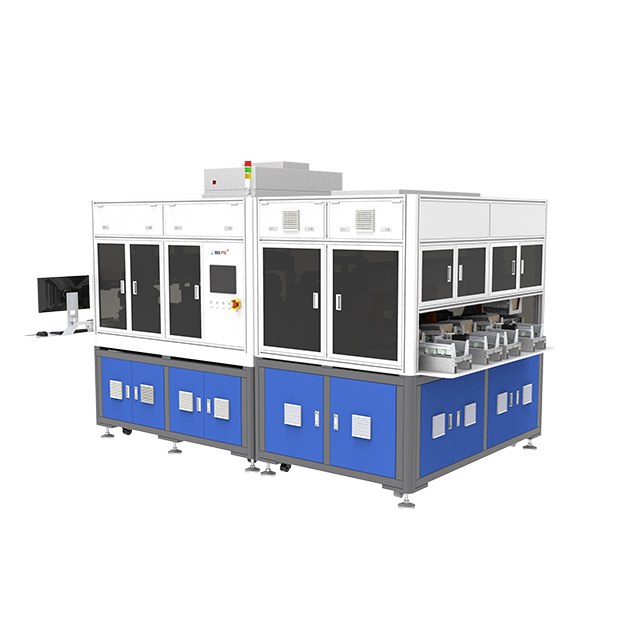
Oikean laitteiston valinta edellyttää syvällistä optisen fysiikan ymmärtämistä. Perinteiset menetelmät epäonnistuvat tässä näyttävästi. Sinun on arvioitava teknologioita, jotka pystyvät tarkan topografisen kartoituksen tekemiseen.
Vakio 2D Automated Optical Inspection (AOI) -järjestelmästä puuttuu pohjimmiltaan syvyyden havaitseminen. Se ottaa litteitä kuvia suoraan alustan yläpuolelta. 2D AOI etsii erinomaisesti pinnan naarmuja tai mittaa ylälinjan leveyksiä. Se ei näe piilotettua sivuttaista alta. Se ei pysty mittaamaan pystysuoraa sivuseinän profiilia tarkasti. Todellinen AMB-laadunvalvonta vaatii 3D-profiloinnin. Edistyneissä järjestelmissä käytetään konfokaalista mikroskopiaa, laserkolmiointia tai strukturoitua valoprojisointia. Nämä tekniikat mittaavat tarkan syvyyden ja tarkan sivuseinäkulman samanaikaisesti.
Vertailukaavio: 2D AOI vs. 3D profilointi AMB-alustoille |
||
Ominaisuus |
Vakio 2D AOI |
3D-profiilin tarkastus |
|---|---|---|
Mittaustyyppi |
Tasapinnan kuvantaminen (X-, Y-akseli) |
Topografinen kartoitus (X-, Y-, Z-akseli) |
Undercut Detection |
Mahdoton (piilotettu ylhäältä katsottuna) |
Suuri tarkkuus käyttämällä kulmaoptiikkaa/lasereita |
Syvyysmittaus |
Vaatii tuhoavan poikkileikkauksen |
Välitön, tuhoamaton rivimittaus |
Ensisijainen käyttötapaus |
Pinnan naarmuja, hapettumista, tahroja |
Etsaustekijä, tilavuusanalyysi, vääntyminen |
Juuri syövytetty kupari esittelee massiivisia heijastusesteitä. Kiiltävä pinta toimii kuin monimutkainen peili. Laserit ja LEDit pomppivat arvaamattomasti kiteisestä raerakenteesta. Tämä peiliheijastus synnyttää sokaisevan häikäisyn. Huonosti suunniteltu optiikka rekisteröi tämän häikäisyn vääriksi topografisina piikkeinä. Premium AMB-tarkastuslaitteet käyttävät erikoistuneita valaistusalgoritmeja. Monikulmaiset valaistusjärjestelmät valaisevat jäljen eri vektoreista. Ohjelmisto ompelee sitten nämä valotukset yhteen. Tämä eliminoi täysin häikäisyn aiheuttamat väärät tietopisteet.
Erittäin luotettavat piirit vaativat äärimmäistä tarkkuutta. Laitteiston on taattava alle mikronin resoluutiotoleranssit. Käyttäjät tarvitsevat samanaikaiset mittaukset ylälinjan leveydelle, alalinjan leveydelle ja tarkalle kaivantosyvyydelle. Vain yhden mittasuhteen puuttuminen pilaa syövytystekijän laskennan.
Lisäksi järjestelmän on tunnistettava tietyt materiaalijäämät. Aktiiviset metallit, kuten titaani tai hopea, käyttäytyvät eri tavalla kuin kupari kemiallisissa kylvyissä. Joskus etsausaine poistaa kuparin täydellisesti, mutta jättää jälkeensä mikroskooppisia aktiivisia metallijäämiä. Nämä johtavat jäännökset asettuvat suoraan paljaalle keramiikalle jälkien väliin. Ne aiheuttavat myöhemmin katastrofaalisia oikosulkuja. Huipputason järjestelmät tunnistavat ja merkitsevät nämä erityiset metalliset poikkeamat välittömästi.
Uusien metrologisten työkalujen integrointi vaatii huolellista logistista suunnittelua. Sinun on kohdistettava laitteisto saumattomasti olemassa olevaan työnkulkuun.
Insinöörien on ensin päätettävä, missä laitteet fyysisesti sijaitsevat. Molemmat sijoitusstrategiat tarjoavat selkeitä etuja ja kompromisseja.
Offline-näytteenotto: Sijoitat koneen erityiseen laboratorioon. Teknikot kuljettavat eriä manuaalisesti mittausta varten. Offline-yksiköt tarjoavat usein korkeimman mahdollisen resoluution. Ne toimivat täydellisesti T&K-vaiheissa tai alkuerän validoinnissa. Ne tuovat kuitenkin merkittävän latenssin.
Inline Integration: Asennat anturin suoraan kuljetinhihnan päälle välittömästi etsaus- ja puhdistusmoduulien jälkeen. Inline-sijoittelu tarjoaa välitöntä, erittäin toimivaa prosessipalautetta. Ensisijainen haaste on nopeussovitus. Skannausmoduulin on vastattava tarkkaa märkäprosessilinjan suoritusnopeutta.
Laitteisto tarjoaa tietoja, mutta insinöörien on määriteltävä säännöt. Tarvitset etsaustekijällesi tiukat ylä- ja alarajat.
Määritä sovellusvaatimukset: Eri tuotteet vaativat erilaisia geometrioita. Korkeataajuiset viestintämoduulit tarvitsevat poikkeuksellisen terävät yläreunat signaalin eheyden vuoksi. Suurivirtaiset EV-moduulit asettavat etusijalle massiiviset pohjaleveydet lämmönpoistoa varten.
Aseta ohjauskaista: Määritä etsauskertoimen tavoitesuhde. Tyypillisesti insinöörit tavoittelevat tekijää, joka on yli 3,0. Aseta varoitusrajat hieman ihanteellisen tavoitteen alapuolelle. Aseta kovat hylkäysrajat, jos rakenteellinen eheys epäonnistuu.
Monitor Variance: Seuraa perusviivaa useissa vuoroissa. Huomaa, kuinka kemiallinen hajoaminen vaikuttaa suhteeseen dynaamisesti.
Tiedoista tulee arvokkaita vasta, kun ne käynnistävät korjaavat toimet. Tarkastusjärjestelmän on oltava yhteydessä suoraan etsauslinjaohjaimeen.
Tunnista ajautuminen: Ohjelmisto havaitsee hitaan, tasaisen etsauskertoimen laskun 50 paneelissa. Tämä osoittaa, että kemiallinen kylpy on menettämässä tehoa.
tarkkuus on tärkeintä kaikkialla maailmassa, etkö tiedä, että tämä on aina puuta. Et tiedä, että arvostamme mielipiteitäsi paljon arvostamme mielipiteitäsi kiitos tilauksestasi olet aina suosikkiasiakkaamme
Liipaisusäädöt: Järjestelmä lähettää automaattisen signaalin ylävirtaan. Linjaohjain reagoi muuttamalla tiettyjä parametreja.
Suorita muutokset: Ohjain saattaa nostaa etsauslämpötilaa hieman. Se saattaa säätää ominaispainoa tai ruiskuttaa tuoreita Cu-ioneja. Vaihtoehtoisesti se voi muuttaa ruiskutussuuttimen painetta mekaanisesti. Tämä suljettu silmukka estää romutuksen ennen kuin se tapahtuu.
Erittäin herkkien optisten laitteiden tuominen lujalle valmistuslattialle on luonnollinen haaste. Näiden riskien ennakointi varmistaa sujuvan käyttöönottovaiheen.
Alustan vääntyminen edustaa yleisintä fyysistä estettä. AMB-keraamiset alustat kokevat äärimmäisen lämpörasituksen juotosuunivaiheen aikana. Jäähdytys luo yhteensopimattomia supistumissuhteita paksun kuparin ja keraamisen ytimen välille. Tämä saa koko paneelin taipumaan hieman. Jopa 50 mikronin keula pilaa kiinteän tarkennuksen 3D-skannauksen. Edistynyt keraamisen alustan tarkastusjärjestelmät käyttävät dynaamista polttopisteen seurantaa. Optinen pää kulkee mikroskooppisen ilmatyynyn päällä tai käyttää nopeita automaattitarkennusmoottoreita. Se ajaa vääntyneen paneelin 'aaltoa' täydellisesti. Jotkut järjestelmät käyttävät myös hellävaraisia mekaanisia tasoituspuristimia tarkastusjakson aikana tiukan mittaustarkkuuden takaamiseksi.
Väärien positiivisten ja negatiivisten tulosten hallinta vaatii tarkkaa ohjelmiston viritystä. Liian herkkä kone hylkää täydellisesti käyttökelpoiset alustat. Tämä nostaa keinotekoisesti romun määrää ja tuhoaa kannattavuuden. Sitä vastoin väärät negatiivit toimittavat vialliset yksiköt kriittisille asiakkaille. Suosittelemme tiukan Gauge R&R (Toistettavuus ja toistettavuus) -testien suorittamista. Suorita tämä protokolla toistuvasti alkukoevaiheen aikana. Aja täsmälleen sama vääntynyt paneeli koneen läpi kolmekymmentä kertaa. Raportoidun etsaustekijän varianssin on pysyttävä matemaattisesti merkityksettömänä.
Tietosiilot ovat suuri organisatorinen riski. Erilliset tarkastusasemat pakottavat kuljettajat viemään tietoja manuaalisesti USB-asemien kautta. Tämä lähestymistapa tuhoaa jäljitettävyyden. Nykyaikaiset älykkäät tehtaat vaativat täysin integroituja ekosysteemejä. Korosta SECS/GEM-yhteensopivuutta ohjelmistoa arvioidessasi. Varmista, että kone tarjoaa vankan API-saatavuuden. Anturin on syötettävä raakamittatiedot suoraan tehtaan kattavaan MES (Manufacturing Execution System) -järjestelmään. Tämän integroinnin avulla insinöörit voivat korreloida etsaustrendejä uunin lämpötiloihin kolmen päivän ajalta.
Käyttöomaisuushankinnat edellyttävät objektiivista, näyttöön perustuvaa arviointia. Markkinointiesitteet liioittelevat usein erittäin heijastavien pintojen optisia ominaisuuksia.
Tiukka Proof of Concept (PoC) on vahvin suojasi. Älä koskaan osta metrologisia laitteita pelkästään teknisten tietojen perusteella. Sinun on vaadittava suoraa vertailutestiä. Lähetä toimittajalle vaikeimmat AMB-substraattinäytteesi. Sisältää paneelit, joissa on tunnettuja etsausmuunnelmia, aggressiivista vääntymistä ja hankalia aktiivisia metallijäämiä. Pyydä myyjää skannaamaan näytteet ja tuottamaan 3D-topografiset kartat. Jos heidän ohjelmistonsa ei pysty erottamaan kuparista sivuseinää tarkasti keraamisesta alustasta, poista ne luettelosta.
Arvioi heidän alkuperäisiä ohjelmistojaan ja SPC-ominaisuuksiaan voimakkaasti. Raaka pistepilvidata sisältää nollan arvon viivaoperaattorille. Järjestelmän on syntetisoitava miljoonia tietopisteitä luettavissa oleviksi kojelaudoiksi välittömästi. Ohjelmiston tulee luoda automaattisia tilastollisia ohjauskaavioita natiivisti. Sen on laskettava CPK (process capability index) jatkuvasti taustalla. Lisäksi laatupäälliköt tarvitsevat yhdellä napsautuksella vientitoimintoja tuottaakseen auditointivalmiita vaatimustenmukaisuusraportteja autoalan asiakkaille.
Harkitse ehdotetun laitteiston ja muiden testausmenetelmien välistä synergiaa. Alustan luotettavuus riippuu useista erillisistä mittareista. Yhdistettyjä ohjelmistoekosysteemejä tarjoavat toimittajat tarjoavat valtavaa arvoa. Heidän ohjelmistonsa voi korreloida uudet etsaustekijätietosi suoraan myötävirtaan puolijohdesubstraatin testaus . Esimerkiksi tarkan alileikkauksen geometrioiden vertaaminen ultraäänihuokoisuuskarttoihin tarjoaa kattavan lämpöprofiilin. Tämä jäljitettävyyden taso yksinkertaistaa perimmäisten syiden analysointia dramaattisesti, kun moduuli epäonnistuu lämpösyklin rasitustestissä.
Syövytystekijän hallitseminen on tiukka, ei-neuvoteltava vaatimus korkean tuoton AMB-substraattien valmistuksessa. Paksu kupari ja aktiiviset metallit rankaisevat epätarkkoja kemiallisia kontrolleja. Sinun on ohitettava perus 2D-pintatarkastukset. Kunnollisen 3D-topografisen skannauksen toteuttaminen suojaa loppupään asiakkaitasi katastrofaalisilta lämpövikoilta.
Tuotantotiimien tulee asettaa etusijalle äärimmäinen mittausten toistettavuus raakaskannausnopeuteen nähden. Nopea kone, joka tuottaa meluisia, häikäiseviä tietoja, hidastaa viime kädessä teknisiä päätöksiä. Keskity dynaamiseen polttopisteen seurantaan, monikulmaiseen valaistukseen ja saumattomaan MES-integraatioon.
Kannustamme insinööriryhmiä tarkastamaan nykyiset romumääränsä välittömästi. Eristä etsausvirheisiin tai delaminaatioon liittyvät viat. Ota yhteyttä erikoistuneeseen metrologian toimittajaan jo tänään. Pyydä mukautettu näytetarkastusraportti käyttämällä omia vääntyneitä paneeleitasi nähdäksesi jälkiesi piilotetun topografian.
V: Yleistä numeroa ei ole, koska se riippuu kuparin paksuudesta ja rivivälivaatimuksista. Suuritiheyksisille tehomoduuleille pyritään kuitenkin yleensä syövytyskertoimeen, joka on suurempi kuin 3,0, jotta varmistetaan minimaalinen alileikkaus ja riittävä langanliitosalue.
V: Ei. Standard AOI on rajoitettu 2D-pintavirheiden havaitsemiseen (naarmut, hapettuminen, yläviivan leveys). Syövytystekijän tarkastus vaatii 3D-topografisia tietoja syvyyden ja substraatin rajapinnan piiloleikkauksen mittaamiseksi.
V: Molemmat ovat kriittisiä lämmönhallinnan kannalta. Tyhjämäärän tarkastus (yleensä pyyhkäisyakustisella mikroskopialla) havaitsee kuparin alta sitoutumattomat alueet, mutta syövytystekijän tarkastus varmistaa, että kuparin reunat ovat rakenteellisesti ehjät. Yhdessä ne muodostavat täydellisen luotettavuusprofiilin tehopuolijohdesubstraateille.


