


Active Metal Brazing (AMB) կերամիկական ենթաշերտի արտադրության մեջ արտադրողները բախվում են եզակի տեխնիկական խոչընդոտների: Պղնձի հաստ շերտերը և ակտիվ մետաղները, ինչպիսիք են տիտանը կամ արծաթը, ստեղծում են հստակ քիմիական մարտահրավերներ: Այս նյութերը փորագրման գործընթացը դարձնում են խիստ ենթակա կողային կտրվածքի նկատմամբ: Անվերահսկելի փորագրման գործոնները արագորեն հանգեցնում են ջերմային խցանումների: Նրանք նվազեցնում են ընթացիկ կրող հզորությունը և բարձրացնում ջարդոնի դրույքաչափերը: Այս խափանումները խիստ ազդում են բարձր հուսալիության ծրագրերի վրա: Ընդհանուր օրինակները ներառում են էլեկտրաէներգիայի մոդուլներ և բարձր հաճախականությամբ էներգիայի պահպանման համակարգեր:
Դա լուծելու համար PTC-ն տեղակայում է մասնագիտացված AMB Etching Factor Inspection Equipment : Այս տեխնոլոգիան գործառնությունները տեղափոխում է ռեակտիվ որակի տեսակավորումից անմիջապես պրոակտիվ գործընթացի վերահսկման: Մեր ուղեցույցը արտադրության տնօրեններին և գործընթացի ինժեներներին ապահովում է բարձր ապացույցների վրա հիմնված շրջանակ: Դուք կսովորեք գնահատել, կիրառել և օպտիմալացնել այս կարևոր ստուգման համակարգերը: Օգտագործողները կարող են վստահորեն առավելագույնի հասցնել արտադրության եկամտաբերությունը և երաշխավորել խիստ համապատասխանություն կիսահաղորդիչների փորձարկման ստանդարտ արձանագրությունների հետ մեկտեղ:
Ելքի պաշտպանություն. փորագրման գործոնի մոնիտորինգը (փորագրման խորության հարաբերակցությունը կողային կտրվածքին) կանխում է ջերմային և էլեկտրական աղետալի խափանումները AMB ենթաշերտերում:
Սարքավորումների գնահատում. AMB-ի իրական ստուգումը պահանջում է բարձր լուծաչափով 3D պրոֆիլավորում, որը կարող է կարգավորել բարձր արտացոլող պղնձի մակերեսները և ենթաշերտի աղավաղումները՝ գերազանցելով ստանդարտ 2D AOI-ի հնարավորությունները:
Գործընթացի ինտեգրում. Ամենաբարձր ROI-ն ստացվում է ստուգման տվյալների ուղղակիորեն արտադրության հետադարձ կապի մեջ ինտեգրելու արդյունքում՝ փորագրիչի կոնցենտրացիան և լակի ճնշումը իրական ժամանակում կարգավորելու համար:
Մատակարարի ընտրություն. Սարքավորումների կարճ ցուցակ, որը հիմնված է չափումների կրկնելիության (Gauge R&R), թողունակության արագության և գոյություն ունեցող անվավեր տեմպերի ստուգման և SPC (վիճակագրական գործընթացների վերահսկման) համակարգերի հետ ինտեգրման վրա:
Օֆորտի գործոնի տիրապետումը թելադրում է ձեր արտադրանքի վերջնական հուսալիությունը: Արտադրողները չափազանց հաստ պղնձի շերտերը կապում են կերամիկական հիմքերի հետ: Այս հիմքերը սովորաբար բաղկացած են սիլիցիումի նիտրիդից (Si3N4) կամ ալյումինի նիտրիդից (AlN): Միացման գործընթացը հիմնված է շատ բարակ ակտիվ մետաղական շերտի վրա: Այս կոմպոզիտային կառուցվածքի փորագրումը ներկայացնում է ծանր քիմիական դինամիկա: Փորագրիչ հեղուկը հեշտությամբ հարձակվում է բաց պղնձի վրա դեպի ներքև: Այնուամենայնիվ, այն նաև կողային հարձակվում է կողային պատերի վրա: Հաստ պղինձը երկար ժամանակ է պահանջում քիմիական բաղնիքի ներսում: Այս երկարատև ազդեցությունը կտրուկ մեծացնում է կողային էրոզիայի վտանգը:
Ինժեներները մաթեմատիկորեն սահմանում են փորագրման գործոնը: Այն ներկայացնում է ընդհանուր փորագրման խորության խիստ հարաբերակցությունը, որը բաժանված է կողային կտրվածքով: Ավելի բարձր թվային գործակիցը ցույց է տալիս ավելի ուղիղ, ավելի ուղղահայաց կողային պատը: Ավելի ուղիղ կողային պատերը ուղղակիորեն վերածվում են արտադրանքի բարձր արդյունավետության: Նրանք հիանալի պահպանում են նախատեսված հետքի երկրաչափությունը: Ցածր գործակիցը ցույց է տալիս խիստ կրճատում: Պղնձի հետքը սնկի տեսք ունի։ Վերևի լայնությունը մնում է լայն, բայց հիմքը դառնում է վտանգավոր նեղ:
Այս հարաբերակցությունը չվերահսկելը կործանարար ֆիզիկական հետևանքներ է առաջացնում: Ցածր փորագրման գործակիցը նվազեցնում է վերին մակերեսի մակերեսը, որը հասանելի է մետաղալարերի միացման համար: Սարքավորումը դժվարանում է լարերը հուսալիորեն ամրացնել վտանգված հետքերին: Ավելի կարևոր է, որ կրճատումը ստեղծում է սթրեսի կենտրոնացման վտանգավոր կետեր: Այս կետերը գտնվում են ուղղակիորեն փխրուն կերամիկա-մետաղ միջերեսի վրա:
Ընդհանուր խափանումները, որոնք կապված են խիստ ցածր գնի հետ, ներառում են.
Շերտազերծում ջերմային ցիկլի ընթացքում. սուր ներքևերը գործում են որպես սեպի կետեր: Կրկնվող տաքացումը և սառեցումը պղնձը պոկել են կերամիկայից:
Ընթացիկ խոչընդոտներ. Նեղացված հիմքերը սահմանափակում են էլեկտրոնների հոսքը: Ծանր բեռների տակ հետքն անսպասելիորեն տաքանում է։
Արգելման ռիսկեր. անկանխատեսելի երկրաչափությունները նվազեցնում են զուգահեռ հետքերի միջև արդյունավետ դիէլեկտրական տարածությունը:
Tier-1 ավտոմոբիլային և կիսահաղորդչային պայմանագրերի ապահովումը պահանջում է գործընթացի անթերի վերահսկողություն: Օգտագործողները այլևս չեն ընդունում հիմնական վերջնական տեսակավորումը: Նրանք պահանջում են փաստագրված վիճակագրական կայունություն։ Իրականացնելով խիստ Etching Factor Inspection-ը գործում է որպես պարտադիր հնարավորություն: Այն ապացուցում է, որ ձեր արտադրական գիծը ակտիվորեն սահմանափակում է շեղումները: Այն վերածում է պարզ որակի դարպասը հզոր մրցակցային առավելության:
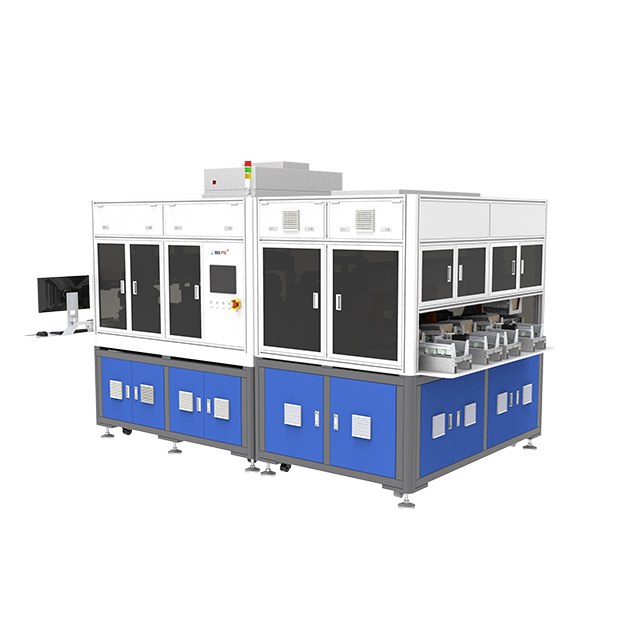
Ճիշտ սարքաշար ընտրելը պահանջում է օպտիկական ֆիզիկայի խորը ըմբռնում: Ավանդական մեթոդներն այստեղ տպավորիչ կերպով ձախողվում են: Դուք պետք է գնահատեք ճշգրիտ տեղագրական քարտեզագրման ունակ տեխնոլոգիաները:
Ստանդարտ 2D ավտոմատացված օպտիկական ստուգումը (AOI) սկզբունքորեն չունի խորության ընկալում: Այն հարթ պատկերներ է նկարահանում ենթաշերտի ուղիղ վերևից: 2D AOI-ն գերազանցում է մակերևույթի քերծվածքները գտնելու կամ վերին գծերի լայնությունը չափելու հարցում: Այն չի կարող տեսնել թաքնված կողային հատվածը: Այն չի կարող ճշգրիտ չափել ուղղահայաց կողային պատի պրոֆիլը: Իրական AMB որակի վերահսկումը պահանջում է 3D պրոֆիլավորում: Ընդլայնված համակարգերը օգտագործում են կոնֆոկալ մանրադիտակ, լազերային եռանկյունավորում կամ կառուցվածքային լույսի պրոյեկցիա: Այս տեխնոլոգիաները միաժամանակ չափում են ճշգրիտ խորությունը և կողային պատի ճշգրիտ անկյունը:
Համեմատության գծապատկեր. 2D AOI ընդդեմ AMB ենթաշերտերի 3D պրոֆիլավորման |
||
Առանձնահատկություն |
Ստանդարտ 2D AOI |
3D պրոֆիլավորման ստուգում |
|---|---|---|
Չափման տեսակը |
Հարթ մակերեսի պատկերում (X, Y առանցք) |
Տեղագրական քարտեզագրում (X, Y, Z առանցք) |
Անհատականության հայտնաբերում |
Անհնար է (թաքնված վերևից) |
Բարձր ճշգրտություն՝ օգտագործելով անկյունային օպտիկա/լազերներ |
Խորության չափում |
Պահանջում է կործանարար խաչմերուկ |
Ակնթարթային, ոչ կործանարար ներգծային չափում |
Առաջնային օգտագործման դեպք |
Մակերեւութային քերծվածքներ, օքսիդացում, բծեր |
Օֆորտային գործոն, ծավալային անալիզ, աղավաղում |
Թարմ փորագրված պղինձը ներկայացնում է արտացոլման հսկայական խոչընդոտներ: Փայլուն մակերեսը գործում է բարդ հայելու պես: Լազերները և LED-ները անկանխատեսելիորեն ցատկում են բյուրեղային հատիկի կառուցվածքից: Այս տեսողական արտացոլումը առաջացնում է կուրացնող փայլ: Վատ նախագծված օպտիկան գրանցում է այս փայլը որպես տեղագրական կեղծ ցցեր: Պրեմիում AMB տեսչական սարքավորումն օգտագործում է մասնագիտացված լուսավորման ալգորիթմներ: Բազմանկյուն լուսավորման զանգվածները լուսավորում են հետքը տարբեր վեկտորներից: Այնուհետև ծրագրաշարը կապում է այս բացահայտումները: Սա ամբողջությամբ վերացնում է շողալուց առաջացած կեղծ տվյալների կետերը:
Բարձր հուսալիության սխեմաները պահանջում են ծայրահեղ ճշգրտություն: Սարքավորումը պետք է երաշխավորի ենթամիկրոն լուծման թույլատրելիությունը: Օպերատորներին անհրաժեշտ են միաժամանակյա չափումներ վերին գծի լայնության, ստորին գծի լայնության և խրամուղու ճշգրիտ խորության համար: Միայն մեկ հարթություն բացակայելը փչացնում է փորագրման գործոնի հաշվարկը:
Ավելին, համակարգը պետք է հայտնաբերի հատուկ նյութերի մնացորդներ: Ակտիվ մետաղները, ինչպիսիք են տիտանը կամ արծաթը, տարբեր կերպ են վարվում, քան պղնձը քիմիական բաղնիքներում: Երբեմն փորագրիչը հիանալի կերպով հեռացնում է պղինձը, բայց հետևում թողնում է միկրոսկոպիկ ակտիվ մետաղի մնացորդներ: Այս հաղորդիչ մնացորդները ուղղակիորեն նստում են մերկ կերամիկայի վրա՝ հետքերի միջև: Դրանք հետագայում աղետալի կարճ միացումներ են առաջացնում։ Վերին մակարդակի համակարգերը ակնթարթորեն հայտնաբերում և նշում են այս կոնկրետ մետաղական անոմալիաները:
Չափագիտության նոր գործիքների ինտեգրումը պահանջում է մանրակրկիտ լոգիստիկ պլանավորում: Դուք պետք է անխափան կերպով համապատասխանեցնեք սարքաշարը ձեր առկա աշխատանքային հոսքին:
Ինժեներները նախ պետք է որոշեն, թե որտեղ է գտնվում սարքավորումները ֆիզիկապես: Տեղաբաշխման երկու ռազմավարություններն էլ առաջարկում են հստակ առավելություններ և փոխզիջումներ:
Անցանց նմուշառում. դուք տեղադրում եք մեքենան հատուկ լաբորատորիայում: Տեխնիկները ձեռքով կրում են խմբաքանակներ չափման համար: Անցանց միավորները հաճախ ապահովում են առավելագույն հնարավոր լուծում: Նրանք հիանալի աշխատում են R&D փուլերի կամ նախնական խմբաքանակի վավերացման համար: Այնուամենայնիվ, դրանք զգալի ուշացում են ներկայացնում:
Ներքին ինտեգրում. դուք սենսորը տեղադրում եք անմիջապես փոխակրիչի վրա, փորագրման և մաքրման մոդուլներից անմիջապես հետո: Ներքին տեղադրումն ապահովում է գործընթացի անհապաղ, խիստ արդյունավետ արձագանք: Առաջնային մարտահրավերը ներառում է արագության համընկնում: Սկանավորման մոդուլը պետք է համապատասխանի թաց գործընթացի գծի ճշգրիտ թողունակության արագությանը:
Սարքավորումը տրամադրում է տվյալներ, բայց ինժեներները պետք է սահմանեն կանոնները: Ձեզ անհրաժեշտ են խիստ վերին և ստորին հսկողության սահմաններ ձեր փորագրման գործոնի համար:
Սահմանեք կիրառման պահանջները. տարբեր ապրանքներ պահանջում են տարբեր երկրաչափություններ: Բարձր հաճախականության հաղորդակցման մոդուլներին անհրաժեշտ են բացառապես հստակ վերին եզրեր՝ ազդանշանի ամբողջականության համար: Բարձր հոսանքի EV մոդուլները առաջնահերթություն են տալիս ներքևի զանգվածային լայնություններին ջերմային ցրման համար:
Սահմանեք վերահսկման գոտին. սահմանեք նպատակային փորագրման գործոնի հարաբերակցությունը: Սովորաբար, ինժեներները թիրախավորում են 3.0-ից բարձր գործակից: Սահմանեք նախազգուշացման սահմանները մի փոքր ցածր իդեալական թիրախից: Սահմանեք կոշտ մերժման սահմաններ, որտեղ կառուցվածքային ամբողջականությունը ձախողվում է:
Մոնիտորի շեղում. Հետևեք բազային գծին մի քանի հերթափոխով: Նկատի ունեցեք, թե ինչպես է քիմիական դեգրադացիան դինամիկ կերպով ազդում հարաբերակցության վրա:
Տվյալները արժեքավոր են դառնում միայն այն դեպքում, երբ դրանք ուղղիչ գործողություն են առաջացնում: Ստուգման համակարգը պետք է ուղղակիորեն հաղորդակցվի փորագրման գծի վերահսկիչի հետ:
Բացահայտեք շեղումները. ծրագրաշարը հայտնաբերում է փորագրման գործոնի դանդաղ, կայուն նվազում 50 վահանակներում: Սա ցույց է տալիս, որ քիմիական բաղնիքը կորցնում է ուժը:
Ճշգրտությունն ամենակարևորն է ամբողջ աշխարհում, չգիտե՞ք, որ սա միշտ ծառ է: Դուք չգիտեք, որ մենք շատ ենք գնահատում ձեր կարծիքը, մենք կարևորում ենք ձեր կարծիքը, շնորհակալություն ձեր պատվերի համար, դուք միշտ մեր սիրելի հաճախորդն եք
Գործարկիչի կարգավորումներ. համակարգը ավտոմատ ազդանշան է ուղարկում հոսանքին հակառակ: Գծի վերահսկիչն արձագանքում է՝ փոփոխելով որոշակի պարամետրեր:
Կատարել փոփոխություններ. կարգավորիչը կարող է մի փոքր բարձրացնել փորագրիչի ջերմաստիճանը: Այն կարող է հարմարեցնել հատուկ կշիռը կամ թարմ Cu իոններ ներարկել: Որպես այլընտրանք, այն կարող է մեխանիկորեն փոխել լակի վարդակի ճնշումը: Այս փակ հանգույցը կանխում է ջարդոնի առաջացումը:
Խիստ արտադրական հատակի վրա բարձր զգայուն օպտիկական սարքավորումների ներմուծումը բնական մարտահրավերներ է ներկայացնում: Այս ռիսկերի կանխատեսումը ապահովում է սահուն տեղակայման փուլ:
Ենթաշերտի աղավաղումը ներկայացնում է ամենատարածված ֆիզիկական խոչընդոտը: AMB կերամիկական ենթաշերտերը ենթարկվում են ծայրահեղ ջերմային սթրեսի եռակցման վառարանի փուլում: Սառեցումը առաջացնում է կծկման անհամապատասխան արագություն հաստ պղնձի և կերամիկական միջուկի միջև: Սա հանգեցնում է նրան, որ ամբողջ վահանակը մի փոքր խոնարհվում է: Նույնիսկ 50 միկրոնանոց աղեղը փչացնում է ֆիքսված ֆոկուսով 3D սկանավորումը: Ընդլայնված կերամիկական ենթաշերտի ստուգման համակարգերը տեղակայում են դինամիկ կիզակետային հետևում: Օպտիկական գլուխը վարում է օդի միկրոսկոպիկ բարձ կամ օգտագործում է արագ ավտոֆոկուսի շարժիչներ: Այն հիանալի կերպով վարում է շեղված վահանակի «ալիքը»: Որոշ համակարգեր նաև օգտագործում են նուրբ մեխանիկական հարթեցնող սեղմիչներ ստուգման ցիկլի ընթացքում՝ չափումների խիստ ճշգրտությունը երաշխավորելու համար:
Կեղծ պոզիտիվների և բացասականների կառավարումը պահանջում է ծրագրային ապահովման զգոն կարգավորում: Չափազանց զգայուն մեքենան մերժում է կատարելապես օգտագործելի ենթաշերտերը: Սա արհեստականորեն ուռճացնում է ձեր գրության դրույքաչափերը և ոչնչացնում շահութաբերությունը: Ընդհակառակը, կեղծ նեգատիվները թերի միավորներն ուղարկում են կարևոր հաճախորդներին: Մենք խստորեն խորհուրդ ենք տալիս անցկացնել խիստ Guge R&R (կրկնելիության և վերարտադրելիության) թեստավորում: Կատարեք այս արձանագրությունը բազմիցս նախնական փորձարկման փուլում: Մեքենայի միջով երեսուն անգամ անցկացրեք ճիշտ նույն աղավաղված վահանակը: Հաղորդված փորագրման գործակցի տարբերությունը պետք է մաթեմատիկորեն չնչին մնա:
Տվյալների սիլոսները ներկայացնում են խոշոր կազմակերպչական ռիսկ: Անկախ տեսչական կայանները ստիպում են օպերատորներին տվյալների արտահանում ձեռքով USB կրիչների միջոցով: Այս մոտեցումը խաթարում է հետագծելիությունը: Ժամանակակից խելացի գործարանները պահանջում են լիովին ինտեգրված էկոհամակարգեր: Ծրագրային ապահովումը գնահատելիս ընդգծեք SECS/GEM համապատասխանությունը: Համոզվեք, որ մեքենան առաջարկում է կայուն API հասանելիություն: Սենսորը պետք է սնուցի չմշակված ծավալային տվյալներ անմիջապես գործարանի համընդհանուր արտադրական կատարման համակարգ (MES): Այս ինտեգրումը թույլ է տալիս ինժեներներին կապել փորագրման միտումները վառարանի ջերմաստիճանի հետ երեք օր առաջ:
Կապիտալ սարքավորումների գնումները պահանջում են օբյեկտիվ, ապացույցների վրա հիմնված գնահատում: Մարքեթինգային բրոշյուրները հաճախ չափազանցնում են օպտիկական հնարավորությունները բարձր արտացոլող մակերեսների վրա:
Հայեցակարգի խիստ ապացույցը (PoC) ներկայացնում է ձեր ամենաուժեղ պաշտպանությունը: Երբեք մի գնեք չափագիտության ապարատ՝ հիմնվելով բացառապես բնութագրերի թերթիկի վրա: Դուք պետք է պահանջեք կենդանի չափանիշի թեստ: Վաճառողին ուղարկեք ձեր ամենադժվար AMB ենթաշերտի նմուշները: Ներառեք պանելներ, որոնք պարունակում են փորագրման հայտնի տատանումներ, ագրեսիվ աղավաղում և բարդ ակտիվ մետաղի մնացորդներ: Խնդրեք վաճառողին սկանավորել նմուշները և արտադրել 3D տեղագրական քարտեզներ: Եթե նրանց ծրագրաշարը չի կարող ճշգրիտ տարբերակել պղնձի կողային պատը կերամիկական հիմքից, վերացրեք դրանք ձեր ցուցակից:
Խիստ գնահատեք նրանց ծրագրային ապահովման և SPC-ի հնարավորությունները: Հում կետ-ամպային տվյալները զրոյական արժեք ունեն գծի օպերատորի համար: Համակարգը պետք է սինթեզի միլիոնավոր տվյալների կետեր ակնթարթորեն ընթեռնելի վահանակների մեջ: Ծրագրային ապահովումը պետք է ստեղծի ավտոմատացված վիճակագրական կառավարման գծապատկերներ: Այն պետք է անընդհատ հաշվարկի CPK-ն (գործընթացի հնարավորությունների ինդեքսը) հետին պլանում: Ավելին, որակի մենեջերներին անհրաժեշտ են մեկ սեղմումով արտահանման գործառույթներ՝ ավտոմոբիլային հաճախորդների համար աուդիտի համար պատրաստ համապատասխանության հաշվետվություններ պատրաստելու համար:
Հաշվի առեք առաջարկվող սարքաշարի և ձեր փորձարկման այլ մեթոդների սիներգիան: Ենթաշերտի հուսալիությունը հիմնված է բազմաթիվ տարբեր չափումների վրա: Միասնական ծրագրային էկոհամակարգեր առաջարկող վաճառողները հսկայական արժեք են տալիս: Նրանց ծրագրաշարը կարող է փոխկապակցել ձեր նոր փորագրման գործոնի տվյալները անմիջապես ներքևի հետ կիսահաղորդչային ենթաշերտի փորձարկում . Օրինակ, ուլտրաձայնային դատարկության արագության քարտեզների հետ ճշգրիտ ստորգետնյա երկրաչափությունները համեմատելը տալիս է համապարփակ ջերմային պրոֆիլ: Հետագծելիության այս մակարդակը կտրուկ պարզեցնում է արմատական պատճառների վերլուծությունը, երբ մոդուլը ձախողում է ջերմային ցիկլի սթրես-թեստը:
Փորագրման գործոնի տիրապետումը խիստ, անսակարկելի պահանջ է բարձր եկամտաբերությամբ AMB ենթաշերտի արտադրության համար: Հաստ պղինձը և ակտիվ մետաղները պատժում են քիմիական ոչ ճշգրիտ հսկողությունը: Դուք պետք է անցնեք հիմնական 2D մակերեսային ստուգումները: Ճիշտ 3D տեղագրական սկանավորումը պաշտպանում է ձեր հոսանքով ներքև գտնվող հաճախորդներին աղետալի ջերմային խափանումներից:
Արտադրական թիմերը պետք է առաջնահերթություն տան չափումների ծայրահեղ կրկնելիությանը, քան չմշակված սկանավորման արագությունը: Արագ մեքենան, որն առաջացնում է աղմկոտ, փայլով լի տվյալներ, ի վերջո դանդաղեցնում է ինժեներական որոշումները: Կենտրոնացեք դինամիկ կիզակետային հետևման, բազմանկյուն լուսավորության և MES-ի անխափան ինտեգրման վրա:
Մենք խրախուսում ենք ինժեներական թիմերին անհապաղ ստուգել իրենց ընթացիկ ջարդոնի դրույքաչափերը: Մեկուսացրեք անսարքությունները, որոնք բացահայտորեն կապված են փորագրման թերությունների կամ շերտազատման հետ: Այսօր կապվեք չափագիտության մասնագիտացված վաճառողի հետ: Ձեր հետքերի թաքնված տեղագրությունը տեսնելու համար պահանջեք զննման անհատական նմուշի հաշվետվություն՝ օգտագործելով ձեր սեփական աղավաղված վահանակները:
A: Չկա ունիվերսալ թիվ, քանի որ դա կախված է պղնձի հաստությունից և գծերի տարածության պահանջներից: Այնուամենայնիվ, 3.0-ից ավելի փորագրման գործակիցը հիմնականում ուղղված է բարձր խտության հոսանքի մոդուլների վրա՝ ապահովելու նվազագույն ներքև և լարերի միացման համապատասխան տարածք:
A: Ոչ: Ստանդարտ AOI-ն սահմանափակվում է 2D մակերեսի թերությունների հայտնաբերմամբ (քերծվածքներ, օքսիդացում, վերին գծի լայնություն): Փորագրման գործոնի ստուգումը պահանջում է 3D տեղագրական տվյալներ՝ չափելու խորությունը և թաքնված հատվածը ենթաշերտի միջերեսում:
A: Երկուսն էլ կարևոր նշանակություն ունեն ջերմային կառավարման համար: Մինչ դատարկ արագության ստուգումը (սովորաբար սկանավորող ակուստիկ մանրադիտակի միջոցով) հայտնաբերում է պղնձի տակ չկապված տարածքները, փորագրման գործոնի ստուգումը ապահովում է պղնձի եզրերը կառուցվածքայինորեն ամուր: Նրանք միասին կազմում են հզոր կիսահաղորդչային ենթաշերտերի հուսալիության ամբողջական պրոֆիլը:


