


Pri proizvodnji keramičnih substratov z aktivnim metalnim spajkanjem (AMB) se proizvajalci soočajo z edinstvenimi tehničnimi ovirami. Debele bakrene plasti in aktivne kovine, kot sta titan ali srebro, ustvarjajo posebne kemične izzive. Zaradi teh materialov je postopek jedkanja zelo dovzeten za stransko podrezovanje. Nenadzorovani dejavniki jedkanja hitro privedejo do resnih toplotnih ozkih grl. Zmanjšajo nosilnost toka in povečajo stopnjo odpadkov. Te napake kritično vplivajo na visoko zanesljive aplikacije. Pogosti primeri vključujejo napajalne module električnih vozil in visokofrekvenčne sisteme za shranjevanje energije.
Da bi to rešili, je PTC deploy specialized Oprema za pregled faktorja jedkanja AMB . Ta tehnologija preusmerja operacije z reaktivnega kakovostnega sortiranja neposredno na proaktivno kontrolo procesa. Naš vodnik zagotavlja direktorjem proizvodnje in procesnim inženirjem okvir, ki temelji na zelo dokazih. Naučili se boste oceniti, implementirati in optimizirati te ključne inšpekcijske sisteme. Uporabniki lahko samozavestno povečajo proizvodni izkoristek in zagotovijo strogo skladnost skupaj s standardnimi protokoli testiranja polprevodnikov.
Zaščita tečenja: Spremljanje faktorja jedkanja (razmerje med globino jedkanja in stranskim spodrezanjem) preprečuje katastrofalne toplotne in električne okvare v substratih AMB.
Vrednotenje opreme: Resnična inšpekcija AMB zahteva 3D-profiliranje visoke ločljivosti, ki je sposobno obdelati visoko odbojne bakrene površine in zvijanje podlage, kar presega zmožnosti standardnega 2D AOI.
Integracija procesa: Najvišja donosnost naložbe izhaja iz integracije inšpekcijskih podatkov neposredno v povratno zanko proizvodnje za prilagoditev koncentracije jedkala in tlaka pršenja v realnem času.
Izbira prodajalca: oprema v ožjem izboru na podlagi ponovljivosti meritev (Gauge R&R), hitrosti pretoka in integracije z obstoječimi sistemi za pregled stopnje praznin in SPC (Statistical Process Control).
Obvladovanje faktorja jedkanja narekuje končno zanesljivost vašega izdelka. Proizvajalci na keramične podlage lepijo izjemno debele bakrene plasti. Te baze so običajno sestavljene iz silicijevega nitrida (Si3N4) ali aluminijevega nitrida (AlN). Postopek lepljenja temelji na zelo tanki aktivni kovinski plasti. Jedkanje te kompozitne strukture uvaja hudo kemično dinamiko. Tekočina za jedkanje zlahka napade izpostavljeni baker navzdol. Vendar pa bočno napada tudi stranske stene. Debel baker zahteva daljši čas v kemični kopeli. Ta dolgotrajna izpostavljenost dramatično poveča tveganje za stransko erozijo.
Inženirji definirajo faktor jedkanja matematično. Predstavlja strogo razmerje celotne globine jedkanja, deljeno s stranskim spodrezom. Višji številčni faktor pomeni bolj ravno in navpično stransko steno. Ravnejše stranske stene neposredno pomenijo vrhunsko zmogljivost izdelka. Popolnoma ohranjajo predvideno geometrijo sledi. Nizek faktor pomeni močno nelojalno nižanje cen. Bakrena sled je videti kot goba. Zgornja širina ostaja široka, osnova pa postane nevarno ozka.
Če tega razmerja ne nadzorujemo, pride do uničujočih fizičnih posledic. Nizek faktor jedkanja zmanjša zgornjo površino, ki je na voljo za lepljenje žice. Oprema se trudi varno pritrditi žice na ogrožene sledi. Še pomembneje, nelojalno sekanje ustvarja nevarne točke koncentracije napetosti. Te točke ležijo neposredno na krhkem vmesniku keramike in kovine.
Pogoste napake, povezane s hudim nelojalnim nižanjem cen, vključujejo:
Razslojevanje med toplotnim ciklom: Ostri spodrezki delujejo kot zagozdene točke. Ponavljajoče segrevanje in ohlajanje odtrga baker od keramike.
Trenutna ozka grla: zožene baze omejujejo pretok elektronov. Trak se pri velikih obremenitvah nepričakovano segreje.
Tveganje obloka: Nepredvidljive geometrije zmanjšajo efektivno dielektrično razdaljo med vzporednimi sledmi.
Zavarovanje avtomobilskih in polprevodniških pogodb Tier-1 zahteva brezhiben nadzor procesov. Uporabniki ne sprejemajo več osnovnega razvrščanja na koncu vrstice. Zahtevajo dokumentirano statistično stabilnost. Izvajanje strogih Pregled faktorja jedkanja deluje kot obvezna zmogljivost. Dokazuje, da vaša proizvodna linija proaktivno omejuje odstopanja. Preprosta kakovostna vrata spremenijo v močno konkurenčno prednost.
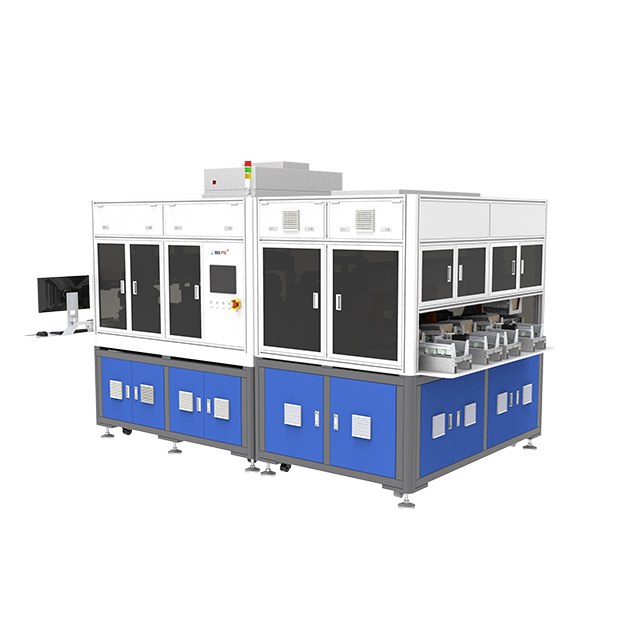
Izbira prave strojne opreme zahteva globoko razumevanje optične fizike. Tradicionalne metode so tukaj izjemno neuspešne. Oceniti morate tehnologije, ki so zmožne natančnega topografskega kartiranja.
Standardni 2D avtomatizirani optični pregled (AOI) v bistvu nima zaznave globine. Zajame ravne slike neposredno nad podlago. 2D AOI je odličen pri iskanju površinskih prask ali merjenju širine zgornje črte. Ne vidi skritega stranskega spodreza. Ne more natančno izmeriti navpičnega profila bočnice. Pravi nadzor kakovosti AMB zahteva 3D profiliranje. Napredni sistemi uporabljajo konfokalno mikroskopijo, lasersko triangulacijo ali projekcijo strukturirane svetlobe. Te tehnologije hkrati merijo natančno globino in natančen kot stranske stene.
Primerjalna tabela: 2D AOI v primerjavi s 3D profiliranjem za substrate AMB |
||
Funkcija |
Standardni 2D AOI |
Pregled 3D profiliranja |
|---|---|---|
Vrsta meritve |
Slikanje ravne površine (X, Y os) |
Topografsko kartiranje (X, Y, Z os) |
Zaznavanje podreza |
Nemogoče (skrito od zgoraj) |
Visoka natančnost z uporabo kotne optike/laserjev |
Merjenje globine |
Zahteva destruktivno prerezovanje |
Takojšnje, nedestruktivno vgrajeno merjenje |
Primarni primer uporabe |
Površinske praske, oksidacija, madeži |
Faktor jedkanja, volumetrična analiza, zvijanje |
Sveže jedkan baker predstavlja velike ovire glede odbojnosti. Sijoča površina deluje kot kompleksno ogledalo. Laserji in LED diode se nepredvidljivo odbijajo od strukture kristalnega zrna. Ta zrcalni odsev ustvarja slepeč bleščanje. Slabo oblikovana optika registrira ta bleščanje kot lažne topografske konice. Premium Inšpekcijska oprema AMB uporablja specializirane algoritme osvetlitve. Večkotni svetlobni nizi osvetljujejo sled iz različnih vektorjev. Programska oprema nato te posnetke združi. To popolnoma odpravi lažne podatkovne točke, ki jih povzroči bleščanje.
Visoko zanesljiva vezja zahtevajo izjemno natančnost. Strojna oprema mora zagotavljati submikronske tolerance ločljivosti. Operaterji potrebujejo sočasne meritve za širino zgornje črte, širino spodnje črte in natančno globino jarka. Manjka le ena dimenzija pokvari izračun faktorja jedkanja.
Poleg tega mora sistem zaznati specifične ostanke materiala. Aktivne kovine, kot sta titan ali srebro, se v kemičnih kopelih obnašajo drugače kot baker. Včasih jedkalo popolnoma odstrani baker, vendar za seboj pusti mikroskopske ostanke aktivne kovine. Ti prevodni ostanki sedijo neposredno na goli keramiki med sledmi. Kasneje povzročijo katastrofalne kratke stike. Vrhunski sistemi takoj identificirajo in označijo te specifične kovinske anomalije.
Integracija novih meroslovnih orodij zahteva skrbno logistično načrtovanje. Strojno opremo morate neopazno uskladiti z obstoječim potekom dela.
Inženirji se morajo najprej odločiti, kje bo oprema fizično nameščena. Obe strategiji umestitve ponujata različne prednosti in kompromise.
Vzorčenje brez povezave: Napravo postavite v namenski laboratorij. Tehniki ročno nosijo serije za merjenje. Enote brez povezave pogosto zagotavljajo najvišjo možno ločljivost. Delujejo odlično za faze raziskav in razvoja ali začetno validacijo serije. Vendar pa uvedejo znatno zakasnitev.
Inline integracija: Senzor namestite neposredno nad tekoči trak takoj za moduli za jedkanje in čiščenje. Vgrajena umestitev zagotavlja takojšnjo povratno informacijo o procesu, ki je zelo učinkovita. Glavni izziv je ujemanje hitrosti. Modul za skeniranje se mora natančno ujemati s hitrostjo pretoka linije za mokri proces.
Strojna oprema zagotavlja podatke, vendar morajo inženirji določiti pravila. Potrebujete stroge zgornje in spodnje kontrolne meje za faktor jedkanja.
Določite zahteve za uporabo: različni izdelki zahtevajo različne geometrije. Visokofrekvenčni komunikacijski moduli potrebujejo izjemno jasne zgornje robove za celovitost signala. Visokotokovni EV moduli dajejo prednost ogromnim spodnjim širinam za odvajanje toplote.
Nastavite kontrolni pas: Določite ciljno razmerje faktorja jedkanja. Običajno inženirji ciljajo na faktor nad 3,0. Opozorilne meje nastavite nekoliko pod idealno tarčo. Nastavite stroge omejitve zavrnitve, kjer strukturna celovitost odpove.
Spremljanje variacije: sledite osnovni liniji v več izmenah. Upoštevajte, kako kemična razgradnja dinamično vpliva na razmerje.
Podatki postanejo dragoceni šele, ko sprožijo korektivne ukrepe. Inšpekcijski sistem mora komunicirati neposredno s krmilnikom linije za jedkanje.
Identificiraj odmike: programska oprema zazna počasen, enakomeren upad faktorja jedkanja na 50 ploščah. To pomeni, da kemična kopel izgublja moč.
natančnost je najpomembnejša na svetu , ali ne veš , da je to vedno drevo . Ne veste, da zelo cenimo vaša mnenja cenimo vaša mnenja hvala za vaše naročilo ste vedno naša najljubša stranka
Prilagoditve sprožitve: Sistem pošlje avtomatiziran signal navzgor. Krmilnik linije se odzove s spreminjanjem določenih parametrov.
Izvedi spremembe: krmilnik lahko nekoliko poveča temperaturo jedkanika. Lahko prilagodi specifično težo ali vbrizga sveže Cu ione. Druga možnost je, da mehansko spremeni tlak pršilne šobe. Ta zaprta zanka preprečuje odpad, preden se zgodi.
Uvedba zelo občutljive optične opreme v robustna proizvodna tla predstavlja naravne izzive. Predvidevanje teh tveganj zagotavlja gladko fazo uvajanja.
Zvitost podlage predstavlja najpogostejšo fizično oviro. Keramične podlage AMB so med fazo v peči za trdo spajkanje podvržene ekstremni toplotni obremenitvi. Hlajenje ustvarja neusklajene stopnje krčenja med debelim bakrom in keramičnim jedrom. To povzroči, da se celotna plošča rahlo upogne. Tudi 50-mikronski lok uniči 3D skeniranje s fiksnim fokusom. Napredno sistemi za pregledovanje keramičnih podlag uporabljajo dinamično sledenje žarišču. Optična glava se vozi po mikroskopski zračni blazini ali uporablja motorje za hitro samodejno ostrenje. Popolnoma zajaha 'val' deformirane plošče. Nekateri sistemi med kontrolnim ciklom uporabljajo tudi nežne mehanske sponke za izravnavo, da zagotovijo strogo natančnost meritev.
Upravljanje lažnih pozitivnih in negativnih rezultatov zahteva skrbno prilagajanje programske opreme. Preobčutljiv stroj zavrne popolnoma uporabne podlage. To umetno zvišuje vaše stopnje odpadkov in uničuje donosnost. Nasprotno pa lažni negativi pošljejo okvarjene enote kritičnim strankam. Močno priporočamo izvedbo strogega testiranja merilnika R&R (ponovljivost in obnovljivost). Med začetno poskusno fazo večkrat izvedite ta protokol. Povsem enako zvito ploščo tridesetkrat popeljite skozi stroj. Varianca v poročanem faktorju jedkanja mora ostati matematično zanemarljiva.
Podatkovni silosi predstavljajo veliko organizacijsko tveganje. Samostojne inšpekcijske postaje prisilijo operaterje k ročnemu izvozu podatkov prek pogonov USB. Ta pristop uniči sledljivost. Sodobne pametne tovarne zahtevajo popolnoma integrirane ekosisteme. Pri ocenjevanju programske opreme poudarite skladnost s predpisi SECS/GEM. Zagotovite, da naprava nudi zanesljivo razpoložljivost API-ja. Senzor mora vnašati neobdelane dimenzionalne podatke neposredno v krovni tovarniški sistem za izvajanje proizvodnje (MES). Ta integracija omogoča inženirjem, da povežejo trende jedkanja s temperaturami v peči iz treh dni pred tem.
Nakupi investicijske opreme zahtevajo objektivno oceno, ki temelji na dokazih. Tržne brošure pogosto pretiravajo z optičnimi zmogljivostmi na zelo odbojnih površinah.
Strogo dokazilo o konceptu (PoC) predstavlja vašo najmočnejšo zaščito. Nikoli ne kupujte meroslovne strojne opreme samo na podlagi tehničnega lista. Zahtevati morate primerjalni test v živo. Prodajalcu pošljite svoje najtežje vzorce substrata AMB. Vključite plošče z znanimi različicami jedkanja, agresivno zvitostjo in zapletenimi ostanki aktivne kovine. Prosite prodajalca, da skenira vzorce in izdela 3D topografske karte. Če njihova programska oprema ne more natančno ločiti bakrene stranske stene od keramične podlage, jih odstranite s seznama.
Močno ocenite njihovo domačo programsko opremo in zmogljivosti SPC. Neobdelani podatki v oblaku točk imajo ničelno vrednost za linijskega operaterja. Sistem mora v trenutku sintetizirati milijone podatkovnih točk v berljive nadzorne plošče. Programska oprema bi morala izvirno generirati avtomatizirane statistične kontrolne karte. V ozadju mora nenehno izračunavati CPK (indeks zmogljivosti procesa). Poleg tega vodje kakovosti potrebujejo izvozne funkcije z enim klikom za izdelavo poročil o skladnosti, pripravljenih na revizijo, za avtomobilske stranke.
Razmislite o sinergiji med predlagano strojno opremo in drugimi metodami testiranja. Zanesljivost podlage je odvisna od več različnih meritev. Ponudniki, ki ponujajo enotne programske ekosisteme, zagotavljajo izjemno vrednost. Njihova programska oprema lahko vaše nove podatke o faktorju jedkanja poveže neposredno z nadaljnjimi testiranje polprevodniškega substrata . Na primer, primerjava natančnih geometrij podreza z ultrazvočnimi zemljevidi stopnje praznin zagotavlja celovit toplotni profil. Ta raven sledljivosti dramatično poenostavi analizo temeljnih vzrokov, ko modul ne prestane preskusa obremenitve s toplotnim ciklom.
Obvladovanje faktorja jedkanja je stroga zahteva, o kateri se ni mogoče pogajati, za visoko zmogljivo proizvodnjo substrata AMB. Debel baker in aktivne kovine kaznujejo nenatančne kemične kontrole. Prestati morate osnovna 2D površinska preverjanja. Izvedba pravilnega 3D topografskega skeniranja ščiti vaše nadaljnje stranke pred katastrofalnimi toplotnimi okvarami.
Produkcijske ekipe bi morale dati prednost izjemni ponovljivosti meritev pred neobdelano hitrostjo skeniranja. Hiter stroj, ki ustvarja hrupne podatke, polne bleščanja, nazadnje upočasni inženirske odločitve. Osredotočite se na dinamično sledenje žarišču, večkotno osvetlitev in brezhibno integracijo MES.
Spodbujamo inženirske ekipe, da nemudoma pregledajo svoje trenutne stopnje odpadkov. Izolirajte napake, ki so izrecno povezane z napakami pri jedkanju ali delaminacijo. Obrnite se na specializiranega prodajalca meroslovja še danes. Zahtevajte poročilo o inšpekcijskem pregledu po meri z uporabo lastnih deformiranih plošč, da vidite skrito topografijo svojih sledi.
O: Univerzalne številke ni, saj je odvisna od debeline bakra in zahtev glede razmika vrstic. Vendar je faktor jedkanja, večji od 3,0, na splošno ciljno usmerjen v močnostne module z visoko gostoto, da se zagotovi minimalno spodrezovanje in ustrezno območje za spajanje žice.
O: Ne. Standardni AOI je omejen na 2D zaznavanje površinskih napak (praske, oksidacija, širina zgornje črte). Inšpekcijski pregled faktorja jedkanja zahteva 3D topografske podatke za merjenje globine in skritega spodreza na vmesniku substrata.
O: Oba sta kritična za upravljanje toplote. Medtem ko pregled stopnje praznin (običajno z vrstično akustično mikroskopijo) zazna nepovezana področja pod bakrom, pregled faktorja jedkanja zagotavlja, da so robovi bakra strukturno zdravi. Skupaj tvorita popoln profil zanesljivosti za močnostne polprevodniške substrate.


