


Active Metal Brazing (AMB) keraamilise substraadi tootmisel seisavad tootjad silmitsi ainulaadsete tehniliste takistustega. Paksud vasekihid ja aktiivsed metallid, nagu titaan või hõbe, tekitavad selgeid keemilisi väljakutseid. Need materjalid muudavad söövitusprotsessi väga vastuvõtlikuks külgmise allalõikamise suhtes. Kontrollimatud söövitustegurid põhjustavad kiiresti tõsiseid termilisi kitsaskohti. Need vähendavad voolu kandevõimet ja suurendavad praagi määra. Need tõrked mõjutavad kriitiliselt kõrge töökindlusega rakendusi. Levinud näited hõlmavad elektrisõidukite toitemooduleid ja kõrgsageduslikke energiasalvestussüsteeme.
Selle lahendamiseks rakendab PTC spetsialiseerunud AMB söövitusfaktori kontrollimise seadmed . See tehnoloogia viib toimingud reaktiivselt kvaliteedi sortimiselt otse proaktiivsele protsessi juhtimisele. Meie juhend pakub tootmisdirektoritele ja protsessiinseneridele väga tõenduspõhist raamistikku. Õpid hindama, rakendama ja optimeerima neid olulisi kontrollisüsteeme. Kasutajad saavad standardsete pooljuhtide testimisprotokollide kõrval enesekindlalt maksimeerida tootmisvõimsust ja tagada range vastavuse.
Saagise kaitse: söövitusteguri jälgimine (söövitussügavuse ja külgmise allalõike suhe) hoiab ära katastroofilised termilised ja elektrilised rikked AMB-substraatides.
Seadmete hindamine: tõeline AMB kontroll nõuab kõrge eraldusvõimega 3D-profiili koostamist, mis on võimeline käsitlema väga peegeldavaid vaskpindu ja substraadi kõverust, mis ületab standardse 2D AOI võimekuse.
Protsessi integreerimine: suurim ROI tuleneb kontrolliandmete integreerimisest otse tootmise tagasisideahelasse, et reguleerida söövitusaine kontsentratsiooni ja pihustusrõhku reaalajas.
Müüja valik: seadmed, mis põhinevad mõõtmiste korratavusel (Gauge R&R), läbilaskekiirusel ja integratsioonil olemasoleva tühimike määra kontrollimise ja SPC (statistilise protsessi juhtimise) süsteemidega.
Söövitusteguri valdamine määrab teie toote ülima töökindluse. Tootjad seovad keraamilistele alustele ülipakse vasekihte. Need alused koosnevad tavaliselt räninitriidist (Si3N4) või alumiiniumnitriidist (AlN). Sidumisprotsess tugineb väga õhukesele aktiivsele metallikihile. Selle komposiitstruktuuri söövitamine toob kaasa tõsise keemilise dünaamika. Söövitusvedelik ründab paljastunud vaske kergesti allapoole. Kuid see ründab ka külgseinu külgmiselt. Paks vask nõuab keemiavannis pikemat aega. Selline pikaajaline kokkupuude suurendab dramaatiliselt külgmise erosiooni ohtu.
Insenerid määratlevad söövitusteguri matemaatiliselt. See kujutab kogu söövitussügavuse ranget suhet jagatud külgmise allalõikega. Suurem arvutegur näitab sirgemat ja vertikaalsemat külgseina. Sirgemad külgseinad tagavad otseselt toote suurepärase jõudluse. Need säilitavad suurepäraselt kavandatud jälje geomeetria. Madal tegur viitab tõsisele allalöömisele. Vase jälg näeb välja nagu seene. Ülemine laius jääb laiaks, kuid põhi muutub ohtlikult kitsaks.
Selle suhte kontrollimata jätmine põhjustab laastavaid füüsilisi tagajärgi. Madal söövitustegur vähendab traadi ühendamiseks saadaolevat pealispinda. Seadmetel on raskusi juhtmete turvalise kinnitamisega kahjustatud jälgedele. Veelgi olulisem on see, et allalöömine tekitab ohtlikke stressi kontsentratsioonipunkte. Need punktid asuvad otse habras keraamika-metalli liideses.
Tõsise allalöömisega seotud levinumad tõrked on järgmised:
Delaminatsioon termilise tsükli ajal: teravad sisselõiked toimivad kiilupunktidena. Korduv kuumutamine ja jahutamine rebib vase keraamikast lahti.
Praegused kitsaskohad: kitsendatud alused piiravad elektronide voolu. Jälg kuumeneb ootamatult suurte koormuste korral.
Kaare tekkimise riskid: ettearvamatud geomeetriad vähendavad paralleelsete jälgede vahelist efektiivset dielektrilist vahekaugust.
Tier-1 auto- ja pooljuhtide lepingute tagamine nõuab laitmatut protsessijuhtimist. Kasutajad ei aktsepteeri enam põhilist rea lõpus sortimist. Nad nõuavad dokumenteeritud statistilist stabiilsust. Range rakendamine Söövitusteguri kontroll toimib kohustusliku funktsioonina. See tõestab, et teie tootmisliin piirab ennetavalt dispersiooni. See muudab lihtsa kvaliteetse värava võimsaks konkurentsieeliseks.
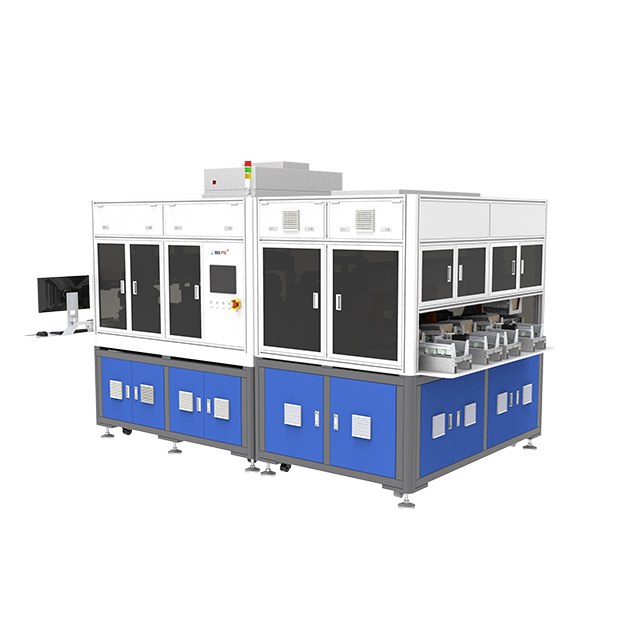
Õige riistvara valimine nõuab sügavat optilise füüsika mõistmist. Traditsioonilised meetodid ebaõnnestuvad siin suurepäraselt. Peate hindama tehnoloogiaid, mis võimaldavad täpset topograafilist kaardistamist.
Standardsel 2D automatiseeritud optilisel kontrollil (AOI) puudub põhimõtteliselt sügavuse tajumine. See jäädvustab lamedaid pilte otse substraadi kohalt. 2D AOI on suurepärane pinnakriimude leidmisel või ülajoone laiuste mõõtmisel. See ei näe varjatud külgmist sisselõiget. See ei saa vertikaalset külgseina profiili täpselt mõõta. Tõeline AMB kvaliteedikontroll nõuab 3D-profiili koostamist. Täiustatud süsteemid kasutavad konfokaalset mikroskoopiat, lasertriangulatsiooni või struktureeritud valguse projektsiooni. Need tehnoloogiad mõõdavad samaaegselt täpset sügavust ja täpset külgseina nurka.
Võrdlustabel: 2D AOI vs 3D profileerimine AMB substraatide jaoks |
||
Funktsioon |
Standardne 2D AOI |
3D profiilide ülevaatus |
|---|---|---|
Mõõtmise tüüp |
Tasapinnaline kujutis (X-, Y-telg) |
Topograafiline kaardistamine (X-, Y-, Z-telg) |
Alalõike tuvastamine |
Võimatu (pealvaates peidetud) |
Suur täpsus, kasutades nurga all olevat optikat/lasereid |
Sügavuse mõõtmine |
Nõuab hävitavat ristlõiget |
Kiire, mittepurustav sisemine mõõtmine |
Esmane kasutusjuht |
Pinna kriimud, oksüdatsioon, plekid |
Söövitustegur, mahuanalüüs, koolutamine |
Värskelt söövitatud vask tutvustab tohutuid peegeldustõkkeid. Läikiv pind toimib nagu keeruline peegel. Laserid ja LED-id põrkavad kristalse terastruktuurilt ettearvamatult maha. See peegeldus tekitab pimestavat pimestamist. Halvasti kujundatud optika registreerib selle pimestamise vale topograafilise naeluna. Premium AMB kontrolliseadmed kasutavad spetsiaalseid valgustusalgoritme. Mitme nurga all olevad valgustusmassiivid valgustavad jälge erinevatest vektoritest. Seejärel ühendab tarkvara need säritused kokku. See välistab täielikult pimestamise põhjustatud valed andmepunktid.
Suure töökindlusega ahelad nõuavad ülimat täpsust. Riistvara peab tagama alla mikroni eraldusvõime tolerantsid. Operaatorid vajavad samaaegseid mõõtmisi ülemise joone laiuse, alumise joone laiuse ja kaeviku täpse sügavuse jaoks. Ainult ühe mõõtme puudumine rikub söövitusteguri arvutamise.
Lisaks peab süsteem tuvastama konkreetsed materjalijäägid. Aktiivsed metallid, nagu titaan või hõbe, käituvad keemiavannides teisiti kui vask. Mõnikord eemaldab söövitusaine vase suurepäraselt, kuid jätab maha mikroskoopilised aktiivsed metallijäägid. Need juhtivad jäägid asetsevad otse paljale keraamikale jälgede vahele. Need põhjustavad hiljem katastroofilisi lühiseid. Tipptasemel süsteemid tuvastavad ja märgistavad need spetsiifilised metallianomaaliad koheselt.
Uute metroloogia tööriistade integreerimine nõuab hoolikat logistilist planeerimist. Peate riistvara sujuvalt oma olemasoleva töövooga joondama.
Insenerid peavad esmalt otsustama, kus seadmed füüsiliselt asuvad. Mõlemad paigutusstrateegiad pakuvad selgeid eeliseid ja kompromisse.
Võrguühenduseta proovide võtmine: asetate masina spetsiaalsesse laborisse. Tehnikud kannavad mõõtmiseks partiid käsitsi. Võrguühenduseta üksused pakuvad sageli kõrgeimat võimalikku eraldusvõimet. Need töötavad suurepäraselt teadus- ja arendustegevuse etapis või esialgse partii valideerimisel. Kuid need toovad sisse märkimisväärse latentsuse.
Sisseehitatud integreerimine: paigaldate anduri otse konveierilindile kohe pärast söövitus- ja puhastusmooduleid. Tekstisisene paigutus annab kohest ja väga tõhusat protsessi tagasisidet. Peamine väljakutse hõlmab kiiruse sobitamist. Skaneerimismoodul peab vastama märgtöötlusliini täpsele läbilaskekiirusele.
Riistvara pakub andmeid, kuid reeglid peavad määratlema insenerid. Söövitusteguri jaoks on vaja rangeid ülemisi ja alumisi kontrollpiire.
Määratlege rakenduse nõuded: erinevad tooted nõuavad erinevat geomeetriat. Kõrgsageduslikud sidemoodulid vajavad signaali terviklikkuse tagamiseks erakordselt teravaid ülemisi servi. Suure voolutugevusega EV-moodulid eelistavad soojuse hajutamiseks suurt põhjalaiust.
Seadke kontrollriba: määrake söövitusteguri sihtsuhe. Tavaliselt sihivad insenerid tegurit, mis on suurem kui 3,0. Seadke hoiatuspiirid ideaalsest sihtmärgist veidi madalamale. Seadistage ranged tagasilükkamise piirangud, kui struktuurne terviklikkus ebaõnnestub.
Monitori dispersioon: jälgige lähtejoont mitme vahetuse jooksul. Pange tähele, kuidas keemiline lagunemine mõjutab suhet dünaamiliselt.
Andmed muutuvad väärtuslikuks alles siis, kui need käivitavad parandusmeetmed. Kontrollsüsteem peab suhtlema otse söövitusliini kontrolleriga.
Triivide tuvastamine: Tarkvara tuvastab söövitusteguri aeglase ja püsiva languse 50 paneelil. See näitab, et keemiline vann on kaotamas oma jõudu.
täpsus on kogu maailmas kõige olulisem, kas te ei tea, et see on alati puu. Te ei tea, et me hindame teie arvamusi väga, me hindame teie arvamusi tänu tellimuse eest, olete alati meie lemmikklient
Päästiku reguleerimine: süsteem saadab automaatse signaali ülesvoolu. Liinikontroller reageerib konkreetsete parameetrite muutmisega.
Käivitage muudatused: kontroller võib söövitusaine temperatuuri veidi tõsta. See võib reguleerida erikaalu või süstida värskeid Cu-ioone. Teise võimalusena võib see pihustusdüüsi rõhku mehaaniliselt muuta. See suletud ahel hoiab ära praagi enne, kui see juhtub.
Väga tundlike optiliste seadmete toomine vastupidavale tootmispõrandale on loomulik väljakutse. Nende riskide ennetamine tagab sujuva kasutuselevõtufaasi.
Substraadi kõverdumine on kõige levinum füüsiline takistus. AMB keraamilised aluspinnad kogevad kõvajoodisjootmisahju faasis äärmist termilist pinget. Jahutamine tekitab paksu vase ja keraamilise südamiku vahel mittevastavad kokkutõmbumismäärad. See põhjustab kogu paneeli kergelt kummarduse. Isegi 50-mikroniline vibu rikub fikseeritud fookusega 3D-skannimise. Täiustatud keraamilise substraadi kontrollisüsteemid kasutavad dünaamilist fookusjälgimist. Optiline pea sõidab mikroskoopilisel õhupadjal või kasutab kiireid automaatse teravustamise mootoreid. See sõidab kõverdatud paneeli 'lainel' suurepäraselt. Mõned süsteemid kasutavad kontrollitsükli ajal ka õrnaid mehaanilisi tasandusklambreid, et tagada range mõõtmistäpsus.
Valepositiivsete ja negatiivsete tulemuste haldamine nõuab valvsat tarkvara häälestamist. Liiga tundlik masin lükkab ideaalselt kasutatavad aluspinnad tagasi. See suurendab kunstlikult teie praagi määra ja hävitab kasumlikkuse. Vastupidi, valenegatiivid saadavad defektsed üksused kriitilistele klientidele. Soovitame tungivalt läbi viia ranged Gauge R&R (kordavuse ja reprodutseeritavuse) testid. Käivitage see protokoll korduvalt esialgse proovifaasi ajal. Laske täpselt sama kõverdatud paneel kolmkümmend korda läbi masina. Esitatud söövitusteguri dispersioon peab jääma matemaatiliselt tühiseks.
Andmehoidlad kujutavad endast suurt organisatsioonilist riski. Eraldiseisvad ülevaatusjaamad sunnivad operaatoreid eksportima andmeid käsitsi USB-draivi kaudu. Selline lähenemine rikub jälgitavuse. Kaasaegsed nutikad tehased nõuavad täielikult integreeritud ökosüsteeme. Tarkvara hindamisel rõhutage SECS/GEM vastavust. Veenduge, et masin pakub tugevat API kättesaadavust. Andur peab söötma töötlemata mõõtmete andmed otse tehase üldisesse tootmise teostamise süsteemi (MES). See integratsioon võimaldab inseneridel korreleerida söövitamise suundumusi ahju temperatuuridega kolm päeva varem.
Kapitaliseadmete ostmine nõuab objektiivset, tõenditel põhinevat hindamist. Turundusbrošüürid liialdavad sageli väga peegeldavate pindade optilist võimekust.
Range kontseptsioonitõend (PoC) on teie tugevaim kaitse. Ärge kunagi ostke metroloogia riistvara ainult spetsifikatsioonilehe alusel. Peate nõudma reaalajas võrdlustesti. Saatke müüjale oma kõige raskemad AMB-substraadi näidised. Kaasake paneelid, millel on teadaolevad söövitusvariandid, agressiivne kõverus ja keerulised aktiivsed metallijäägid. Paluge müüjal näidised skaneerida ja 3D topograafilised kaardid koostada. Kui nende tarkvara ei suuda vasest külgseina keraamilisest alusest täpselt eristada, eemaldage need oma loendist.
Hinnake tõsiselt nende algtarkvara ja SPC võimalusi. Punktpilve töötlemata andmetel on reaoperaatori jaoks nullväärtus. Süsteem peab koheselt sünteesima miljoneid andmepunkte loetavateks armatuurlaudadeks. Tarkvara peaks genereerima automaatseid statistilisi kontrollkaarte. See peab taustal pidevalt arvutama CPK-d (protsessivõime indeks). Lisaks vajavad kvaliteedijuhid ühe klõpsuga ekspordifunktsioone, et koostada autotööstuse klientidele auditi jaoks valmis vastavusaruandeid.
Kaaluge pakutud riistvara ja teiste testimismeetodite vahelist sünergiat. Substraadi töökindlus sõltub mitmest erinevast mõõdikust. Tarnijad, kes pakuvad ühtseid tarkvara ökosüsteeme, pakuvad tohutut väärtust. Nende tarkvara suudab teie uued söövitusteguri andmed otse allavoolu korreleerida pooljuhtsubstraadi testimine . Näiteks täpsete allalõike geomeetriate võrdlemine ultraheli tühimike kaartidega annab tervikliku soojusprofiili. See jälgitavuse tase lihtsustab märkimisväärselt algpõhjuste analüüsi, kui moodul ei läbi termilise tsükli stressitesti.
Söövitusteguri valdamine on kõrge tootlikkusega AMB-substraadi tootmisel range ja vaieldamatu nõue. Paks vask ja aktiivsed metallid karistavad ebatäpseid keemilisi kontrolle. Peate 2D-pinna põhikontrollidest mööda minema. Õige 3D-topograafilise skaneerimise rakendamine kaitseb teie allavoolu kliente katastroofiliste termiliste rikete eest.
Tootmismeeskonnad peaksid eelistama äärmist mõõtmise korratavust töötlemata skaneerimise kiirusele. Kiire masin, mis genereerib mürarikkaid ja pimestavaid andmeid, aeglustab lõpuks inseneriotsuste langetamist. Keskenduge dünaamilisele fookuse jälgimisele, mitme nurgaga valgustusele ja sujuvale MES-integratsioonile.
Soovitame insenerimeeskondadel oma praegust praagi määra viivitamatult auditeerida. Eraldage tõrked, mis on otseselt seotud söövitusdefektide või delaminatsiooniga. Võtke täna ühendust spetsialiseerunud metroloogiamüüjaga. Oma jälgede peidetud topograafia nägemiseks taotlege kohandatud näidiskontrolli aruannet, kasutades oma kõverdatud paneele.
V: Universaalset numbrit pole, kuna see sõltub vase paksusest ja reavahe nõuetest. Siiski on suure tihedusega toitemoodulite puhul üldiselt sihiks võetud söövitustegur, mis on suurem kui 3,0, et tagada minimaalne allalõige ja piisav traadi sidumisala.
V: Ei. Standardne AOI on piiratud 2D pinnadefektide tuvastamisega (kriimustused, oksüdatsioon, ülemise joone laius). Söövitusteguri kontrollimiseks on vaja 3D-topograafilisi andmeid, et mõõta sügavust ja peidetud sisselõiget substraadi liideses.
V: Mõlemad on soojusjuhtimise jaoks kriitilised. Kui tühimike kontroll (tavaliselt skaneeriva akustilise mikroskoopia abil) tuvastab vase all sidumata alad, siis söövitusteguri kontroll tagab, et vase servad on struktuurselt terved. Üheskoos moodustavad need jõulise pooljuhtsubstraatide täieliku töökindlusprofiili.


