


Пры вытворчасці керамічных падкладак актыўнай пайкай металу (AMB) вытворцы сутыкаюцца з унікальнымі тэхнічнымі перашкодамі. Тоўстыя пласты медзі і актыўныя металы, такія як тытан або срэбра, ствараюць розныя хімічныя праблемы. Гэтыя матэрыялы робяць працэс тручэння вельмі адчувальным да бакавых падрэзаў. Некантраляваныя фактары тручэння хутка прыводзяць да сур'ёзных цеплавых вузкіх месцаў. Яны зніжаюць прапускную здольнасць па току і павялічваюць колькасць лому. Гэтыя збоі крытычна ўплываюць на высоканадзейныя прыкладанні. Тыповыя прыклады ўключаюць модулі харчавання электрамабіляў і высокачашчынныя сістэмы захоўвання энергіі.
Каб вырашыць гэтую праблему, PTC спецыялізаванае разгортванне Абсталяванне для праверкі фактару тручэння AMB . Гэтая тэхналогія пераходзіць з рэактыўнай якаснай сартавання непасрэдна на актыўны кантроль працэсу. У нашым кіраўніцтве кіраўнікі вытворчасці і інжынеры-тэхнолагі атрымліваюць аснову, заснаваную на фактах. Вы навучыцеся ацэньваць, укараняць і аптымізаваць гэтыя важныя сістэмы кантролю. Карыстальнікі могуць з упэўненасцю максымізаваць вытворчасць і гарантаваць строгае адпаведнасць разам са стандартнымі пратаколамі тэсціравання паўправаднікоў.
Абарона даўгавечнасці: Маніторынг каэфіцыента тручэння (адносіны глыбіні тручэння да бакавога падрэзу) прадухіляе катастрафічныя цеплавыя і электрычныя збоі ў падкладках AMB.
Ацэнка абсталявання: Сапраўдная інспекцыя AMB патрабуе 3D-прафілявання з высокай раздзяляльнасцю, здольнага апрацоўваць медныя паверхні з высокай ступенню адлюстравання і дэфармацыю падкладкі, што перавышае магчымасці стандартнага 2D AOI.
Інтэграцыя працэсу: самая высокая рэнтабельнасць інвестыцый атрымліваецца дзякуючы інтэграцыі даных праверкі непасрэдна ў цыкл зваротнай сувязі вытворчасці для рэгулявання канцэнтрацыі пратручвальніка і ціску распылення ў рэжыме рэальнага часу.
Выбар пастаўшчыка: кароткі спіс абсталявання на аснове паўтаральнасці вымярэнняў (Gauge R&R), хуткасці прапускной здольнасці і інтэграцыі з існуючымі сістэмамі інспекцыі пустот і SPC (Статыстычны кантроль працэсаў).
Авалоданне фактарам тручэння вызначае найвышэйшую надзейнасць вашага прадукту. Вытворцы злучаюць надзвычай тоўстыя пласты медзі з керамічнымі асновамі. Гэтыя асновы звычайна складаюцца з нітрыду крэмнію (Si3N4) або нітрыду алюмінію (AlN). Працэс склейвання абапіраецца на вельмі тонкі пласт актыўнага металу. Пратручванне гэтай кампазітнай структуры ўводзіць сур'ёзную хімічную дынаміку. Вадкасць для травлення лёгка атакуе аголеную медзь уніз. Аднак ён таксама атакуе бакавыя сценкі. Густая медзь патрабуе працяглага знаходжання ў хімічнай ванне. Такое працяглае ўздзеянне рэзка павялічвае рызыку бакавой эрозіі.
Інжынеры вызначаюць каэфіцыент тручэння матэматычна. Ён уяўляе сабой строгае суадносіны агульнай глыбіні пратручвання, падзеленай на бакавую падрэзку. Больш высокі лікавы каэфіцыент паказвае на больш прамую і вертыкальную бакавіну. Больш прамыя бакавіны непасрэдна ператвараюцца ў цудоўную прадукцыйнасць прадукту. Яны ідэальна захоўваюць задуманую геаметрыю следу. Нізкі каэфіцыент сведчыць аб моцнай падсечцы. Медны след выглядае як грыб. Верхняя шырыня застаецца шырокай, але падстава становіцца небяспечна вузкім.
Няздольнасць кантраляваць гэта суадносіны стварае разбуральныя фізічныя наступствы. Нізкі каэфіцыент тручэння памяншае верхнюю плошчу паверхні, даступную для склейвання дроту. Абсталяванню цяжка надзейна прымацаваць правады да скампраметаваных слядоў. Што яшчэ больш важна, падразанне стварае небяспечныя кропкі канцэнтрацыі напружання. Гэтыя кропкі знаходзяцца непасрэдна на далікатнай стыку керамікі і металу.
Агульныя збоі, звязаныя з сур'ёзным падразаннем, ўключаюць:
Расслаенне падчас тэрмічнага цыклу: Вострыя падрэзы дзейнічаюць як кропкі кліну. Паўторнае награванне і астуджэнне адрывае медзь ад керамікі.
Бягучыя вузкія месцы: звужаныя базы абмяжоўваюць паток электронаў. Трас нечакана награваецца пры вялікіх нагрузках.
Рызыка дугі: непрадказальная геаметрыя памяншае эфектыўную дыэлектрычную адлегласць паміж паралельнымі дарожкамі.
Забеспячэнне кантрактаў Tier-1 на вытворчасць аўтамабіляў і паўправаднікоў патрабуе бездакорнага кантролю працэсаў. Карыстальнікі больш не прымаюць базавую сартаванне ў канцы радка. Яны патрабуюць дакументальна пацверджанай статыстычнай стабільнасці. Рэалізацыя строгі Праверка каэфіцыента тручэння дзейнічае як абавязковая магчымасць. Гэта даказвае, што ваша вытворчая лінія актыўна абмяжоўвае дысперсію. Гэта ператварае простыя якасныя вароты ў магутную канкурэнтную перавагу.
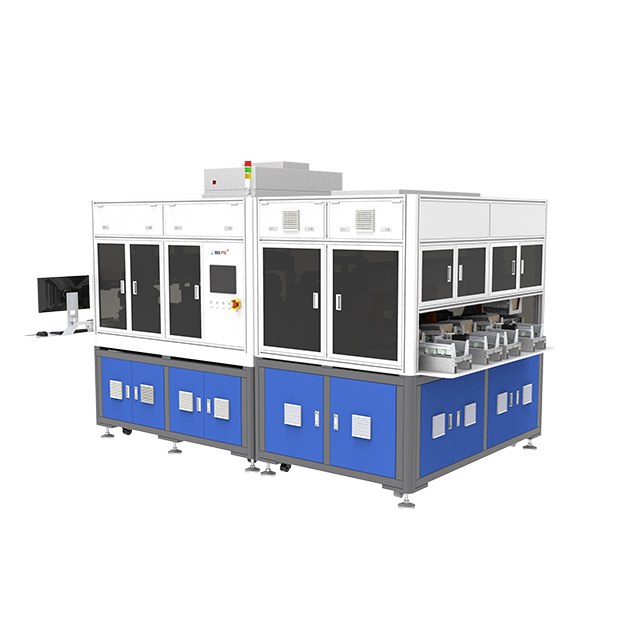
Выбар правільнага абсталявання патрабуе глыбокага разумення аптычнай фізікі. Традыцыйныя метады тут ашаламляльна церпяць крах. Вы павінны ацаніць тэхналогіі, здольныя рабіць дакладныя тапаграфічныя карты.
У стандартнай 2D аўтаматызаванай аптычнай інспекцыі (AOI) прынцыпова адсутнічае ўспрыманне глыбіні. Ён захоплівае плоскія выявы непасрэдна над падкладкай. 2D AOI выдатны ў пошуку драпін на паверхні або вымярэнні шырыні верхняй лініі. На ім не відаць схаванага бакавога падрэзу. Ён не можа дакладна вымераць вертыкальны профіль бакавіны. Сапраўдны кантроль якасці AMB патрабуе 3D-прафілявання. Перадавыя сістэмы выкарыстоўваюць канфакальную мікраскапію, лазерную трыангуляцыю або праекцыю структураванага святла. Гэтыя тэхналогіі адначасова вымяраюць дакладную глыбіню і дакладны кут бакавіны.
Параўнальная табліца: 2D AOI супраць 3D-прафілявання для падкладак AMB |
||
Асаблівасць |
Стандартны 2D AOI |
Праверка 3D-прафілявання |
|---|---|---|
Тып вымярэння |
Відарыс плоскай паверхні (восі X, Y) |
Тапаграфічная карта (восі X, Y, Z) |
Выяўленне падрэзаў |
Немагчыма (схавана ад выгляду зверху) |
Высокая дакладнасць з выкарыстаннем кутняй оптыкі/лазераў |
Вымярэнне глыбіні |
Патрабуе дэструктыўнага папярочнага сячэння |
Імгненнае, неразбуральнае ўбудаванае вымярэнне |
Асноўны варыянт выкарыстання |
Драпіны на паверхні, акісленне, плямы |
Каэфіцыент тручэння, аб'ёмны аналіз, коробление |
Свежавыгравіраваная медзь стварае велізарныя перашкоды для адлюстравання. Бліскучая паверхня дзейнічае як складанае люстэрка. Лазеры і святлодыёды непрадказальна адскокваюць ад крышталічнай зярністай структуры. Гэта люстраное адлюстраванне стварае асляпляльныя блікі. Дрэнна распрацаваная оптыка рэгіструе гэтыя блікі як ілжывыя тапаграфічныя ўсплёскі. Прэміум Інспекцыйнае абсталяванне AMB выкарыстоўвае спецыяльныя алгарытмы асвятлення. Шматракурсныя асвятляльныя масівы асвятляюць след ад розных вектараў. Затым праграмнае забеспячэнне злучае гэтыя здымкі разам. Гэта цалкам ліквідуе ілжывыя кропкі дадзеных, выкліканыя блікамі.
Высоканадзейныя схемы патрабуюць надзвычайнай дакладнасці. Абсталяванне павінна гарантаваць допускі субмікроннага раздзялення. Аператарам патрэбныя адначасовыя вымярэнні шырыні верхняй лініі, шырыні ніжняй лініі і дакладнай глыбіні траншэі. Адсутнасць толькі аднаго вымярэння разбурае разлік каэфіцыента тручэння.
Акрамя таго, сістэма павінна выяўляць пэўныя рэшткі матэрыялу. Актыўныя металы, такія як тытан або срэбра, паводзяць сябе ў хімічных ваннах інакш, чым медзь. Часам пратручвальнік выдатна выдаляе медзь, але пакідае пасля сябе мікраскапічныя рэшткі актыўнага металу. Гэтыя токаправодныя рэшткі знаходзяцца непасрэдна на аголенай кераміцы паміж слядамі. Яны пазней выклікаюць катастрафічнае кароткае замыканне. Сістэмы вышэйшага ўзроўню імгненна ідэнтыфікуюць і адзначаюць гэтыя спецыфічныя металічныя анамаліі.
Інтэграцыя новых метралагічных інструментаў патрабуе ўважлівага лагістычнага планавання. Вы павінны арганічна ўключыць абсталяванне ў існуючы працоўны працэс.
Інжынеры павінны спачатку вырашыць, дзе фізічна знаходзіцца абсталяванне. Абедзве стратэгіі размяшчэння прапануюць розныя перавагі і кампрамісы.
Выбарка ў аўтаномным рэжыме: вы размяшчаеце прыладу ў спецыяльнай лабараторыі. Тэхнікі ўручную нясуць партыі для вымярэння. Аўтаномныя блокі часта забяспечваюць максімальна магчымае раздзяленне. Яны ідэальна падыходзяць для фаз даследаванняў і распрацовак або першапачатковай праверкі партыі. Аднак яны ўносяць значную затрымку.
Убудаваная інтэграцыя: вы ўсталёўваеце датчык непасрэдна над канвеернай стужкай адразу пасля модуляў тручэння і ачысткі. Убудаванае размяшчэнне забяспечвае неадкладную, вельмі дзейсную зваротную сувязь працэсу. Асноўная задача заключаецца ў адпаведнасці хуткасці. Модуль сканавання павінен адпавядаць дакладнай хуткасці прапускной здольнасці лініі вільготнага працэсу.
Абсталяванне забяспечвае дадзеныя, але інжынеры павінны вызначыць правілы. Вам патрэбныя строгія верхнія і ніжнія межы кантролю вашага каэфіцыента тручэння.
Вызначце патрабаванні да прымянення: розныя прадукты патрабуюць рознай геаметрыі. Высокачашчынным камунікацыйным модулям для цэласнасці сігналу патрэбны выключна выразныя верхнія краю. Модулі EV з моцным токам аддаюць перавагу вялікай шырыні дна для рассейвання цяпла.
Усталюйце кантрольны дыяпазон: усталюйце мэтавы каэфіцыент траўлення. Як правіла, інжынеры нацэлены на каэфіцыент вышэй за 3,0. Усталюйце межы папярэджання крыху ніжэй ідэальнай мэты. Усталюйце жорсткія межы адхілення там, дзе парушаецца структурная цэласнасць.
Манітор дысперсіі: адсочвайце базавую лінію на працягу некалькіх змен. Звярніце ўвагу, як хімічная дэградацыя дынамічна ўплывае на суадносіны.
Дадзеныя становяцца каштоўнымі толькі тады, калі яны выклікаюць карэкціруючыя дзеянні. Сістэма кантролю павінна мець зносіны непасрэдна з кантролерам лініі тручэння.
Вызначце дрэйфы: Праграмнае забеспячэнне выяўляе павольнае, стабільнае зніжэнне каэфіцыента тручэння на 50 панэлях. Гэта сведчыць аб тым, што хімічная ванна губляе сілу.
дакладнасць з'яўляецца самым важным ва ўсім свеце, вы не ведаеце, што гэта заўсёды дрэва. Вы не ведаеце, што мы вельмі цэнім ваша меркаванне, мы цэнім ваша меркаванне, дзякуй за ваш заказ, вы заўсёды наш любімы кліент
Налады трыгера: сістэма пасылае аўтаматычны сігнал уверх па плыні. Кантролер лініі рэагуе, змяняючы пэўныя параметры.
Выканаць змены: кантролер можа нязначна павысіць тэмпературу пратручвання. Ён можа рэгуляваць удзельную вагу або ўводзіць свежыя іёны Cu. Акрамя таго, ён можа механічна змяняць ціск распыляльнай фарсункі. Гэты замкнёны цыкл прадухіляе лом раней, чым ён адбудзецца.
Размяшчэнне высокачуллівага аптычнага абсталявання на трывалым вытворчым цэху стварае натуральныя праблемы. Прадбачанне гэтых рызык забяспечвае плаўны этап разгортвання.
Дэфармацыя падкладкі ўяўляе сабой найбольш распаўсюджаную фізічную перашкоду. Керамічныя падкладкі AMB адчуваюць надзвычайную цеплавую нагрузку падчас фазы паяння ў печы. Астуджэнне стварае неадпаведныя хуткасці сціску паміж тоўстай меддзю і керамічным стрыжнем. Гэта прымушае ўсю панэль злёгку нахіляцца. Нават 50-мікронны лук сапсуе 3D-сканаванне з фіксаваным фокусам. Пашыраны Сістэмы праверкі керамічнай падкладкі выкарыстоўваюць дынамічнае факальнае адсочванне. Аптычная галоўка рухаецца па мікраскапічнай паветранай падушцы або выкарыстоўвае рухавікі хуткага аўтафакусу. Ён выдатна праходзіць па «хвалі» дэфармаванай панэлі. Некаторыя сістэмы таксама выкарыстоўваюць мяккія механічныя заціскі для сплюшчвання падчас цыкла кантролю, каб гарантаваць строгую дакладнасць вымярэнняў.
Кіраванне ілжывымі спрацоўваннямі і негатывамі патрабуе пільнай налады праграмнага забеспячэння. Залішне адчувальная машына адхіляе абсалютна прыдатныя падкладкі. Гэта штучна завышае вашы стаўкі лому і знішчае прыбытковасць. І наадварот, ілжывыя негатывы адпраўляюць дэфектныя прылады крытычна важным кліентам. Мы настойліва рэкамендуем праводзіць строгія тэсты R&R (паўтаральнасць і ўзнаўляльнасць). Неаднаразова выканайце гэты пратакол падчас пачатковай пробнай фазы. Прапусціце праз машыну тую самую дэфармаваную панэль трыццаць разоў. Адхіленне заяўленага каэфіцыента тручэння павінна заставацца матэматычна нязначным.
Сілас даных уяўляе сабой вялікую арганізацыйную рызыку. Аўтаномныя інспекцыйныя станцыі прымушаюць аператараў экспартаваць дадзеныя ўручную праз USB-назапашвальнікі. Такі падыход разбурае адсочванне. Сучасныя разумныя фабрыкі патрабуюць цалкам інтэграваных экасістэм. Падкрэсліце адпаведнасць SECS/GEM пры ацэнцы праграмнага забеспячэння. Пераканайцеся, што машына прапануе надзейную даступнасць API. Датчык павінен падаваць неапрацаваныя памерныя даныя непасрэдна ў галоўную сістэму выканання вытворчасці (MES). Гэтая інтэграцыя дазваляе інжынерам суадносіць тэндэнцыі тручэння з тэмпературай у печы за тры дні да гэтага.
Закупкі капітальнага абсталявання патрабуюць аб'ектыўнай ацэнкі, заснаванай на фактах. Маркетынгавыя брашуры часта перабольшваюць аптычныя магчымасці на паверхнях з высокай ступенню адлюстравання.
Строгае пацверджанне канцэпцыі (PoC) уяўляе сабой самую моцную гарантыю. Ніколі не набывайце метралагічнае абсталяванне выключна на аснове тэхнічных характарыстык. Вы павінны запатрабаваць параўнальны тэст у рэальным часе. Адпраўце пастаўшчыку самыя складаныя ўзоры падкладкі AMB. Уключыце панэлі з вядомымі варыянтамі тручэння, агрэсіўнай дэфармацыяй і хітрымі рэшткамі актыўнага металу. Папрасіце прадаўца адсканаваць узоры і вырабіць трохмерныя тапаграфічныя карты. Калі іх праграмнае забеспячэнне не можа дакладна адрозніць медную бакавіну ад керамічнай асновы, выключыце іх са свайго спісу.
Уважліва ацаніце іх роднае праграмнае забеспячэнне і магчымасці SPC. Неапрацаваныя даныя воблака кропак маюць нулявое значэнне для лінейнага аператара. Сістэма павінна імгненна сінтэзаваць мільёны кропак даных у чытальныя панэлі. Праграмнае забеспячэнне павінна генераваць аўтаматызаваныя статыстычныя кантрольныя дыяграмы. Ён павінен бесперапынна вылічваць CPK (індэкс магчымасці працэсу) у фонавым рэжыме. Акрамя таго, менеджэрам па якасці неабходныя функцыі экспарту ў адзін клік для стварэння гатовых да аўдыту справаздач аб адпаведнасці для аўтамабільных кліентаў.
Разгледзьце ўзаемадзеянне паміж прапанаваным абсталяваннем і іншымі вашымі метадамі тэсціравання. Надзейнасць падкладкі залежыць ад некалькіх розных паказчыкаў. Пастаўшчыкі, якія прапануюць уніфікаваныя праграмныя экасістэмы, забяспечваюць велізарную каштоўнасць. Іх праграмнае забеспячэнне можа карэляваць вашыя новыя дадзеныя аб каэфіцыенце тручэння непасрэдна з ніжэй па плыні тэставанне падкладкі паўправадніка . Напрыклад, параўнанне дакладнай геаметрыі падрэзаў з ультрагукавымі картамі хуткасці пустэч дае поўны цеплавы профіль. Такі ўзровень адсочвання істотна спрашчае аналіз першапрычын, калі модуль не праходзіць стрэс-тэст цеплавога цыклу.
Авалоданне каэфіцыентам тручэння з'яўляецца строгім патрабаваннем, якое не падлягае абмеркаванню, для вытворчасці высокапрадукцыйных падкладак AMB. Густая медзь і актыўныя металы пакараюць недакладны хімічны кантроль. Вы павінны прайсці асноўныя праверкі паверхні 2D. Укараненне належнага 3D-тапаграфічнага сканавання абараняе вашых далейшых кліентаў ад катастрафічных цеплавых збояў.
Вытворчым групам варта аддаць перавагу надзвычайнай паўтаральнасці вымярэнняў, а не хуткасці сканіравання неапрацаваных дадзеных. Хуткая машына, якая стварае шумныя даныя, напоўненыя блікамі, у канчатковым выніку запавольвае прыняцце інжынерных рашэнняў. Засяродзьцеся на дынамічным факальным адсочванні, шматракурсным асвятленні і бесперашкоднай інтэграцыі MES.
Мы рэкамендуем камандам інжынераў неадкладна правесці аўдыт сваіх бягучых паказчыкаў лому. Ізалюйце няўдачы, відавочна звязаныя з дэфектамі тручэння або расслаення. Звярніцеся да спецыялізаванага пастаўшчыка па метралогіі сёння. Запытайце спецыяльны ўзор справаздачы аб праверцы з выкарыстаннем вашых уласных дэфармаваных панэляў, каб убачыць схаваную тапаграфію вашых слядоў.
A: Універсальнага нумара няма, бо ён залежыць ад таўшчыні медзі і патрабаванняў да міжрадковага інтэрвалу. Тым не менш, каэфіцыент тручэння, большы за 3,0, звычайна прызначаны для сілавых модуляў высокай шчыльнасці, каб забяспечыць мінімальнае падразанне і дастатковую плошчу злучэння правадоў.
A: Не. Стандартны AOI абмяжоўваецца 2D выяўленнем дэфектаў паверхні (драпіны, акісленне, шырыня верхняй лініі). Праверка каэфіцыента тручэння патрабуе трохмерных тапаграфічных даных для вымярэння глыбіні і схаванага выемкі на мяжы падкладкі.
A: Абодва важныя для кіравання тэмпературай. У той час як праверка хуткасці пустэч (звычайна з дапамогай сканіруючай акустычнай мікраскапіі) выяўляе свабодныя ўчасткі пад меддзю, праверка каэфіцыента тручэння гарантуе, што краю медзі з'яўляюцца структурна надзейнымі. Разам яны ўтвараюць поўны профіль надзейнасці сілавых паўправадніковых падкладак.


